别想复杂了,滚齿本质就是「两个齿轮互相咬着转」
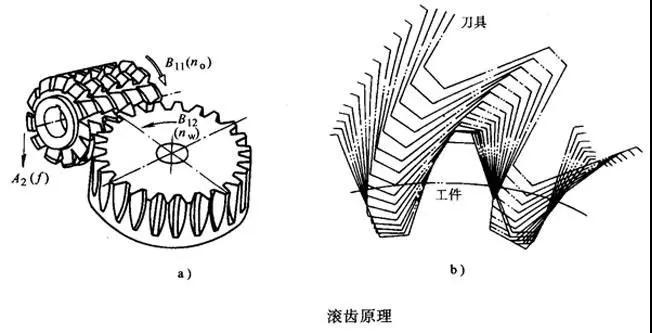
很多人一听到滚齿,先想到“滚刀就是个带刃的铣刀”,错了。滚刀本质就是一个开了切削刃的螺旋状齿轮,就像一个斜着绕了很多圈的齿轮,还在每个齿上开了刃,能削金属。
齿轮滚齿的原理,说穿了一点都不复杂:把滚刀和毛坯,按传动比摆成两个能互相啮合的齿轮,滚刀不停转,带动毛坯跟着转,滚刀上的切削刃就一刀一刀把毛坯上多余的材料切掉,转完走一刀,整圈齿形自然就出来了。
你可以类比成,你拿一个带刃的齿轮,和一个光秃秃的圆钢料咬在一起转,转着转着,钢料上就被咬出整齐的齿形了。就这么简单。
和别的切齿方法比,它是连续切削,不像插齿那样来回来去往复运动,所以批量生产的时候,效率高得不是一点半点。
干滚齿最头疼的,从来都不是原理,是那些看不见的细节
原理谁都能懂,真到机床上干,差一点都不行。几微米的误差就能毁一整台变速箱,你指甲盖的厚度大概是100微米,几微米就是二十分之一,就这么点差距,装到变速箱里,跑起来噪音大得能把司机吵疯,用个几千公里齿就磨坏了。
第一个坑就是滚刀安装。滚刀的中心高,差0.01毫米都能出问题。我亲眼见过一个徒弟装刀,垫块上多粘了一张切下来的铁屑皮,也就0.01毫米厚,整批五十个齿轮滚完,全齿顶变尖,全部回炉重炼,师傅脸绿了一下午,晚饭都没去吃。
第二个坑就是参数。滚45钢和滚20CrMnTi渗碳钢,进给量能差百分之三十,滚大模数和小模数,切削速度差好几倍。现在数控机虽然存了参数库,换活的时候手一抖,进给输错了一位,要么齿面全是撕裂的纹路,废了,要么速度慢得要死,一天出不了几件,车间主任追着你骂。
还有余量控制。大部分齿轮滚完还要热处理,热处理肯定会变形,滚齿的时候留多少磨齿余量?留多了,磨床磨半天,费时间费砂轮,成本上去了;留少了,热处理变形完,误差太大,磨不掉,还是废。这里全是经验,没干个三五年,摸不准不同材料的变形量。
很多人对滚齿的误解,其实错得离谱
第一个常见误解:滚齿只能做粗加工,滚完必须磨齿。不对。现在的高精度涂层滚刀配上数控滚齿机,滚出来的齿轮精度能到IT7级,很多农机、矿山机械、起重设备的齿轮,这个精度完全够用,直接就能用,省了磨齿的大笔成本,为什么要多此一举?
第二个误解:滚齿只能做渐开线外齿轮。哪有这回事?最常见的蜗轮,基本全是滚齿加工出来的,还有人字齿轮、斜齿轮,甚至一些特殊齿形的零件,只要做对应形状的滚刀,就能滚,没那么多限制。
第三个误解:插齿精度比滚齿高。哦,插齿适合小批量生产或者加工内齿,要是比批量生产的精度稳定性和成本,滚齿甩插齿太远了,现在市面上大部分中小模数的齿轮,全是滚齿做出来的,这不是没道理的。
滚齿这活儿,未来会被淘汰吗?
说实话,这些年新的加工方法出来不少,3D打印能直接打齿轮,五轴联动铣齿能做任意形状的齿轮,还有激光切割什么的,吹得都很神。
不过话说回来,小批量打样、做特殊件,新方法确实好用,你要大规模量产,一个月出几万几十万件齿轮,你试试新方法的成本?滚齿的单件成本,差不多是3D打印的几十分之一,精度还稳定,换了你是老板你选哪个?
滚齿这个工艺,从发明到现在一百多年了,核心原理从来没变过,变的只是控制系统,从手动变成数控,从人工上下料变成机器人自动化,滚刀的涂层越来越好,寿命越来越长,还有干滚工艺不用切削液,更环保,精度也更高,一直在适配新的需求。
就像现在电动车的减速器齿轮,要求噪音比燃油车低好几个分贝,精度要求更高,滚齿工艺照样能满足,没见被什么新方法取代。
机械这行就是这样,好用的工艺,能站牢一百年,不是随便什么新名词就能掀翻的。对吧?