2026-10-09 15:19:49 作者:网编
分类:文章
刚进机加工车间的时候,你大概率会忽略那个站在龙门架旁,安安静静吐铁屑的家伙。它不像铣床那样哐哐哐震得地面发麻。也不像车床那样转得亮眼。它干活的时候,除了低沉的嗡嗡声,就是整排铁屑齐刷刷往下掉——那就是拉床,干拉削加工的。
为啥偏偏要“拉”着干活?
很多刚接触机加工的新手会问,切削不都是旋转着切,或者推着刀走吗?为啥拉削要把刀从工件里拉过去?
其实道理说穿了一点就透。刀具切削的时候,长杆受推力容易弯,一弯就颤,颤出来的活就是花的,尺寸也不准。受拉力就不一样了,整个刀杆是绷紧的,稳得离谱。
拉削的核心全在那把拉刀上。每个拉刀齿的齿升量通常只有0.01到0.1毫米,相当于头发丝直径的五分之一到十分之一,一个比一个高,整把拉刀从工件那头拉过来,一次就能把所有加工余量切完,不用来回走刀。
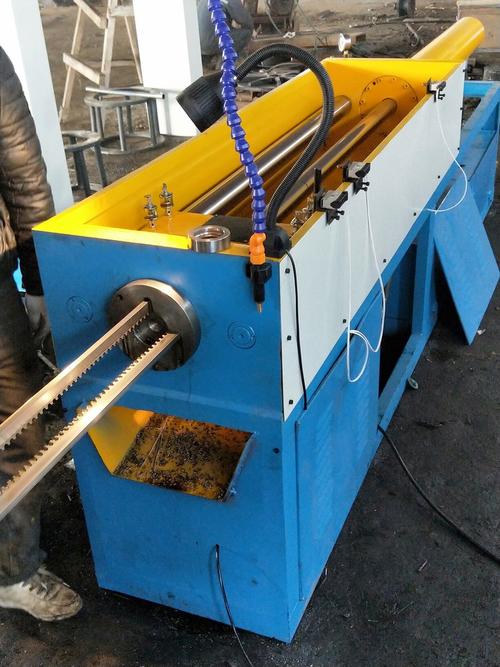 卧式拉床车间拉削加工现场图
说实话我第一次摸到报废拉刀的时候,才惊觉这玩意儿的精度有多恐怖。每个齿的后角、容屑槽,都是算好的,容屑槽太小塞不下铁屑,直接就把工件挤坏,太大又会削弱刀齿强度,容易崩。
干拉削最头疼的那些坎
拉削看起来简单,就是一拉到底,真干起来坑多得很。
第一个坑就是拉刀本身。一把定制的成型拉刀,价格不便宜,做出来只能干一种活。要是刀坯材料不对,热处理没做好,切不了几十个活就崩齿,前期投入全打水漂。换谁不肉疼?
第二个坑是装夹。拉床的工装只要歪了一点点,拉出来的键槽或者花键就是斜的,后面装配的时候轴插不进去,钳工拿锉刀修到下班都修不出合格的。我见过新来的徒弟没找正,一下废了六个毛坯,蹲在墙角抽烟抽了一下午。
第三个坑是切削参数。拉得太快,刀齿扛不住,容易烧刀。拉得太慢,又影响效率,耽误交期。老师傅靠什么判断?听声音,看铁屑颜色。铁屑发蓝就是太热,得降速度,铁屑银亮不发粘,那就是参数对了。
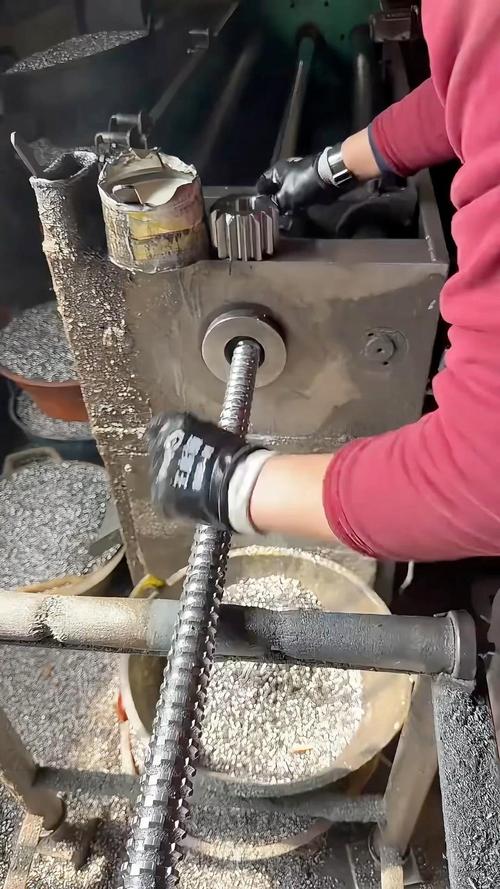 拉床加工成型内花键零件实物图
不过话说回来,拉削的优势也没法替代。只要活定型了,批量上去,拉削的效率比铣削快好几倍,而且尺寸一致性特别好,干一百个和干一千个,误差都能控在一丝以内,这对批量生产来说太重要了。很多人觉得拉削只能干内键槽,其实不对,外表面的型面、榫齿,都能拉,只是用得少而已。
拉削加工藏在你我身边
 拉削加工藏在你我身边
很多人觉得机加工离自己远,拉削就更远了。其实你每天都在享受拉削加工带来的好处。
你开的家用车,变速箱里的花键套,十有八九是拉削做出来的。花键的精度要求高,批量大,拉削刚好能满足要求,成本还低。要是换铣削一个个干,车价都得涨一截。还有工程器械里的液压泵齿轮,很多内齿都是拉出来的,精度不够,液压系统就漏压,挖机都动不了。
现在行业里也有新变化,微型拉削能做手机里的微型结构,还有组合拉刀能一次干好几个面,效率更高了。但老手艺的根没变,还是稳,准,一次成型。
说实话,现在车间里的年轻师傅,好多都爱开带屏幕的CNC,觉得洋气,愿意蹲拉床旁边调刀的越来越少。可拉削这活儿,缺了经验丰富的老师傅调刀,再好的设备也干不出合格的活。就像那把拉刀,得一直绷紧了,才能走出最直的线,切出最准的尺寸。这不就是干机加工的道理吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形刀客:聊聊拉削加工
文章链接:https://www.zystgy.cn/a/61609