2026-10-07 11:15:53 作者:网编
分类:文章
干了十几年机械制造表面处理,见过太多工厂在这栽跟头。
买的时候图便宜,选了不对的喷砂设备。
喷完要么粗糙度不够挂不住漆,要么满是漏锈点,返工时连已经刷好的底漆都得铲掉。真亏大了。
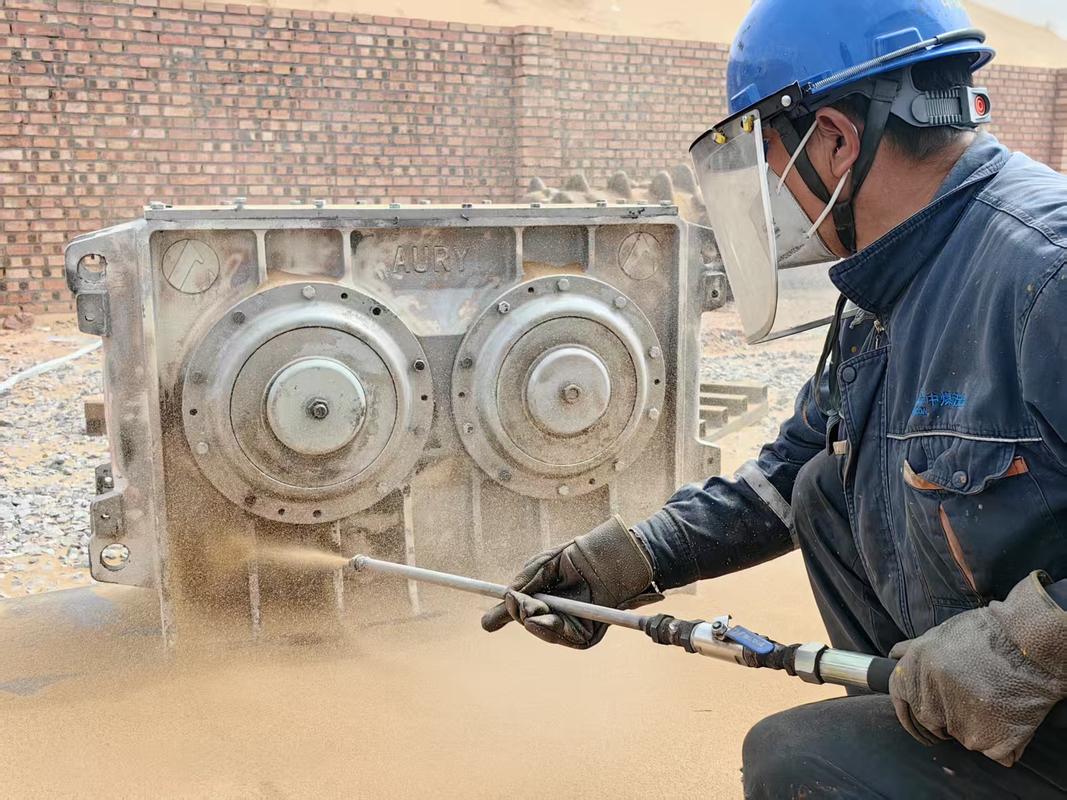 工业钢结构工件喷砂预处理作业现场
喷砂设备的核心影响,远不止“打锈”
喷砂的本质,是靠高速喷射的磨料冲击工件表面,把氧化皮、锈层、旧残留涂层全部打掉,同时打出均匀合适的粗糙度,给后续的涂装、镀层打基础。
很多人觉得,不就是打沙子吗?随便买台能喷的就行。
真不是这么回事。
小作坊接个几百块的散活,凑合用开放式手动喷砂没问题,可要是正规批量生产,干钢结构、压力容器、汽车底盘配件的,选错设备就是噩梦。
车间里粉尘满天飞,工人干俩小时就得出来透气,磨料乱飞不能完全回收,一天下来磨料浪费半袋,成本蹭蹭涨,赶上环保检查直接停产整顿,耽误工期的违约金都够买小半台新设备了。对吧?
问:开放式喷砂和密闭式喷砂设备的实际使用差别真的很大吗?
答:差得不是一点半点。开放式就是工人手持喷枪作业,磨料喷出后四散,只能靠人工扫回一部分,损耗通常能到三成以上,粉尘直接扩散在车间,完全达不到现在的环保要求,也就小批量零散补修凑活用。正规批量生产的工厂,必须用密闭式的喷砂房或者自动喷砂设备,磨料自动回收、自动分选,去掉碎掉的废磨料和粉尘,好磨料继续用,粉尘统一进除尘系统过滤排放,既省磨料成本,又能过环保检查。
选喷砂设备最容易踩的隐形坑
干这么多年,见过的坑能绕车间三圈,挑三个最常见的说。
第一个坑:只看设备价格,不看磨料适配性。
有人贪便宜买了加压式喷砂设备,拿来喷薄壁玻璃工艺品,一枪下去直接打穿。有人拿普压式喷砂喷厚钢板氧化皮,喷三遍都打不干净,还得人工再打磨一遍。不同工件需要的冲击力不一样,设备的压力结构、出砂设计完全不同,别拿不对的设备硬干。
第二个坑:忽略除尘系统的匹配性。
不少小厂家卖设备,把设备价格压得很低,除尘系统随便给你配个小风量的,买回来开起来,喷砂舱里全是雾,工人根本看不见工件,粉尘排不出去,还容易引发爆燃,再换除尘,花的钱比设备本身还多。💡
第三个坑:不匹配自己的生产规模选自动化程度。
之前有个客户,一个月出几千件统一规格的汽车配件,非要买手动喷砂房,工人一天喷到晚,还做不出量,质量忽好忽坏,回头改自动输送线,又多花了十几万改造费。
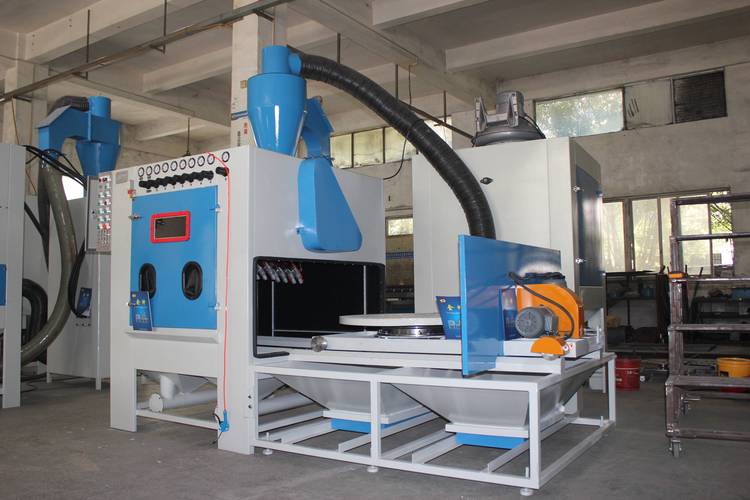 工厂自动输送式喷砂设备生产线
问:第一次买喷砂设备,优先盯着哪几个参数看不会错?
答:核心就三个,记牢就行。第一是喷枪口径,口径越大出砂量越大,适合大工件粗除锈,小口径适合精细工件局部处理,别盲目买大口径,费磨料还费电。第二是喷砂压力范围,根据你常做的工件选,喷薄壁软工件选低压范围的,喷厚钢板硬工件选高压加压的,不用一步到位买全压力范围,多花钱没用。第三就是除尘风量,必须匹配喷砂舱/喷砂房的容积,风量不够啥都白搭,伤工人还过不了环保。
那些小众但好用的特殊喷砂设备
说实话,很多人买喷砂设备只知道普通干喷喷砂房,其实不少细分类型的设备,解决痛点真的绝。
比如液体喷砂设备,也叫湿喷砂,把磨料混在水里一起喷,完全不会产生粉尘,喷出来的表面均匀细腻,没有干喷砂那种发雾的质感,专门用来处理精密模具、不锈钢装饰件、甚至珠宝首饰,效果比干喷砂好太多。
还有负压式局部喷砂设备,专门用来做现场局部修复,比如桥梁局部除锈补漆、大型船舶船身局部检修、大型储罐内壁局部补涂,不用搭整间防护棚,设备抵上去直接喷,磨料当场就回收了,不会污染周边环境,太省事儿。
不过话说回来,没有能通吃所有活的喷砂设备。你拿湿喷砂去喷十几毫米厚的钢板除锈,效率低到你怀疑人生。你拿开放式喷砂去做批量生产,环保上门分分钟停工。
选之前先把自己的需求理清楚:你常做的工件是多大?批量还是零散?要求什么样的粗糙度和表面质量?当地环保要求到什么程度?把这些捋顺了再找厂家谈,别被销售忽悠着买贵的、买大的,适合自己的,才是真的能帮你省钱的。❗
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:喷砂设备选不对,工业预处理返工到崩溃
文章链接:https://www.zystgy.cn/a/61429