上个月蹲在华东一个汽配车间的地上,看调模师傅拧压板螺丝。
脚边就是刚拆下来的注塑模坯。
几吨重。烫手。
就是这么一块硬邦邦的铁疙瘩,车身上每一块塑料内外饰,你手里的手机壳,冰箱的把手,都是从它这里出来的。很多人逛超市拿个塑料漱口杯,拆快递摸个提手,从来不会想这些形状规整的塑料件,是怎么从一堆融化的料粒变成最终样子的。
说穿了:注塑模具就是塑料的「专属产房」
原理其实简单到一句话能说清:把加热融化的塑料,高压打进模子挖出的空腔里,冷却定型,打开模子把产品顶出来,完事。
但真不是随便挖个坑就能用的。
一块合格的注塑模具,从上下模坯到模芯,从分型面到浇口,从顶针到冷却水道,每一处都有讲究。就说分型面,就是两块模子分开拿产品的那条缝,好的模具做出来,产品上的分型线细得几乎看不见,手摸都摸不出来。差的模子会跑出一大条多余的塑料飞边,工人还要拿剪刀一个个修,费时间还修不齐,一不小心剪多了,整个产品就废了。
再说浇口,就是塑料进空腔的入口,位置不对,塑料填不满,或者干了之后留个大疤在产品表面,只能当不良品扔。
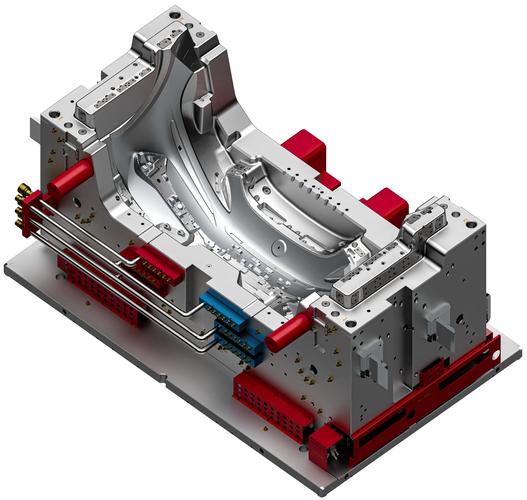
很多人不知道冷却水道有多重要。模子一直在打高温塑料,不把热量及时带走,模子温度越来越高,塑料冷却慢,不仅出模慢,还会因为收缩不均翘曲变形,出来的产品歪歪扭扭根本没法用。
做一块好注塑模具,难全在看不见的地方
首先材料就不能瞎对付。做透明产品比如手机屏幕的塑料支架,就得用S136这种耐腐蚀的模具钢,抛完光能打到镜面级别,做出来的产品透亮不发雾。要是贪图便宜用普通的模具钢,用不了几个月就生锈,打出来的产品全是麻点,直接全废。
然后是精度。现在绝大多数消费电子、汽车件的注塑模具,公差要求都是几丝以内。一根头发丝大概是10丝,也就是说,精度要比头发丝还细好几倍。差一丝,产品装上去缝大得能塞进指甲,或者根本卡不住,整批货都要返工。
还是说回冷却水道。以前老模具都是直来直去钻两个孔,角落的地方根本冷不下来,现在好的模具会做随形水道,跟着产品的轮廓走,每个地方冷却速度都均匀,出来的产品几乎不会翘。我之前见过一批做笔记本外壳的,老模做出来十个有七个翘得没法装,换了随形水道的新模,不良率直接掉了九成,调模师傅连喝了三天喜酒。
就连顶针这种小零件都能出大问题。顶针太细,顶的时候会断。位置不对,要么顶不动产品,要么顶出来产品留个明晃晃的凹印,卖给客户直接被判不合格。修一次模,拆装加重新配顶针,大几千块就没了,师傅骂街都没用。
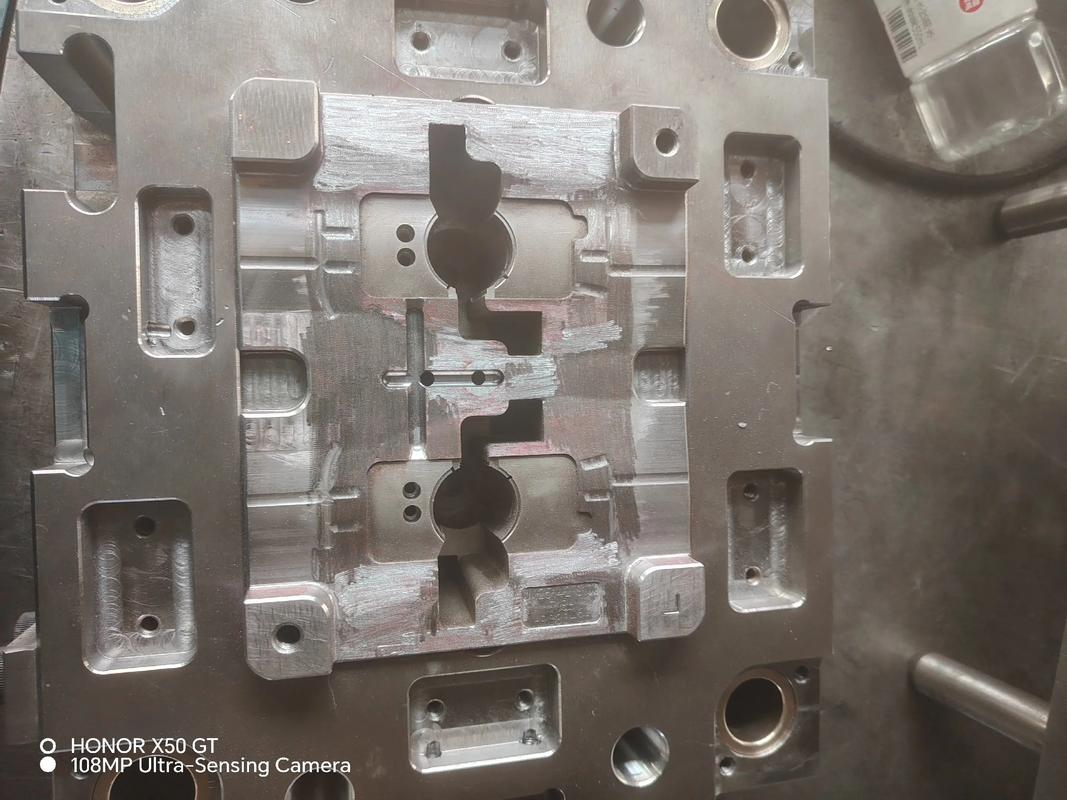
说出来你可能不信,我见过一块几十万的模具,就因为设计的时候顶针位置偏了两毫米,前前后后改了快半个月,耽误了客户的量产时间,赔了不少钱。做模具就是这样,差一点点,就是天差地别。
那些关于注塑模具的常见误区
第一个误区:不就是两块铁挖个洞,怎么卖几十万?
说实话,一块大的汽车保险杠模具,光模坯就得十几吨,好的模具钢几十块一公斤,光材料钱就十几万,再加上设计、CNC加工、放电、抛光、试模,前前后后十几道工序,好几个师傅做一个多月,几十万真的不贵。反过来,几千块的小模具,做小批量的产品,也不是不能用,一分钱一分货罢了。
第二个误区:模具做好就能用到天荒地老?
不对,打不同的塑料寿命差远了。打普通的ABS塑料,几十万模没问题,要是打加了玻纤的增强塑料,玻纤磨模芯磨得快,十几万模就得换模芯,不然尺寸越做越大,到最后根本没法用。用好的模具钢,寿命就能翻几倍,算下来其实更划算。
第三个误区:注塑模具都是没技术含量的低端活?
哪有这么简单。现在新能源汽车的电池包大尺寸塑料结构件,精度要求高到零点零几毫米,国内能做的厂真不多,差一点都不行,哪里是随便挖个洞就能搞定的?
说实话,很多小厂做的低价模具,偷工减料,模坯用回收料,水道钻歪,精度不够,卖出去便宜,用不了半年就出问题,把整个行业的名声都搞坏了,买家还以为所有模具都这样,其实好模具真的耐造。
不过话说回来,一分钱一分货,你要是做几十万模的量产,前期多花十万用好模,后期省下来的修模、误工的钱,翻几倍都赚回来了。对吧?
你每天拿的手机,开的车,用的冰箱洗衣机,几乎所有塑料件都经过注塑模具的手。没人会在买手机的时候留意背后的模具,但是没有这堆硬邦邦的铁,什么好设计都落不了地。就这么回事。