藏在筒壁里的受力玄机
很多人对搅拌机的印象,要么是奶茶店那台嗡嗡转的小机子,要么就是工地上绑着罐车晃的大铁筒,默认就是「随便焊个铁壳子插个轴就能转」。真不是。我们做工业搅拌设备的,最开始吃够了筒壁的亏。做矿山用的搅拌槽,一开始图省钱,把筒体厚度从16毫米降到12毫米,出货快半年,客户拉回来三台,筒底磨穿漏料,亏得我们重新做了三包换过去,赔了小十万运费。
后来改厚到20毫米,又出问题,整台机子快二十吨,运输要找特种车,过桥费都翻一倍,客户嫌贵卖不动。现在摸出来的门道,不同工况用不同厚度,还要算焊缝位置。以前纵缝都开在正下方,正好对着磨损最严重的区域,不到一年就磨穿,现在改在侧上方15度,正好躲开物料长期冲磨的区域,使用寿命直接翻了一倍,厚度还不用加。
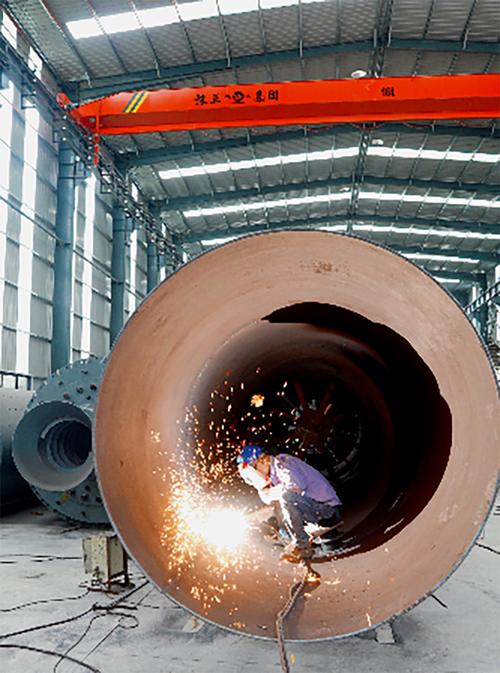
别小看这十几度的改动,我们做了快十次应力模拟,拉了三台样机跑了半年磨损测试才定下来。机械工业就是这样,改一个角度,省多少事,赚多少口碑,全在这儿。
桨叶才是真核心
很多外行挑机器,只看筒体抛光亮不亮,价格够不够低,从来不会留意桨叶。桨叶才是整个搅拌机的核心心脏,所有做功都在它这儿。我见过小厂子拿普通高锰钢浇个桨叶就出货,卖给搅矿浆的客户,不到三个月,叶尖磨得剩个铁柄,整桶料都搅不开,客户整条生产线停三天,损失比买机子的钱还多。
现在靠谱的厂子都用双金属复合桨叶,叶尖接触磨蚀性物料的地方用高铬铸铁,硬度够扛磨,桨柄和主轴连接的地方用韧性好的铸钢,不容易断。说起来简单,做起来难。两种材料的膨胀系数不一样,焊完冷却收缩率不同,很容易焊缝开裂。应力消不干净,转起来带着整机晃,不出一年主轴就扭变形。
我们现在的工艺,焊前要把整体预热到三百摄氏度左右,焊完立刻放进保温炉缓冷四十八小时,一点急都不能吃。说白了,这一步偷工,少两天保温,省个大几百电费,外观看不出来,用起来就露馅。
你看不见的搅拌机,早就进了你的生活
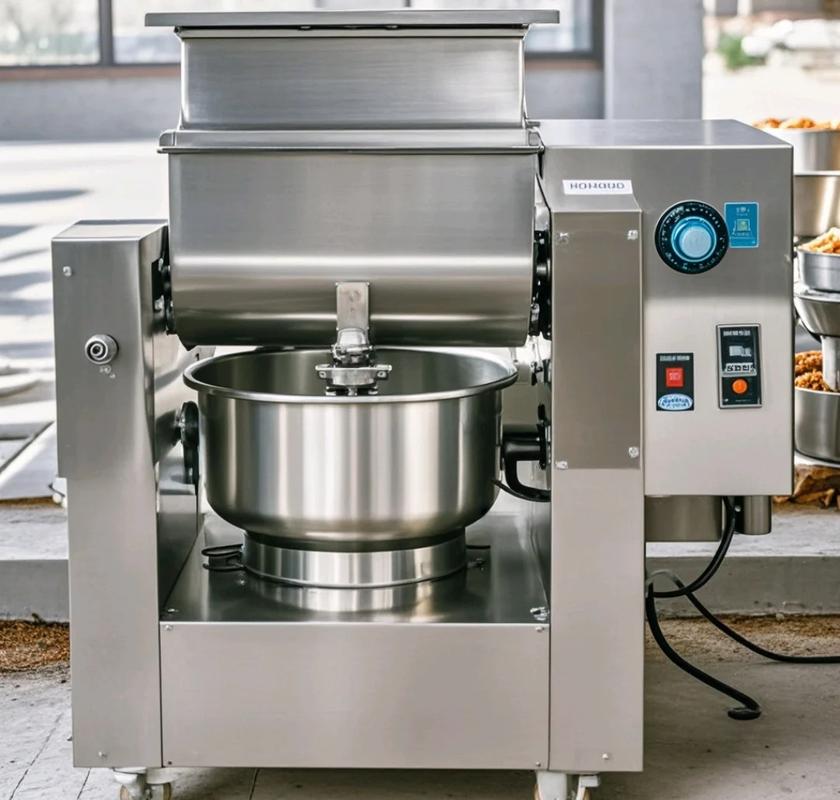
说实话,大部分人这辈子都不会进工业车间摸搅拌机,但你每天的生活,早就离不开它了。你现在住的楼房,浇梁柱的混凝土,是大型工程搅拌机搅出来的,匀度不够,梁柱强度就差,安全隐患全在这儿。你喝的瓶装纯净水,过滤用的活性炭颗粒,是立式搅拌设备混料成型的,均匀度不够,过滤出来的水杂质就超标。你揣在兜里的智能手机,电池的正极材料,是真空搅拌机混出来的,搅拌时间差个十分钟,电池的活性就差一截,续航直接跳水。
不过话说回来,现在行业里都在吹智能化,吹什么无人操作,数据互联,我跟着张师傅转了这么多车间,还是觉得他说的对。搅拌机,就是个出力的铁疙瘩,核心要求就几个:转起来不晃,磨起来不穿,用十年不坏。花里胡哨的功能加再多,基础功没做好,都是空的。
那天临走,张师傅拍着搅拌机的主轴座,说你听这声音,启动起来,只有风声,没有杂音,这就是好机子。哪那么多新概念,能踏踏实实干好活儿,就够了。