昨天去外协车间帮着调新产线,进门就被脚边的老摇臂钻绊了一下。低头一看,机身的漆掉得差不多了,摇臂手柄磨得包浆,手柄缝里的黑油蹭得我一裤子。
说白了,干机械这行,谁没跟钻床打过交道?但大部分外行人,对这玩意儿的印象还停留在「打洞的机器」。
你以为钻床只用来打孔?它会的多了
最早接触钻床还是在学校实习,那台台式小钻床,夹个小钻头,给铝块打孔,稍微用力压钻头就断,当时还觉得这机器真娇气。
后来下了车间才知道,钻床的路子野得很。除了最基本的钻孔,扩孔、铰孔、攻螺纹、锪平面,甚至给不规则零件开浅槽都能用它。
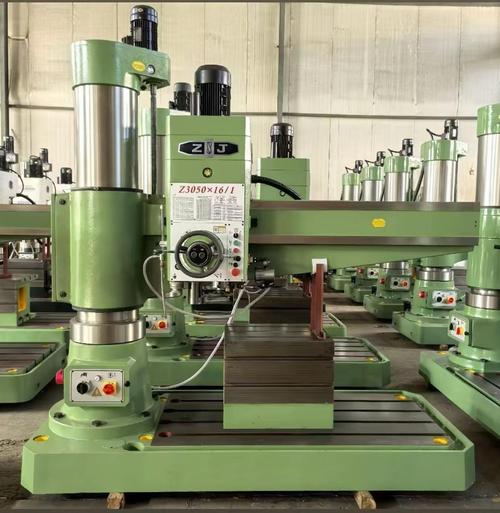
常见的也就那几种,小台钻给小五金、模具打小孔,最大也就钻个十几毫米;摇臂钻是车间里的大块头,两三米长的工件推过来,摇臂转过来对准位置,锁死就能打,不用挪工件,特别适合做大型法兰、结构件加工;现在还有数控钻床,编好程序自动跑,几百个孔一次干完,精度比人手稳多了。
干钻活最坑的几个问题,干机械的基本都踩过
别觉得钻床结构简单,操作没难度。真要干出合格的孔,坑多了去了。
最常见的就是钻孔偏斜。新手磨钻头,两个刃口不对称,一转就晃,钻出来的孔口是歪的,尺寸还超差。还有就是摇臂钻干完活没锁死摇臂,主轴箱没卡紧,钻头一吃刀整个摇臂晃,偏个半毫米都是常事。上次见一个师傅赶货没锁床身,打出来的法兰孔偏了两毫米,整个一米多的铸件直接回炉,心疼得他抽了两包烟。
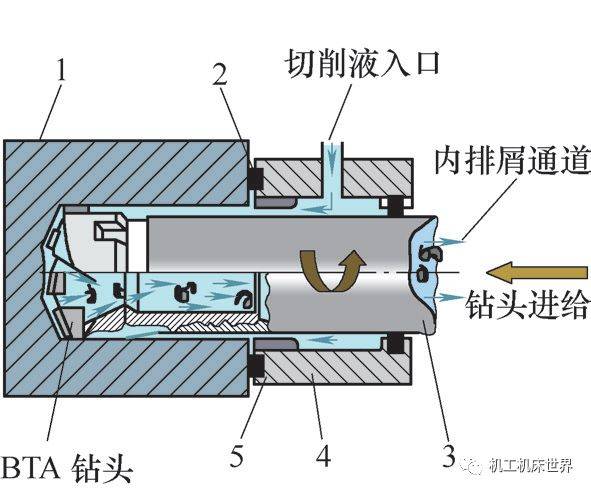
然后就是排屑问题,钻深孔的时候最要命。铁屑挤在孔里排不出来,磨钻头磨得再对也能把钻头烧红,直接断在孔里。掏断钻头太折磨人了,小钻头还好,大直径的断钻头,掏整整一天都不一定弄出来,最后还是工件报废。
还有人对钻床有个误解,觉得越贵的数控钻一定比老摇臂钻好用。说实话真不是。比如工地加工厂做钢结构,零件都是不规则的,今天干个角码明天干个连接板,拿数控钻还要编程对刀,老师傅摇两下摇臂对准,卡上工件十几秒就打完一个孔,效率比数控高多了。老摇臂钻只要主轴间隙没磨大,精度照样够,几千块的老家伙能干几十万数控的活,对吧。
不起眼的老设备,其实早就升级换代了
现在行业里都在说五轴加工、增材制造,好像钻床这种老掉牙的设备早就该淘汰了。其实真不是,现在高端制造里,钻床的位置还真没人能替。
比如航空上加工碳纤维复合材料的蒙皮,要求钻出来的孔不能有分层,孔壁粗糙度要够,精度差一丝都不行,就得用专门的高精度数控钻床,转速几万转,进给慢得均匀,普通铣床还干不了这个活。还有汽车发动机缸体,几十个孔一次成型,多轴钻床一次就能干完,比挨个用铣床加工效率高几十倍。
不过话说回来,现在大部分在用的钻床,还是那些工龄二三十年的老伙计。我见过最老的一台摇臂钻,八十年代生产的,现在还在给小五金厂打孔,除了手柄掉漆、导轨有点间隙,照样用,精度够开粗,够打普通孔。
很多时候就是这样,工厂里最亮眼的永远是刚进场的几百万的新设备,没人会注意角落那台沾着黑油的老钻床。可要是它停了,整个车间的活都得往下拖。
下次你路过城郊的机械加工厂,听见里面传来嗡嗡嗡、咔哒咔哒的响动,多半就有一台钻床在转。不起眼,也不高端,但缺了它,还真不行。