2026-10-04 07:19:41 作者:网编
分类:文章
我干机加工快三十年,第一次摸坐标镗床的时候,师傅一扳手敲我手背,说别瞎晃丝杠。
那时候不懂。现在才知道,镗床最金贵的就是那一丝间隙,毁活全在这儿。
别不信,九成镗床废活都栽在间隙上
要干箱体的同轴孔,尤其是减速机、机床主轴箱这类产品,孔的同轴度、圆柱度要求通常都在0.02mm以内,甚至还有要求1丝以内的。铣床钻床扩出来的孔满足不了精度要求,就得镗床来干。
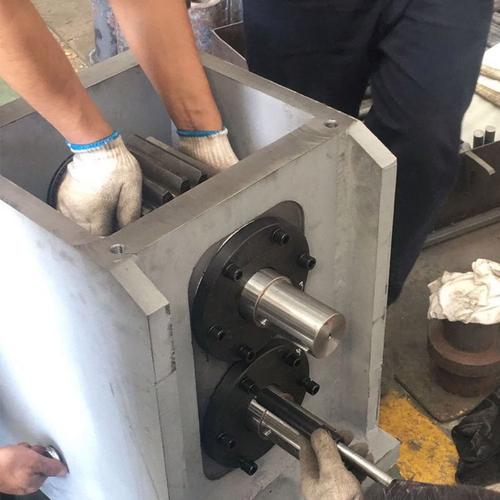 卧式镗床加工减速机箱体现场
很多新手拿到活,对好刀就开镗,出来一测,孔一头大一头小,要么圆度直接超差,磨破头找刀具角度的问题,拆刀换刀折腾大半天,最后发现根本就是镗杆或者丝杠的间隙没调好。
说实话,我见过干了五六年的师傅,批量出十几件废活,最后拆了导轨镶条才发现,间隙比塞规还厚,太离谱。
问:镗床的间隙到底指哪部分的间隙?
答:主要三块,一是进给传动的丝杠螺母副间隙,二是镗杆和镗套的滑动配合间隙,三是导轨镶条的间隙。但凡有一块超差,精度直接掉档。尤其是坐标镗床,丝杠间隙差两个丝,你定的加工坐标就偏两个丝,整活直接报废,一点商量余地都没有。
调间隙的实操步骤,都是摸出来的干货
别信什么“间隙紧点就精度高”,太紧了导轨拉花,丝杠快速磨损,走刀还卡,那才是毁灭性的问题。💡 给你说我用了二十年的调间隙步骤,没有手册上的空话:
1. 先调镶条间隙:用塞尺塞进去,能拉动,不松不紧就对。通常选0.04mm厚度的塞尺,插进去拉动有阻力,不卡滞,就是合格。要是0.1mm的塞尺都能随便晃,那肯定要重调。
2. 再调丝杠螺母间隙,这才是影响精度的核心,尤其是用了五年以上的老镗床,磨损几乎都在丝杠螺母副上。
问:普通卧式镗床的丝杠间隙怎么调?
答:不同结构调法略有区别,大部分量产卧式镗床都是调螺母两端的锁紧结构。先松右端锁母,再紧中间的调整螺钉,把两个螺母的错位挤出来,抵消掉磨损出来的间隙。调完之后用手盘动主轴箱,走完全行程,不重不卡,再把锁母锁死。通常调完之后,反向间隙控制在0.01mm到0.02mm之间就够用,要是干坐标镗的超高精度活,也最多不能超过0.03mm。❗ 这里必须提醒:别把间隙调到零,丝杠工作会发热,热胀冷缩之后,干半小时直接抱死,严重的导轨都能拉出硬印,修起来大几千块没了,得不偿失。
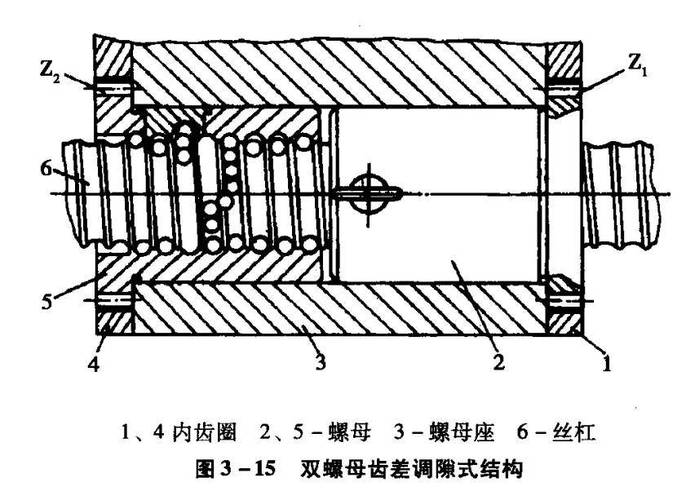 镗床丝杠螺母副间隙调整示意图
3. 最后调镗杆间隙:现在大部分普通镗床用的都是滑动镗套,新镗套的配合间隙通常在0.005mm到0.01mm之间,用久了磨损到0.03mm就直接换,别凑活用。间隙大了镗杆摆动,孔会震出螺纹纹,圆度也直接超差,怎么修都救不回来。
干高精度活,还有几个踩坑踩出来的细节
 干高精度活,还有几个踩坑踩出来的细节
调完间隙不是万事大吉,还有几个小细节,都是我交过学费才摸清楚的:
✅ 空走刀预热。要是干1丝精度的活,开机之后别着急下刀,让主轴箱沿着导轨全行程来回走三五遍,让丝杠和导轨的温度升上来,稳定到加工时的工作温度再对刀。我当年第一次干机床主轴箱孔,就是栽在这儿,前两个件合格,后面越干越偏,找了一下午原因才发现是丝杠热伸长,坐标偏了,懊恼了整整一天。
✅ 余量留够别贪快。镗床吃刀本来就不是强项,要的就是精度,粗镗留0.3mm到0.5mm的余量,半精镗留0.1mm,精镗最多留0.05mm,慢慢走刀,出来的孔粗糙度、圆柱度都漂亮。急着赶产量一刀下去,十有八九废。
✅ 镗杆能粗不细。镗杆伸出来越长,刚度越差,哪怕间隙调好,也容易震。要够深度的话,尽量选最粗的镗杆能下进去的,别为了凑深度硬用细杆,震纹出来,抛都抛不掉,只能报废。
不过话说回来,现在很多厂都上了加工中心,不少人说镗床要淘汰了。那都是没干过大件活的外行说话。几米见方的大箱体,上吨重的工件,加工中心摆不开,成本也扛不住,还得靠老镗床出活。把镗床伺候好,间隙调到位,出来的活精度不比加工中心差,加工成本能砍一半还多,香得很。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:镗床加工高精度箱体孔:调间隙的门道你真懂吗
文章链接:https://www.zystgy.cn/a/61140