磨出来的精度,比切削出来的稳太多
你拿铣刀铣完的合金钢轴,摸上去发涩,对着光看能看出细碎的刀纹,尺寸公差卡到几丝就已经顶天。磨床走一遍呢?零点几微米的误差都能给你修回来。
说白了,切削是拿刀硬啃下料,磨是用砂轮颗粒一点点蹭掉多余的材料,每一下去掉的料都极薄,不会给工件留下太大的应力,也就不会变形。
我刚进厂跟着老师傅转的时候,他拿一块磨好的量块塞我手里,让我和铣完的量块对着摸,我一下子就摸出来区别——磨完的那块像冰面,滑得贴手,铣完的那块摸起来总发齁。
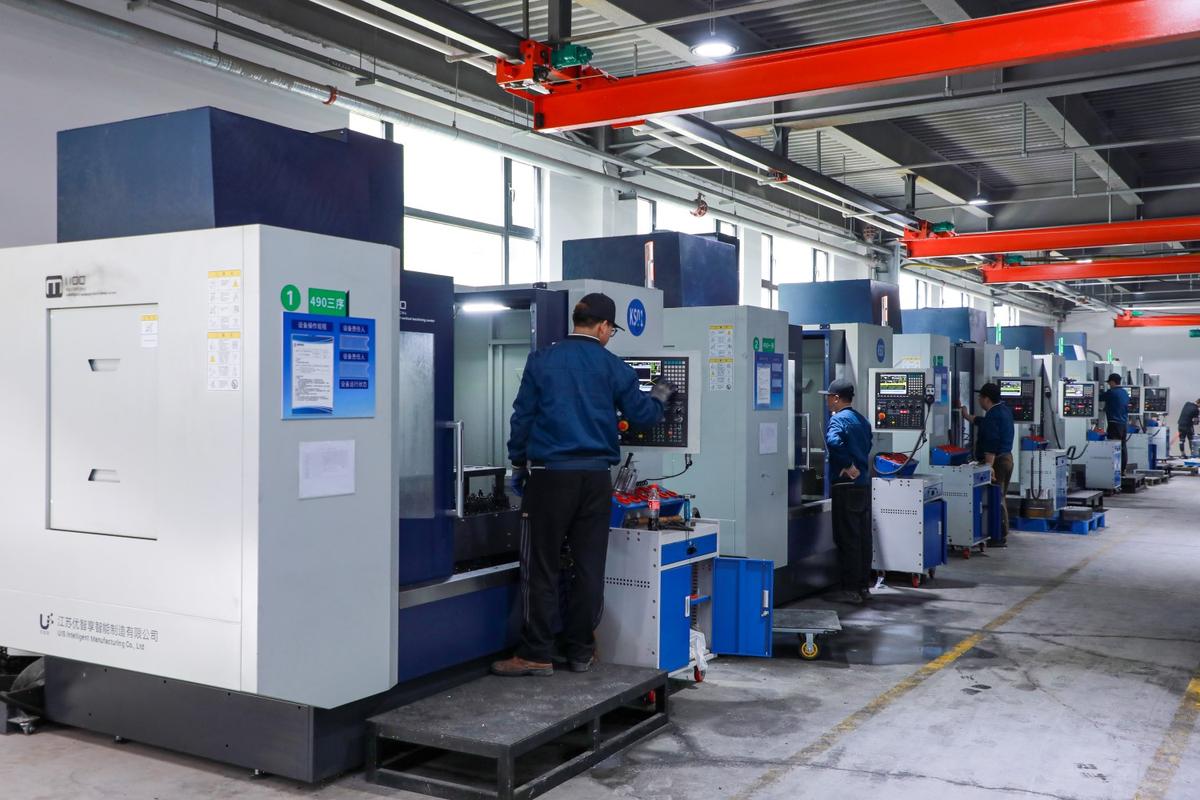
磨床最熬人的,从来都不是机器本身
很多新手觉得磨床不就是按按钮走刀吗?有什么难的。真上手就懵。
首先砂轮,真不是随便装一块就能用。磨硬质合金和磨普通低碳钢,砂轮的粒度、结合剂、硬度差得不是一星半点。拿磨淬火钢的砂轮去磨软铝,磨不了两下砂轮就堵死,磨出来的面直接发糊。
还有进刀量。新手总想快点干完,一次进刀半个丝,出来工件直接发热烧蓝,变形直接超差,整块料就废了。我见过徒弟第一次磨冲头,急着赶进度,多进了0.2丝,好好的一块SKD11料直接烧出蓝印,蹲在机床边上抽了三根烟才敢去找师傅。
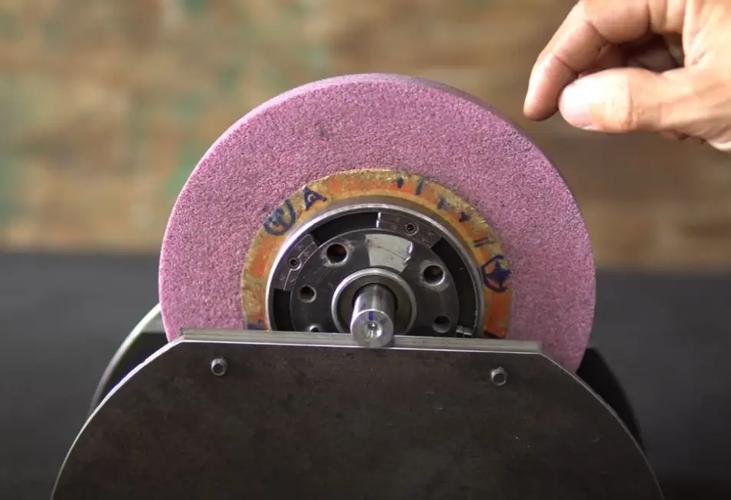
更麻烦的是砂轮平衡。新砂轮装上去,必须架在平衡架上一点点调砝码,差一点,转起来就抖,磨出来的平面就是波浪形,拿千分表一搭,指针晃得你眼睛晕。老师傅调平衡都得花十几分钟,半分钟都急不得。
磨床离普通人一点都不远
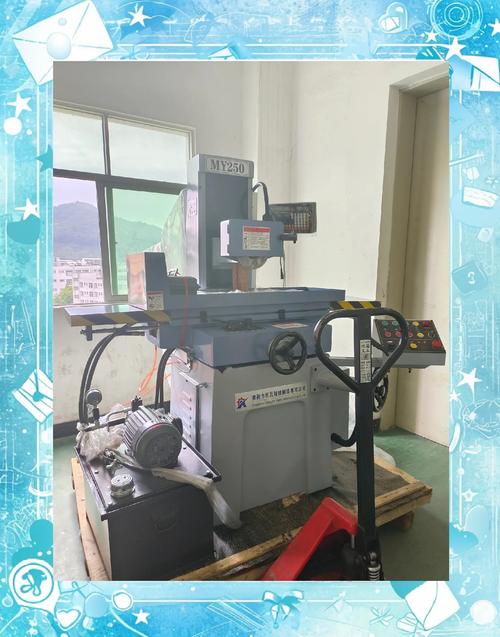
你肯定觉得这玩意儿就是车间里的老古董,和你日常生活没关系。不对。
你手机摄像头的蓝宝石保护玻璃,最终的抛光工序就是磨床干的。要是没有磨床抛那最后一道,你拍出来的照片全是雾蒙蒙的,根本看不清。
汽车发动机里的曲轴,主轴颈和连杆轴颈,最后也得磨。你想想,曲轴一分钟转几千转,轴颈差一丝,跑起来整个发动机都抖,用不了多久就拉缸报废。
实话讲,现在很多工厂都抢产能,能省就省磨这一道工序,说加工中心已经够准了,没必要再磨。最后出了质量问题,翻来覆去查,才发现就是差了那一丝的变形,没磨。
最后一道精度活,百分之八十都得交给磨床。加工中心负责做形状,磨床负责定乾坤,这话真不是瞎说。
不过话说回来,磨床本来就是慢活,急不来。你磨一块十毫米厚的淬硬钢板,要磨掉一毫米余量,得分五六次走刀,每走两次还得停个三五分钟让工件散热,不然温度上来,工件胀了,你量的尺寸不对,等冷却了再量,直接小了好几微米,废了。
那天我路过老厂区的金工车间,听见里面传来沙沙的响。推门进去,干了三十年的老周正蹲在磨床边上修砂轮,阳光从天窗漏下来,照着磨床周围飘的细碎砂轮粉,他捏着金刚笔,一点点蹭砂轮的外圆,嘴里碎碎念。我凑过去听,就听见一句:差一丝都不行。
你看,好多人说工业要快,要新,要大。可这些藏在角落里的磨床,就靠着一点点蹭,守住了整个制造最基础的那点要求。没什么轰轰烈烈的,就是这样。