你摸得到的严丝合缝,全靠看不见的差距
上个月在总装车间蹲点,盯着三个钳工装电机端盖,从下午两点弄到五点,就卡一个地方。
端盖盖上去,要么晃得厉害,密封垫压不住漏风,要么敲都敲不进去,加热了涨开装进去,冷却之后直接抱死转不动。
差多少?就两微米。头发丝直径大概是五六十微米,两微米,就是头发丝的三十分之一,肉眼根本看不见。
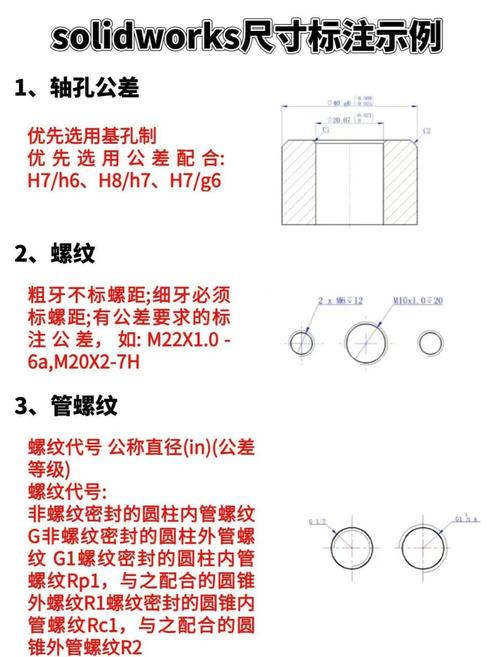
这就是公差配合在起作用。很多人说机械不就是把零件拼起来么?拼不对全白搭,拼对不对,核心就是这件事。
很多人第一反应会把公差和误差混为一谈,这完全错了。误差是你加工没做好,做出来尺寸偏了,是失误。公差是设计的时候,故意给出来的允许变动范围,是提前算好的余量。配合呢,就是两个拼在一起的零件,这个余量怎么对上。
说白了,公差配合就是给零件留够“活动的余地”
有人说了,为什么不直接做的一模一样?不就严丝合缝了么?说实话,真做的一模一样,百分百完蛋。
汽车发动机的活塞,工作的时候温度能到上千度,金属受热会膨胀啊,你冷的时候做的刚好跟缸套一样大,一热起来,活塞膨胀了,直接卡死在缸套里,发动机直接废了。反过来,你留够间隙了,冷车有点松,热车刚好,还能留一层机油润滑,能跑几十万公里不坏。
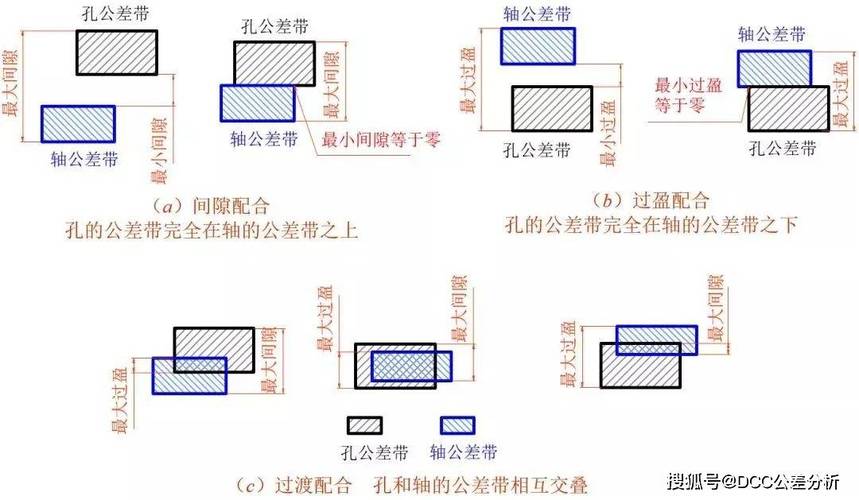
说穿了就三种情况,要松能活动的就是间隙配合,要紧不打滑的就是过盈配合,不松不紧方便拆装的就是过渡配合。比如自行车的中轴轴承,内圈要跟轴固定在一起,不能跟着转的时候打滑,所以就是过盈配合,轴比孔大那么几微米,压进去之后紧紧咬住,用十几年都不会松。外圈要装在车架的轴承孔里,装的时候要能方便调整,后期坏了好换,所以就是间隙配合,留一点余量刚好。
不过话说回来,选余地太有讲究了。松一微米,用半年就磨得晃荡。紧一微米,装上去当天就抱死。我见过不少刚出校门的设计,拿到标准就直接套,根本不考虑实际用在哪里。做液压阀的阀芯阀套,公差给大了,内漏根本达不到标准,整批阀全回炉。给小了,阀芯拉不出,磨不出来,加工成本翻三倍还不止。
现场踩过的坑,全是公差配合的学问
前年接了一个小项目,图纸是外包的,设计的小伙子估计是在办公室坐久了,给一个箱体的定位销孔选了极高精度的公差等级。我们车间普通的坐标镗床,根本做不到这么高的精度,要做就得送外面高精度磨床加工,成本涨十倍不说,交期拖半个月。最后没办法,改公差,重新选配合,耽误了快一个月的时间,赔了不少违约金。
窝火吗?当然窝火。说穿了就是没搞懂,公差配合从来不是设计一个部门拍脑袋就能定的事儿,你得考虑加工能不能做出来,装配能不能装上,坏了能不能修。
很多人有个误解,觉得公差越小精度越高就是越好,不对。精度越高,加工成本指数级往上涨,没用的高精度就是纯纯浪费钱。比如你家装修用的膨胀螺丝,要什么0.1微米的公差?几块钱的东西,能卡紧墙就行,做那么准给谁看?
还有一个常见误区,公差是单个零件的事,配合是后装配的时候再凑就行,不对。配合是从设计就定好的,轴的公差往大了偏,孔的公差也往大了偏,加起来间隙就超了,装上去就是晃。哪怕单个零件尺寸都合格,凑起来就是不合格,这种事儿我见太多了。
没有绝对完美的公差,只有匹配场景的配合。现在很多人吹什么纳米加工,什么超高精度,其实核心还是公差配合选得对不对,你就算把每个零件做到纳米级,配合不对,照样转不起来。
说白了,机械这一行,从来不是追求绝对精确,而是追求匹配。你要动的地方留够间隙,要固定的地方够紧,该便宜的地方不瞎堆精度,该严的地方半分不让,这就是公差配合的精髓。
下次你开汽车,滑手机,感觉所有部件都顺滑好用,你得知道,这里面每一个接口,都卡过那么几微米的差距,不多不少,刚好。