2026-09-30 18:54:51 作者:网编
分类:文章
我干机加工配套液压件快二十年,见过太多栽在这上面的项目。
整台油缸尺寸公差卡到丝毫不差,装配上去就是漏,用不到三个月密封就鼓了。拆下来翻来覆去看,密封件是进口正品,尺寸没错,配合间隙也对,哪哪都没问题。
问题出在哪?缸壁的表面粗糙度不对。
为什么密封寿命死在看不见的纹路里
很多新人刚入行,都觉得表面越光滑,粗糙度越低,零件越好。
不对。
密封件是弹性橡胶或聚四氟乙烯做的,贴在配合面上运动,全靠油膜润滑。你把表面磨得像镜子一样平,连一点微观的凹坑都没有,润滑油存不住,运动起来就是干磨。用不了三个月,密封唇口直接磨穿,不漏才怪。
反过来,如果太粗糙,峰尖太硬,直接就把密封唇口划出一圈沟,照样漏。
 液压油缸内壁不同表面粗糙度对比显微图
问:我看图纸上常标Ra,偶尔还有Rz,这俩都是表面粗糙度参数,到底哪个才算准?
答:现在很多国内老图纸还只标Ra,其实早就不符合高端液压件的要求了。Ra是轮廓的算术平均偏差,只能反映整个面的平均高度差,根本体现不了微观峰顶和谷底的真实状态。举个例子,两个零件测出的Ra都是0.4μm,一个峰尖谷深,一个峰圆谷浅,对密封的影响差了三四倍寿命。Rz是轮廓最大高度,能直接体现最高的峰和最低的谷的差,做液压密封配合面,通常要同时标Ra和Rz才靠谱,你翻进口油缸的原厂图纸,人家都是两个参数一起给,不会只写一个Ra。
不同密封对应什么样的表面粗糙度?说点书上没写透的
不同的密封类型,工作场景不一样,要求完全不同。我整理的都是厂里摸了十几年的实用参数,不是抄标准的死数,给大家参考:
- 往复运动油缸内壁:通常Ra在0.2~0.8μm,Rz控制在1~4μm,这个区间密封寿命最长
- 旋转轴油封配合面:Ra通常0.2~0.4μm,Rz不能超过2μm,峰太尖直接割油封唇口,不出半年就漏
- 静密封橡胶垫片接触面:Ra可以放到1.6~3.2μm,太光滑反而没有足够的摩擦力压紧垫片,容易滑位漏压,还白白增加加工成本
说实话,我见过不少设计师抄参数,把法兰静密封也要求到Ra0.8,纯粹是浪费钱,完全没必要。
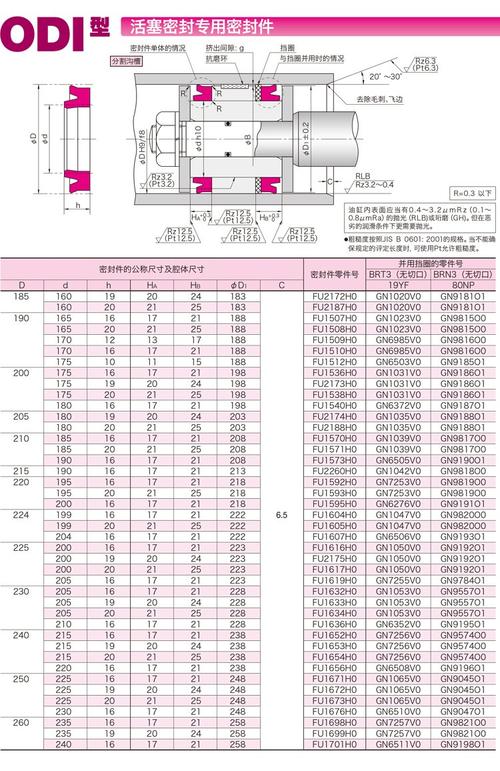 液压密封件适配表面粗糙度参数对照表
问:如果加工完测出来粗糙度不对,有没有补救办法?总不能整块油缸缸筒直接报废吧?
答:分情况说,不会都要废。如果是磨得太光了,粗糙度低于要求,也就是Ra太小,没地方储油,你找一张800#或者1000#的金相砂纸,顺着油缸运动的方向轻轻拉两三遍,别打交叉纹路,就能出来符合要求的微观储油坑,我试过无数次,好用。如果是粗糙度太高,Ra超了,峰太尖,小批量试制品可以手动用抛光膏降Ra,批量生产的话,别侥幸,直接重新走一遍珩磨工序。这点返工成本,总比后面客户整台油缸退回来,赔违约金要强太多了,对吧?
加工时怎么稳控表面粗糙度,少出废品
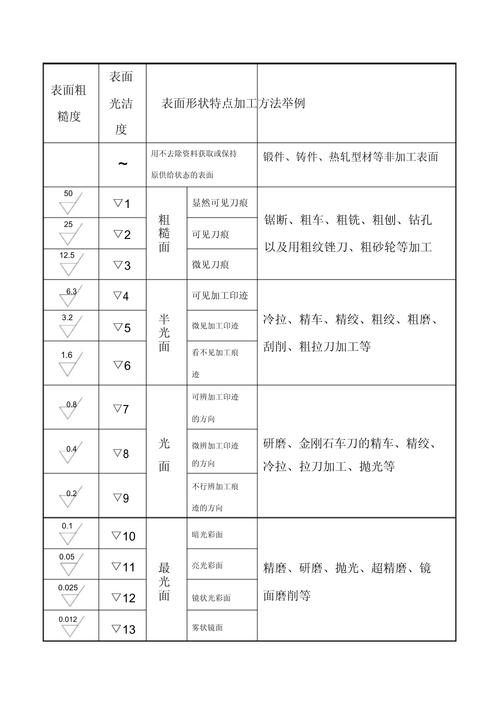 加工时怎么稳控表面粗糙度,少出废品
很多小厂做珩磨,全靠老师傅手感,换个新手就能出一堆不合格的。说几个我总结的,容易被忽略的控粗糙度细节:
💡 油石粒度选不对,再牛的师傅也磨不出合格的粗糙度。要做Ra0.2~0.4的面,你用120#的粗油石,磨到下班也出不来,对应粒度选对,事半功倍。
❗ 珩磨头转速和进给的配比不对,很容易出螺旋纹路。螺旋纹路是什么后果?活塞杆往复运动的时候,会把油顺着螺旋纹路一点点泵出来,就是找不到原因的外泄漏,烦死你。
✅ 加工完一定要把表面的磨粒清洗干净。残留的金刚砂磨粒嵌在微观凹坑,装上去就是自带的研磨剂,天天磨密封,用不了三个月就废。
干我们这行,真的是细节卡脖子。几十万一套的液压设备,就因为表面粗糙度差了零点几微米,整个项目砸锅,这种事我见得太多了。
不过话说回来,现在好多厂都上了在线粗糙度检测,不用再靠老师傅拿对比块摸,稳定性好太多了。
下次你再碰到密封莫名漏油,先别骂密封供应商黑心,拆下来测测表面粗糙度。十有八九,问题就在这。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:表面粗糙度:被忽略的液压密封件寿命密码
文章链接:https://www.zystgy.cn/a/60824