为什么说机床夹具是被低估的生产效率开关
批量生产时代早就过去了,现在绝大多数外协加工厂,接的都是多品种小批量的单,今天干十个汽车支架,明天干二十个工程机械配件,换产频率高得离谱。原来的一体式固定夹具,换一次产,拆、装、找正、打表,一套下来一两个小时都是快的。工人蹲在机床边上汗流浃背调半天,调完了还要试切一件,不合格再调,半天时间就没了。
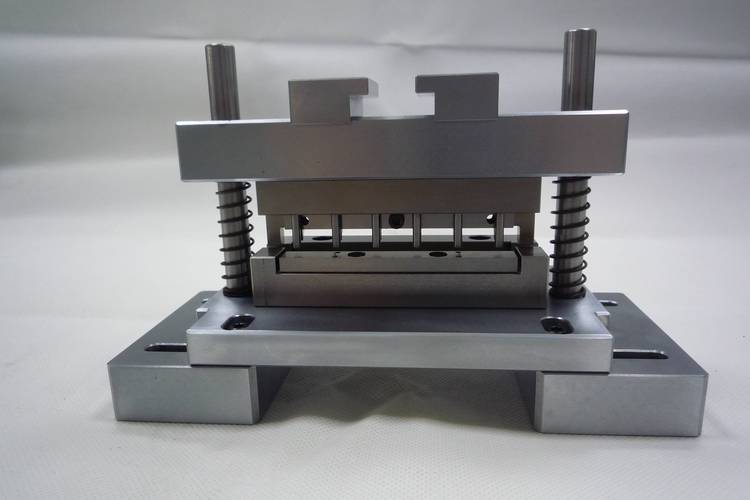
快换改造的几个落地细节,全是踩坑踩出来的经验
不要信设备厂家吹的什么标准快换套件买回来直接用,没有万能的夹具,改之前得先摸清楚自己的底。
💡 第一个要搞清楚:你加工的工件重量跨度有多大?精度要求到哪一步? – 通常10kg以下的铝件、铜件加工,精度要求0.02mm左右,直接上零点定位系统就行,不用搞太复杂的整体基底板,改起来快,成本也低。 – 要是干几十上百公斤的钢件铸件,那基底板的定位键槽公差必须卡死,大约要控制在0.005mm以内,这个公差可不能放宽,放宽了用两次就晃。 我之前碰见过一个厂老板,图便宜买了杂牌的快换销,材质不对,没淬火,用了不到三个月,定位间隙就大了,加工出来的孔位整体偏了0.02mm,整批八十多件全部报废,亏了十几万,比买三套进口定位销的钱都多,老板懊恼了大半个月。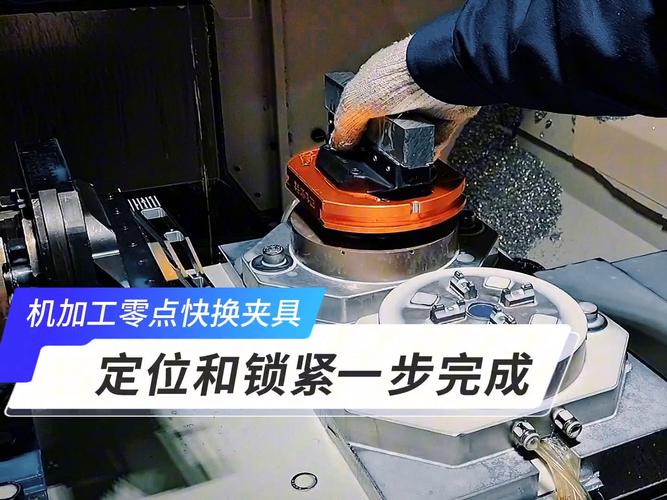
日常维护容易忽略的几个要命细节
很多厂子改完快换夹具,就觉得万事大吉了,能用就用,从来不管维护,不出三年,精度掉的比传统夹具还快,白花钱。
第一个细节:每次换夹具,必须用压缩空气把定位面和销孔吹干净。切屑碎末掉在贴合面里,哪怕只有头发丝那么粗,也会把整个工件基准垫偏,加工出来的尺寸直接超差,十秒钟的事,别嫌麻烦。 第二个细节:绝对不要随便在夹具的基准底座上焊东西、乱打孔。基准底座的平面度是整个夹具的根,一旦变形,你再怎么调都调不回来,整个底座直接报废,一套底座好几千,扔了可惜,用着又废活,太闹心。 第三个细节:弹簧夹紧的快换夹具,半年必须拆开来检查一次弹簧弹性。弹簧用久了弹性衰减,夹工件的力度就不够,加工的时候钢件飞出来可不是闹着玩的,那是出人命的大事❗ 说实话,现在很多年轻操机师傅,光顾着研究G代码、调参数,对夹具不上心,总觉得这就是个夹工件的铁架子,哪知道机床主轴精度再高,刀尖再贵,夹具不准,做出来的活就是废的。 干机加工拼到最后,都是拼细节。夹具这点事,做好了,比换台新机床提升的效率还大。你品。