2026-09-22 03:48:56 作者:网编
分类:文章
昨天跟徒弟在加工中心换刀,刚卸下来的旧刀,刃口崩了个小米粒大的豁口。
徒弟撇撇嘴:凑合用不行吗?新刀贵着呢。
我直接把刀扔废料框了。昨天凑合用,切出来的航空铝工件粗糙度超差,抛光抛了俩小时,耽误的工时够买三把刀了。
你摸过刚磨好的切削刀具吗
干了快三十年机械,我见过太多人把刀具当耗材,随便拿一把就往机床上卡,坏了就扔,从来不想为什么坏,为什么有的刀能用一周,有的一天就废。
说白了,切削刀具就是机床的“牙齿”,你吃牛肉得咬得动,切金属也一样,所有的精度最后都落在这一两毫米的刃口上。
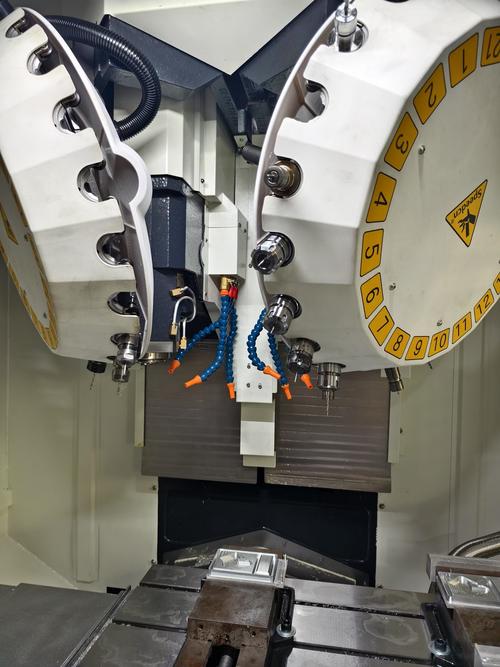 数控加工中心更换切削刀具现场
说实话,没摸过刚从磨床下来的成品刀,你不知道什么叫细。好的精加工刀具,刃口摸上去是滑的,没有一点挂手的地方,你拿放大镜看,直线度差一丝都不行。
一把合格刀,难在哪
很多人觉得不就是一块硬钢开个刃吗?能有什么难?
错大发了。就说最常用的硬质合金刀具,原料是钨钴粉末,压型烧结之后才能开刃。钴含量差0.5个百分点,刀具寿命就能差三分之一——钴多了,韧性够但硬度不够,切两下就磨圆了;钴少了,硬是硬,碰着工件里一点杂质直接崩口,就这么邪门。
然后就是磨刃。现在干精加工,要求刃口圆角误差不能超过0.01毫米,差不多是普通人头发丝直径的十分之一。你手磨肯定出不来,得用五轴数控磨床,一点点走刀,磨的时候还得喷冷却油,温度高个几十度,刃口内部就出微裂纹,用不了两天就坏。
最后是涂层。现在的刀具几乎都要镀涂层,就给刃口穿一层耐磨的防护服,厚度通常只有几个微米,比头发丝薄多了。厚了,刃口变钝,切出来的工件精度不够;薄了,耐磨度上不去,寿命不够。喷涂层的时候炉温差个十度,涂层附着力就不合格,用着用着就掉了。
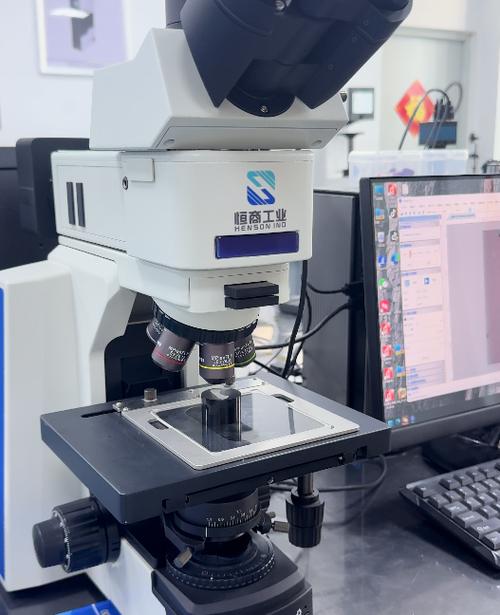 工业显微镜下切削刀具刃口检测实拍
不过话说回来,最难的还是匹配工况。切不同的料,得用不同的刀,没有通吃的。很多新手买刀就认硬,越硬越好,结果切软铝的时候,太硬的刀容易粘屑,切出来的面全是划痕,还不如韧性好一点的刀好用。对吧?就像你不能用切冻肉的刀削水果,一个道理。
切削刀具跟你我有关系吗
 切削刀具跟你我有关系吗
肯定有啊。你开的汽车,发动机的缸体缸盖,是刀具一刀一刀铣出来的;你手里拿的智能手机,金属中框的亮面,是刀具精铣出来的;就连你喝的易拉罐,拉环上那道易撕口,都是专用刀具冲出来的。没有合格的刀具,这些东西根本做不出那个精度,要么贵得离谱,要么根本用不了。
前二十年我刚进厂的时候,高端一点的精加工刀具全靠进口,一把刀顶我大半个月工资,坏了连配件都得等仨月,人家说涨价就涨价,没地方说理去。
这几年不一样了,国内做刀具的厂家起来了,不少车间干普通活甚至高端活,都换成国产刀了,性能差不了多少,价格才不到一半,用着也省心。
当然还有要赶的地方,比如航空航天用的超硬刀具,还有加工高端复合材料的专用刀,跟先进水平还有差距,还得一步步磨。
昨天下班,看见徒弟蹲在工具房磨刚才那把废刀,说磨成小刻刀给儿子做手工用。阳光照在刃口上亮得晃眼,我突然觉得,就像我们这些干机械的,都不起眼,就那一点点刃口,撑着整个制造业往前走呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的牙齿:聊聊切削刀具
文章链接:https://www.zystgy.cn/a/59983