2026-09-21 22:17:53 作者:网编
分类:文章
昨天跟机修班老王拆了台老注塑机,油污蹭满了工服,手上的旧结痂掉了半块。
干这行快二十年,天天跟注塑打交道,很多外行说不就是熔塑料压模子嘛,哪有那么多讲究。
进车间先看料,颗粒里藏着门道
注塑用的基本都是热塑性塑料,出厂就是小米粒似的颗粒,装在尼龙编织袋里,扛起来死沉。
倒进料斗的时候哗哗响,新料会带点淡淡的原料味,回料就冲多了,闷得慌。
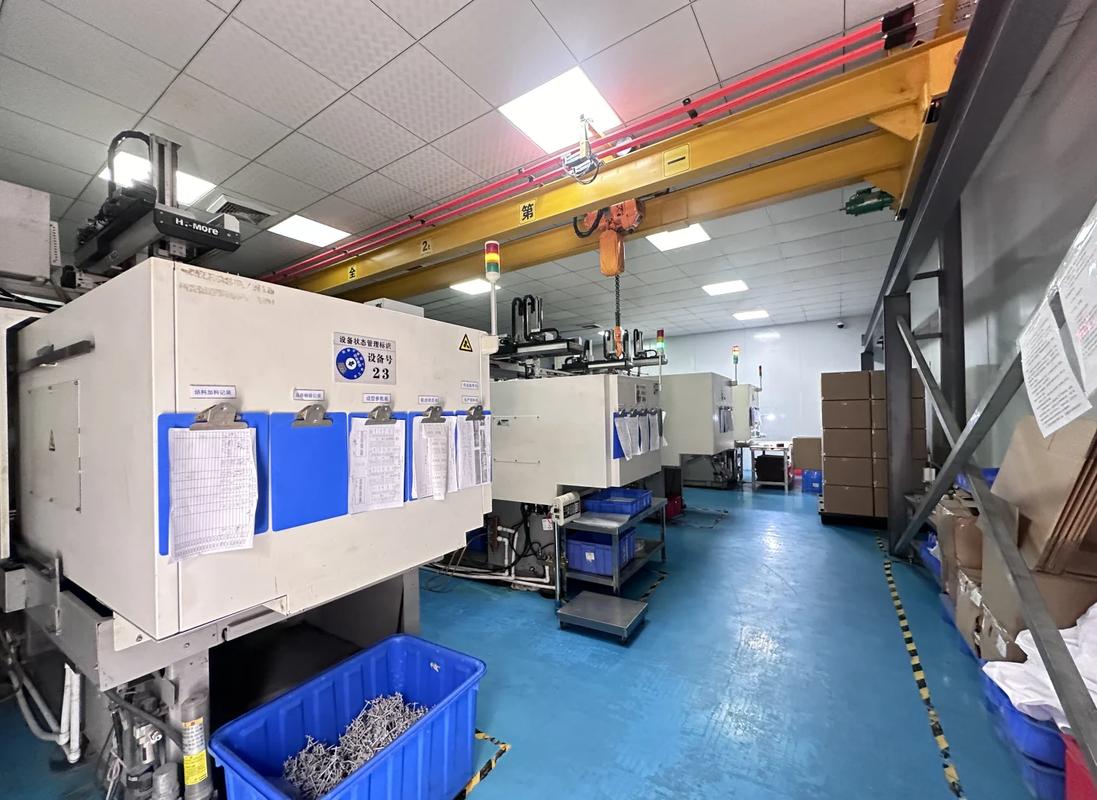 注塑车间原料料斗进料场景
颗粒从料斗进加热料筒,沿着螺杆往前走,一路升温,慢慢熔化成流动的胶态。
熔融温度卡得很死,ABS通常一百七八十度,PC得奔着两百四五去,差个十几度,打出来的货要么缺胶要么烧黄。
之前有个新来的学徒,熬夜班犯迷糊,把PP的温度当成PC调,一开机出来一筐黑糊糊的废料,全得拉去回炉,白熬一整夜不说,还被扣了半个月绩效,蹲在车间门口抽烟抽了半盒。
锁模射胶,差一丝都出废品
料熔好之前,模具早就合紧了。锁模力这个东西,太玄。
锁太松,熔融的料会从模具的分型缝挤出来,就是工人说的飞边,拿水口钳修都修不干净,整批货都得废。
锁太紧,时间长了模具会压变形,精度直接垮掉,修模的钱够开半套新模了。
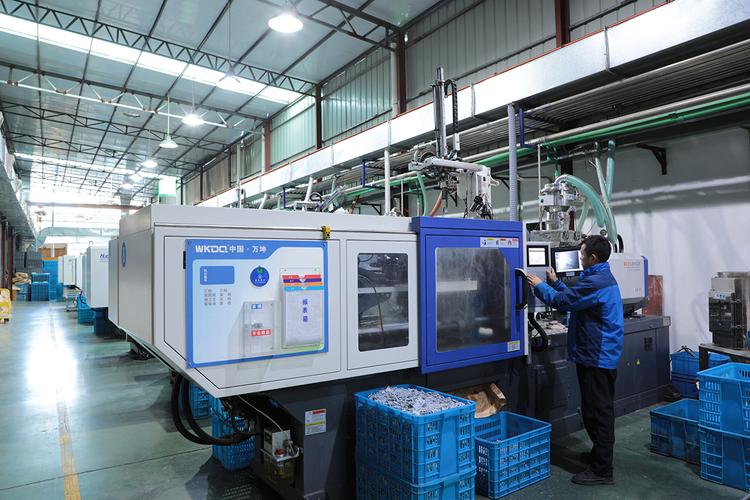 工业注塑机合模射胶工作现场
射胶就是螺杆往前推,把熔好的料狠狠怼进模具空腔里。
速度不对都不行。速度快了,料会喷溅,还容易把模具进浇口冲坏;速度慢了,料还没填满就冷却了,直接缺一块。
很多人以为调参数只要对着手册输就行,那是死规矩,真人干就得摸。
保压阶段更磨人,料填满之后,还得保持压力补料——塑料冷却的时候会收缩,你不顶着,产品表面就会凹一个坑,成了次品。
说出来你不信,我见过为了0.1毫米的收缩差,调机师傅蹲在机器旁,改一次参数打一件,改一次打一件,蹲三个多小时。
收缩率这玩意,同一款料不同批次,不同天气,甚至不同车间温度,都会差一点,没有万能公式,全靠手上的经验攒着。
它藏在你身边每一处
 它藏在你身边每一处
你没进过注塑车间,绝对天天摸注塑出来的东西。
手上智能手机的塑料后盖,墙上插座的外壳,汽车中控台的装饰面板,全是这么做出来的。
注塑成型最牛的地方,就是只要模具做好了,就能大批量复制一模一样的产品,尺寸精度够,成本还压得低,一分钟出个两三件,一天下来大几千件,换别的工艺根本比不了。
不过话说回来,门槛也在模具上,开一套精度够的工业模具,几十万出去是常事,所以试模环节一点都不敢偷懒,打个十几件出来测尺寸测强度,全合格了才敢开机大批量生产。
对普通人来说,你能花几块钱买个塑料洗菜篮,几十块钱买个插线板,全靠注塑成型把成本打下来了。要是全靠机械加工一个个做,一个普通塑料壳都得卖几百块,谁遭得住。
现在行业也在变,环保要求越来越高,很多厂开始用回收料,可回收料的流动性跟新料不一样,参数全得重新调。还有那些可降解塑料,性能跟传统塑料差老远,老师傅们也得跟着学新东西,摸新规律。
昨天拆那台老机器,拔下来的射嘴磨得发亮,已经转了快十五年了,只要参数调对,打出来的货照样达标。
工业哪有那么多花里胡哨的东西,不就是一点点攒出来的手感,一点点磨出来的准头嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的注塑成型:不起眼却撑起大半日常用品
文章链接:https://www.zystgy.cn/a/59968