2026-09-21 21:52:54 作者:网编
分类:文章
干压铸快十八年,见过太多拿着订单兴冲冲进场,最后拉着一堆废铝卖废品的老板。不是方向错了,是压铸成型这点事,差一毫米细节,结果就是天差地别。尤其最近两年大尺寸铝合金结构件火,好多新手进场,踩的坑全是共性的。
为什么大尺寸结构件的压铸成型这么难
压铸本质就是把熔融金属高压打进模具型腔,冷却凝固拿到想要的形状。小零件几十公分的,随便玩,参数调个两三次就能稳定出活。
大尺寸不一样,现在主流要做的,都是新能源汽车电池包壳、5G基站散热板这种,尺寸随便都超过半米,有的快到一米。型腔一大,问题全冒出来了。
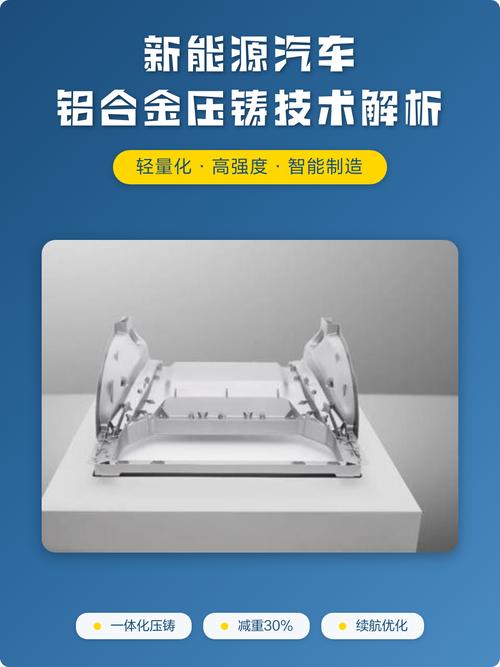 新能源汽车电池包铝合金压铸成型件
金属液从浇口进去,跑不到头就开始降温凝固,充型不全。你把压射压力提上去吧,模具锁模力要够,机台成本直接涨一倍还多,模具寿命还掉的快。你把浇铸温度拉高吧,铝液吸气多,打完零件全是气孔,打磨完一眼就能看见,直接报废。
说实话,光去年我就对接了三个小厂,都是几百万投进去开模,结果成品率不到三成,熬不住转手卖设备的。
问:压铸成型本来不是做精密小件的吗,为什么现在都抢着做大结构件?
答:还能为啥,下游需求逼的啊。新能源整车要减重,铝合金比钢材轻三分之一,一体化压铸出来直接省掉十几个焊接工序,整体强度还更高,整车厂愿意要。不是所有厂都能砸几个亿上万吨级压铸机,能吃透一米以内大尺寸结构件的压铸成型工艺,活已经够吃好几年了。
压出来就废?最常见的三个问题怎么破
我整理过接触过的案例,百分之八十的报废都出在三个问题上,说穿了都是可控的。
✅ 冷隔纹:金属液几股流在型腔里汇合,没融在一起就冷了,留下一道明显的缝,不光外观废,受力直接断。很多人第一反应是浇温不够,一个劲往上加,结果冷隔没解决,气孔又出来了。我一般给的方案是,先改内浇口位置,把浇口放在充型路径最远的一端,反向推料,让金属液从远往回流,把空气赶去排溢槽。再就是模具一定要预热,稳定在180-220度再开压,别图快模温刚到100度就干,前十模全废,得不偿失❗
✅ 缩松漏气:做水冷散热件、压力容器壳的最头疼这个,试压的时候微微渗气,全批报废。
💡 这里很多人有误区,我刚好列出来。
问:都说真空压铸能解决气密性问题,是不是只要上了真空设备就搞定了?
答:哪有这么简单。我见过上百万真空设备装上去,还是一半报废的厂,问题出在抽真空的时机不对。你得等铝液填满浇道,快要进型腔的时候再开抽,太早抽,直接把铝液吸在浇口,末端还是缺料;太晚抽,型腔里的空气早就排不出去了,抽了也白抽。还有,模具排气槽的位置没开对,真空度再高也没用。通常合格的气密级压铸件,含气量要控制在每100克铝含气少于15立方厘米,这个是行业通用的标准,能查到。
✅ 粘模拉伤:大铸件脱模难,一拉就是一块凹坑,修都没法修。别一上来就骂脱模剂不好,喷三倍还是粘。先看看你的模温是不是超过300度了,再看看模具钢材的淬火深度够不够。铝铁亲和,普通便宜模具钢表层淬透性不够,浇个几百模就开始粘,换一块合格深度淬火的H13模具,比你天天换脱模剂省太多钱。
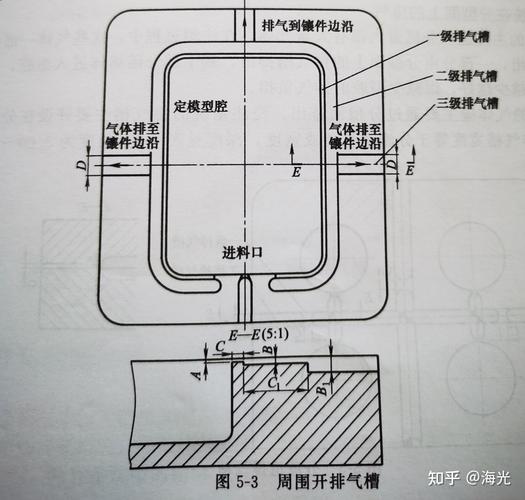 压铸成型模具排气槽加工位置示意图
被九成新手忽略的成型后校正环节
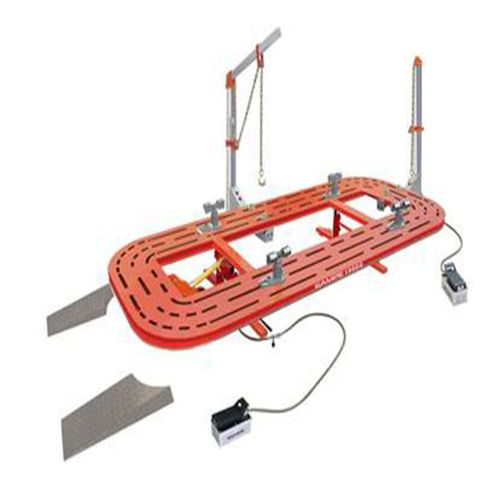 被九成新手忽略的成型后校正环节
大尺寸压铸件,打完就完了?不可能。铝冷却收缩不均匀,内应力一释放,肯定翘,翘个0.3到0.5毫米都是常事。下游装配的时候,一点点翘曲都卡不上,装不上就是废品。
很多新手图省事儿,开模的时候直接放大公差,或者翘了拿大锤敲两下就发货。这都是作死。我见过一批货发过去,三个月后客户说裂了,全批退回来,就是敲的时候内应力砸进去了,放一段时间自己裂了。
说实话,校正这步真不麻烦,就是多两道工序:压完铸件立马进时效炉,先做两小时低温去应力,然后用液压校正机对准变形位置定点压,调整到公差范围内,最后再做一次两小时的低温去应力。别嫌这步费钱,我帮很多厂调完工艺,加上这步,成品率直接从不到60%拉到85%以上,多出来的合格产品赚的钱,是时效和校正成本的好几倍。
不过话说回来,现在到处都在吹万吨一体压铸,好像小厂不跟上就死定了。其实真不是,好多细分领域的大结构件,比如农机壳体、工程机械支架,根本不需要那么大的压机,把压铸成型的每个细节抠好,控制好报废率,就能稳赚钱。别盲目砸钱上新设备,先把你现有模具的流道、排气改顺,把模温控制稳定,成品率上去了,赚的钱一点不比搞大项目少。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:大尺寸结构件压铸成型:新手绕不开的那些坑
文章链接:https://www.zystgy.cn/a/59967