2026-09-21 22:40:53 作者:网编
分类:文章
昨天刚在总装车间蹲了八个小时,跟着师傅调一台盾构机的主驱动轴承。裤腿沾了半公斤黄油,手上磨了个泡,出来的时候最大的感受就是——好多人对这行的误解,比轴承游隙还大。
你以为机械装配就是拼乐高?差远了
很多人眼里,不就是把加工好的零件挨个拧起来?不就是拧螺丝凑个整体?
真不是。
机械装配本质上,是把一堆分散的零件,按照设计要求,拼成一个能满足性能要求的整体的过程。听起来简单?每一个配合都有讲究。小到手表的齿轮,大到万吨水压机的横梁,都得装。
差一丝,可能整台机器都转不动。
举个例子,风电主轴的轴承装配,内圈要套在主轴上,要求转个十年二十年不能松不能晃。怎么装?不是硬敲进去的。
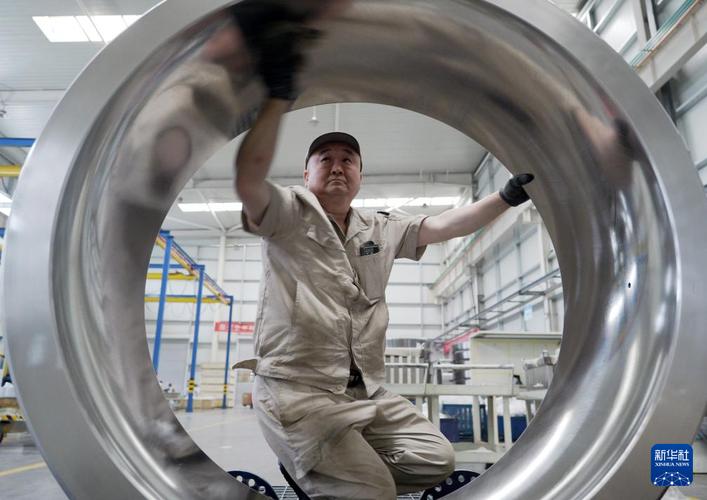 车间工人机械装配风电主轴轴承现场
不光尺寸要对上,装配顺序错了都不行。有些零件装进去之后,再想拆下来就得把整个整机切开,根本没有返工的余地。我见过一个装配班,因为漏装了一个止动垫圈,最后割开了已经焊好的机座,半个月的活白干,大家连加班吃饭都没心情。
藏在黄油和扳手底下的隐形难点
干了快十年,我觉得装配最难的从来不是搬零件拧螺栓,是那些看不见的要求。
第一个就是过盈配合的安装。什么叫过盈?就是轴的尺寸比孔的尺寸大一点,要硬塞进去,靠这个过盈量产生的压力抱紧,运行的时候不会松。怎么塞?业内常用的办法是冷缩轴,加热孔。把轴扔液氮里冻几个小时缩小一圈,把箱体的孔放到烘箱里加热涨大,趁这个间隙快速套进去,等温度回到常温,两个零件就牢牢抱在一起了。
你以为这就完了?温度控制错了分分钟报废。我刚入行那年,见过新来的徒弟把加热温度设高了五十度,铝合金箱体的内孔直接失圆,整铸的箱体几十万,直接废了,主任脸绿了三天。
第二个难点是同轴度控制。一根两三米长的传动轴,两头要装在两个轴承座里,要求轴线偏差控制在几丝以内。差个几丝,转起来震动直接超标,轴承跑不了三个月就坏了。怎么调?不是画好线就完事,要一边装一边打表,一遍一遍挪轴承座的调整垫片,差一丝都不行。
第三个就是螺栓预紧力,这个坑最多。很多新手甚至一些老师傅都觉得,螺栓拧越紧越安全。放屁。拧过了,螺栓直接被拉断,或者螺纹滑牙。大型高压容器的主螺栓,预紧力差个几百牛米,运行的时候直接漏介质,搞不好就是安全事故。现在正规的厂,都要求用扭矩扳手,甚至液压拉伸器,每一个螺栓的力都卡得死死的。
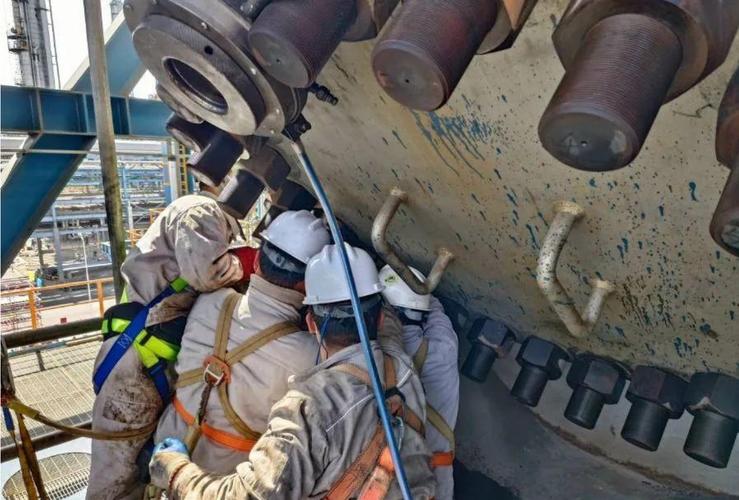 机械装配液压螺栓拉伸器使用现场
扎破几个常见的误解
 扎破几个常见的误解
第一个误解:装配是低技术工种,谁都能干。
真的吗?现在高精度设备的装配,比如半导体设备的运动台,要求装配精度到纳米级,没有三五年的功底根本摸不到门。好多资深装配师傅的工资,比坐办公室的设计工程师高多了,好不好。
第二个误解:设计对了,装配就肯定没问题。
说实话,我见过太多没下过车间的设计,画出来的图好看是好看,装配的时候扳手伸不进去,你说怎么拧?还有,加工出来的每个零件都有误差,不可能百分百符合设计的标称尺寸,高明的装配师傅会做选配,把误差错开,装出来的整机精度比设计要求还高。这手艺,机器暂时还学不会。
第三个误解:自动化装配已经完全代替人工了。
批量的标准化零件,自动化装得又快又好没错。但是定制化的大型设备,高精度的特殊装备,最后那道调整的工序,还是得靠人。机器只会按程序走,遇到点偏差不会临场调整,这还是人的本事管用。
不过话说回来,现在的辅助装配工具真的越来越好用了,以前靠师傅手敲手感判断松紧,现在有激光对中仪,扭矩自动记录系统,出错少多了,也省了不少力气。
机械制造这行,设计是脑,加工是手,装配就是最后那口气,把一堆死的零件变成能干活的活机器。你前面所有环节的对错,最后都在装配这见真章。没什么花里胡哨的,就是差一丝都不行。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械装配:不是拧螺丝这么简单的搭积木游戏
文章链接:https://www.zystgy.cn/a/59969