车间里那股酸味,第一次闻会皱眉。久了反而能闻出槽液状态不对——不是玄学,是鼻子和报表一起报警。
铝件挂上挂具,慢慢沉进硫酸槽。电源一合,表面开始冒细泡。几十秒后,原本亮闪闪的铝面暗下去。别慌,那不是烧了,是在长膜。
酸槽里冒泡,铝件表面在长一层“陶瓷皮”
阳极氧化说穿了,就是把铝或铝合金当阳极,泡在电解液里通电。阴极通常是铅板或不锈钢。电流从电源正极走到铝件,再穿过槽液回到阴极。氧离子在铝表面汇集,和铝反应,生成氧化铝。
阳极氧化不是刷涂层,是让铝自己长出氧化铝。喷漆是盖上去,电镀是镀上去,阳极氧化是基体参与反应。膜和铝基体之间不是简单粘接,是化学键连接。所以附着力通常比外来涂层强。不过话说回来,膜再强也怕硬划,别拿钥匙去试。
这层膜很薄。普通硫酸阳极氧化,几个微米到二十几微米。硬质阳极氧化可以更厚,几十微米到上百微米。它分两层:靠铝的阻挡层,薄而致密;外面多孔层,像蜂窝,孔洞垂直排列。染色、封孔,都是围绕这些孔做文章。
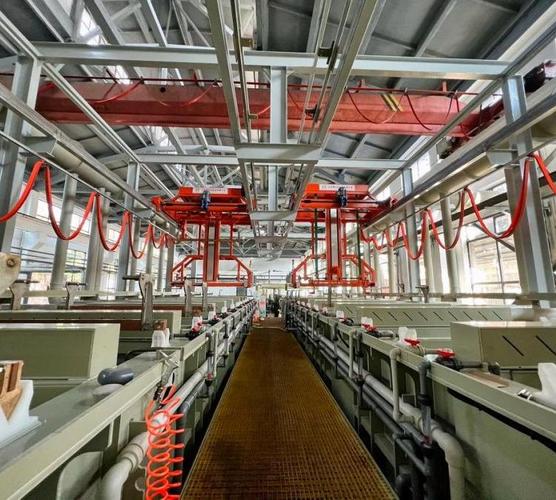
挂具一松,整槽件可能白干
现场最怕什么?挂具接触不良。铝件氧化靠电流,电流靠接触点。挂具弹片松一点,接触电阻大一点,那一片就膜薄、发白、不上色。更惨的是,接触点打火,局部烧蚀。整筐件拆下来,可能只有几件报废,但全检工时照样跑不掉。
所以挂具设计不是小事。要有弹性,要耐酸,要反复用。钛挂具贵,但寿命长;铝挂具便宜,可它自己也氧化,接触点越来越不可靠。还有装夹位置。外观面不能夹,夹痕抛不掉;但非外观面也得留够导电点。这个平衡,靠图纸和现场一起磨。
电流密度也得盯。密度低,膜长得慢,颜色灰;密度高,膜长得快,但容易烧焦、粉化。温度更敏感。硫酸槽温度高了,膜软,耐蚀差;温度低了,膜硬,但脆。硬质阳极氧化常常要在低温下做,槽液还得搅拌。搅拌不够,局部温度升,膜厚不均。搅拌过头,挂具晃,又可能接触不良。难就难在这。
铝材本身也挑。纯铝好氧化,颜色偏银白。铝合金里铜、硅、镁、锌不同,膜的颜色和透明度会变。含铜高的铝合金,氧化后容易发黑发暗;含硅高的,膜可能发灰。来料批次换了,槽液配方和染色时间可能就得微调。这事没有万能参数。
颜色不是刷上去的,是膜层里“长”出来的
阳极氧化膜的多孔层,像一块纳米级的海绵。染色时,有机染料分子钻进孔里。封孔时,孔口膨胀闭合,把染料锁住。所以颜色不是浮在表面,是藏在膜里。划一道,如果划穿膜层,底色就露出来。银白铝露银白,黑色膜露铝白。手机中框摔了,边角露白,就是这个道理。
电解着色又不一样。它不是染料,是金属盐在孔底沉积。颜色更耐晒,常见青铜、黑色、香槟色。建筑铝型材用得多。染料染色颜色鲜艳,但耐候性看染料等级。户外用,得选耐晒的。室内装饰,选择就宽。

封孔没做好,盐雾试验会打脸

氧化完不封孔,膜层就是多孔的。手摸有指纹,沾油污,耐蚀也差。封孔有热水封孔、蒸汽封孔、冷封孔。原理差不多:让孔口的水合氧化铝膨胀,把孔堵住。热水封孔简单,但耗能;冷封孔快,但药液维护麻烦,镍盐还有环保压力。
封孔好不好,盐雾试验最直接。中性盐雾几百小时,看有没有白锈。但也有陷阱。有些件封孔后颜色变浅,有些染料会析出。所以封孔工艺和染料得匹配。不是随便加温泡一泡就完事。
还有尺寸。阳极氧化膜一部分向外长,一部分向内长。体积会变。螺纹、轴承孔、精密配合面,如果膜厚十几微米,尺寸就动了。装配拧不进,或者间隙变大。所以图纸上要标氧化要求,加工时留余量。有些地方干脆遮蔽,不氧化。这个细节,设计不写,制造就得背锅。
它到底用在哪,又常被误会成什么

建筑门窗幕墙的铝型材,银白、香槟、黑色,很多都是阳极氧化。消费电子的手机中框、平板后盖、相机外壳,也常见。汽车饰条、行李架、航空某些非承力件,也在用,但要求不同。硬质阳极氧化用于耐磨零件,比如气缸内壁?这里得说,不是所有气缸都这么干,不同工艺路线都有,别一棍子打死。
常见误会:阳极氧化等于电镀?不对。电镀是把别的金属镀上去,阳极氧化是铝自己长氧化膜。还有人觉得膜越厚越好。太厚会脆,弯折开裂,成本也高。颜色越深越耐蚀?颜色和耐蚀不是一回事,封孔和膜厚才是关键。能修复划痕?不能。它只能提前做,不能事后补。补漆可以,但补阳极氧化,基本没戏。
未来呢?无镍封孔、低温封闭、无铬钝化这些方向在推。环保压力大,药液回收和废水处理越来越严。产线自动化也在上,电流密度、温度、pH在线监控,比老师傅舌头和鼻子更稳。但现场经验不会消失。槽液颜色、泡沫状态、挂具发热,这些细节,传感器还没完全替代。
所以阳极氧化这事,听起来像化学,干起来像电学,最后卡在机械配合和现场管理。铝件在酸槽里泡个澡,出来穿上一层铠甲。铠甲好不好,不看广告,看挂具、看电流、看封孔,也看图纸上那行小字有没有写清楚。