上周去客户那边做例检。注塑机旁边的控制柜门一拉开,热风直接扑脸。柜子里那块工业主板,风扇早就不转了——不是坏了,这台机器压根没装风扇,人家是靠一大片铜箔把热导到铝壳上散掉的。板面上落了层薄灰,旁边的继电器还在啪嗒啪嗒地吸合。我顺手翻了运行日志:连续上电时间是四年十一个月。
同行的人问我,这跟电脑城买的主板差在哪?加厚了?泡过防水胶?
都不是关键。加固防水只是表象。底下那套逻辑,完全是另一回事。
它“工业”在哪,不是你想的那个方向
很多人以为工业主板就是民用板换个黑色阻焊、加俩螺丝孔。差远了。
最要命的一条:供货周期。一条产线装了设备,验收完投产,然后就要跑十年。十年里主板上任何一颗芯片停产了怎么办?整台设备报废?所以工业主板选料的时候,工程师会专门去查每个料号的 longevity 承诺,尽量挑那些厂商保证供货七年以上的器件。民用的逻辑正好相反,追新、追快、追便宜。这批板子三个月清完库存就换代了。
第二条是降额。这词听着虚,其实很实在。比如一颗电解电容,标称 105℃、2000 小时,这 2000 小时是按满负荷算的。工业板子上我会把它周围的实测环境温度压到 60℃ 上下,纹波电流留一半余量。温度每降 10℃,电解液的挥发速度大概会慢一半——这个数值不同厂家给的曲线不一样,但趋势是一致的。2000 小时乘下来,就是好几万小时。
风扇这事也一个道理。风扇是机械件,有轴承,轴承有寿命,灰尘一糊就更短。所以能不用就不用。散热靠铜厚、靠导热过孔阵列、靠贴到机壳上的铝块。你说它土吧,它就是管用。
从一张覆铜板,到能上产线的板子
PCB 厂那一头,流程挺长的。内层做图形、蚀刻,然后棕化,把多层板在高温高压下压成一块。接着钻孔——几千个孔,最小的比头发丝还细。孔打完要沉铜、电镀,让孔壁导电,把各层连起来。再走外层图形、阻焊、表面处理。
表面处理这一环,特别能看出民用和工业的分野。民用板常见的是喷锡,便宜、好焊。工业板更多用沉金(ENIG),因为存放时间长,细间距焊盘上锡的平整度要求高,也怕氧化。也有用 OSP 的,成本低,但拿回来得赶紧用完。
然后才轮到 SMT 车间。锡膏印刷。这一步的钢网开孔精度,直接决定了后面有没有虚焊、少锡。你看着就是刮一刀,实际上刮刀的角度、压力、速度,全有讲究。刮完贴片——0402 甚至 0201 的电阻,比米粒还小,贴片机的吸嘴一出毛病,整条线的直通率就掉。
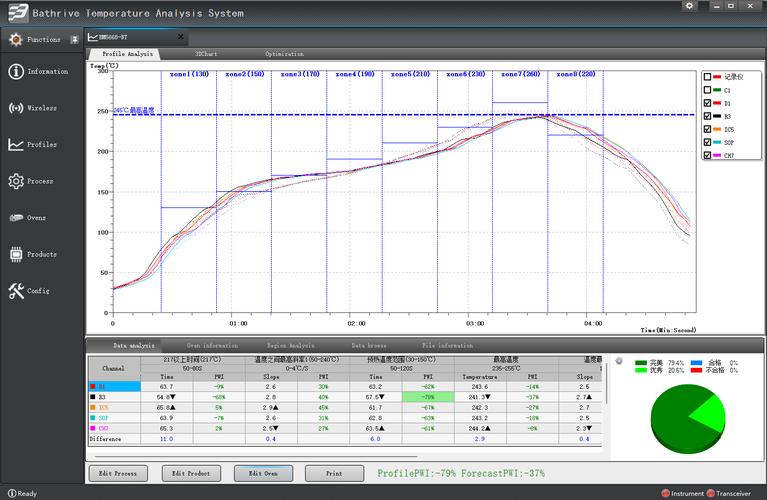
过回流焊。炉子里分四个温区,预热、恒温、回流、冷却。峰值温度一般压在 245℃ 左右。曲线设歪了,元件不一定当场坏,是内伤,几个月后才露出来。所以每换一个产品,第一块板都要做温度曲线实测。
焊完过 AOI,光学扫一遍。但 BGA 那种焊球藏在芯片底下的,AOI 看不见,得上 X 光机,侧着角度看焊球有没有虚焊、有没有连锡。

再往后是 ICT 在线测试、功能测试、烧固件。最后一道——老化。这一步不少民用产品是省掉的。工业板子会进高低温箱,-40℃ 拎出来,+85℃ 塞进去,来回折腾,而且边折腾边通电跑程序。有些应用还要加振动台,模拟运输和运行中的机械振动。

真正让人头疼的,往往不是电路
是机械。
板子翘曲。一块 1.6mm 厚、尺寸偏大的板子,过完回流焊翘个零点几毫米太正常了。小批量可能没事,等你要把它插进机箱、对着一排连接器的时候,插不进去,或者插进去了应力一直憋在那儿——金手指、焊点早晚要出事。所以大板要控制层叠对称性,铜分布要均衡。这话说起来简单,layout 的时候为了走线谁都想多铺点铜。
连接器的机械寿命。拔插多少次、镀金层多厚、弹片用哪种铜合金、DIN 导轨那个卡扣的弹性够不够,这些都是纯机械设计。我见过控制柜里一块板子没坏任何器件,就是因为导轨卡扣疲劳了,整块板子松脱,撞到旁边。
热循环疲劳。功率器件底下那个焊点,天天热胀冷缩,久了会开裂。焊料和基板的热膨胀系数不匹配,这事绕不开,只能靠设计去分摊。
还有 EMI。工业现场一堆变频器、接触器在那开合,电磁环境脏得很。板子既得扛住外面的干扰不误动作,自己也别往外撒噪声。这是双向的,很多人只想到一半。
几个流传挺广的误解
“工业主板就是军规级。”——不是。这是两个完全不同的标准体系,考核项目、温度范围、验收方式都不一样。把工业板子说成军规,要么是外行,要么是销售。
“标称 -40 到 85℃,那整机就能在这个范围跑。”——这块板子能,不代表整机能。屏幕可能到 -20℃ 就不亮了,机械硬盘低温启动困难,电源模块自己也有温区。整机的工作温度是木桶那块最短的板说了算,不是主板说了算。
“元器件全用进口的,肯定稳。”——堆好料只是起点。降额算没算、散热路径设计得对不对、工艺窗口留得够不够,这些才决定寿命。见过用料豪华但散热一塌糊涂的板子,两年就鼓包。
“三防漆刷厚点更保险。”——别。涂层要避开连接器的触点、要避开散热面、要避开需要焊接返修的测试点。刷到弹片上,接触电阻上去,故障反而更隐蔽。返修的时候还得拿刀刮,刮坏焊盘的也有。
“板子越厚越结实。”——厚板机械强度是好,但孔的长径比上去了,镀铜均匀性更难控制。这是个权衡,不是单向的。
接下来几年大概会看到什么
模块化的东西在变多。COM Express 这类板卡把核心算力和底板接口拆开,算力升级的时候只换核心模块,底板、机箱、线束、认证全保留。对设备厂来说,比整块板重做要省太多事。
国产处理器的导入也在推进,一些中低算力的控制场景已经能跑了,高算力那边还在磨。边缘侧开始塞进一些轻量推理,摄像头采集完直接在现场判,不用全往上传。这个方向对散热和供电又提了新要求——你加了负载,热量就跟着来。
功能安全的标准也在往板级渗透,诊断覆盖率、看门狗、双通道这些概念,慢慢会变成常规设计而不是选配。
至于我这边,下个月还得去那个控制柜看看。灰尘照旧要清,风扇没有,散热片摸一下烫手但不至于出事。那块上电四年十一个月的板子,大概率明年还在转。就这么回事。