三号线的注塑机不锁模了。
操作工跑来说屏幕黑的,什么也看不见。我过去拉开柜门,一股热风扑出来,里面一排小灯在眨。RUN灯是绿的,供电正常。可其中一个输入点暗着——第七个。
查线。是安全门上的一个接近开关,接头被液压油气化后的油泥糊住,铜芯上蒙了一层绿。刮干净,插回去,机器动了。
前后四十分钟。就为一个接头。
这就是可编程逻辑控制器待的地方。不是恒温机房,是油雾、震动、四十度高温、满地切削液的车间角落。行内管它叫PLC,Programmable Logic Controller。
它不是电脑,是穿了铁甲的继电器逻辑
刚入行的人一听“控制器”,脑子里就冒出计算机。方向对了一半,可这俩活法完全不一样。
一台PC可以卡。卡一下你骂两句,重启。可注塑机的合模动作卡一下——模具就撞了。修模具的钱够买好几台电脑。
PLC的全部设计哲学,就是在回答这个问题:怎么保证每一次都准时,每一次都算数。
做法说穿了很土。它不并行,它排队。
一个循环,三步。把所有输入端子的状态抄一份进内存,这叫输入映像区;拿着这份快照,把用户程序从头到尾跑一遍;跑完,把结果一次性甩到输出端子上。然后,再抄、再跑、再甩。
这个循环走完一周,就是扫描周期。小机器上常常几毫秒,程序大的几十毫秒。
关键就在那个“快照”。同一个周期里,无论你的程序中间怎么折腾,它读到的输入永远是开头抄下来的那一份。哪怕这期间外面的开关已经动作了三次,程序也看不见,要等下一圈。
当然,几乎所有品牌都留了“立即读、立即写”的后门指令,专门处理那些等不起一个周期的急事。但默认,是快照。
那梯形图为什么长得像电路图?因为最早那批PLC,本来就是做给电工用的。继电器柜拆掉,逻辑照搬到屏幕上:左边一根母线,右边一个线圈,中间触点串并联。电工不用学新语言。这个决定影响了几十年——到今天,梯形图依然是现场排故最快的语言。

拆开一只模块,看它凭什么扛得住
拿一只常见的数字量输入模块。手指宽,往DIN导轨上一卡,“咔”一声。
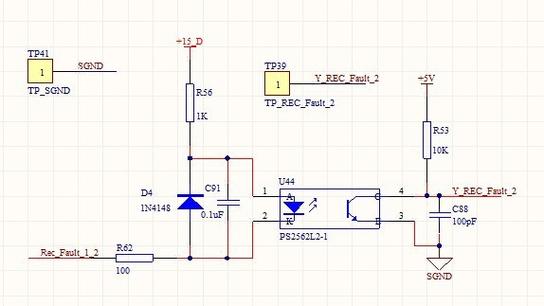
里面挺朴素。一块四层或六层板,一颗工业级MCU——注意是工业级,温宽和消费级芯片不是一回事。前端每个通道一颗光耦,把现场的24V和板子里的3.3V彻底隔开。
为什么要隔?因为现场那根线上可能挂着几百伏的浪涌,甚至有人把220V误接上去。有光耦,炸一颗换一颗;没隔离,整块板连后面的处理器一起报废。
输出端分三种:继电器、晶体管、双向晶闸管。继电器能扛大电流、交直流通吃,但机械触点有动作寿命,次数到了会粘死。晶体管快、寿命长,只能直流,过载就烧。晶闸管走交流。选型看负载,不看价格。
电源部分最容易被忽视。现场的24V从来不是教科书上那个干净的24V,上面挂着接触器、电磁阀、变频器。模块里得有一串TVS、压敏、共模电感,把这些脏东西摁下去。
外壳一般是阻燃PC/ABS,卡扣一体注塑。不少模块还要灌胶,或者喷三防漆——防潮、防盐雾、防霉菌。
还有一点,特别有意思:绝大多数模块没有风扇。
对,没风扇。宁可把热通过铝壳和导轨导出去,也不装。风扇是个过滤器,会把车间里的粉尘、油雾、金属屑全吸进来,两年就死。热是慢性病,粉尘是急症。
出厂前这批东西要过一串折腾:高温老化跑几十小时,高低温循环,EMC那一套——静电、群脉冲、浪涌,还有振动台。具体指标各家手册上都写着,我不背数字。总之能站进车间的,都被揍过。
现场真正的麻烦,是那根地线
算力从来不是瓶颈。你让它算个PID,它眼皮都不抬。
难的是“别乱动”。
一条几千个I/O的产线,变频器二十四小时在跑,伺服在启停,焊机在打火。这些家伙每动作一次,就往电网和空间里扔一串噪声。PLC要做的,是在这一片嘈杂里准确判断:那个接近开关,到底是来了,还是没来。
抗干扰是门手艺。屏蔽线的屏蔽层单端接地,两端都接就成环流天线。动力线和信号线分槽走,实在要交叉就垂直交叉。柜里的PE汇流排得真的通到大地,不能拧在涂了漆的柜壁上。
我见过最耗时间的一次故障。设备偶尔误动作,一天一两回,找不到规律。程序翻了三遍,没问题。最后发现是这柜子和旁边一台大功率设备共用了一根很细的地线,两边地电位有差。加一根等电位线,好了。
这活儿有点像老中医。仪表测不出来的时候,靠的是对现场的理解。

关于它,被说错的几件事
PLC慢吗?现代大中型控制器的扫描周期能做到亚毫秒级,配高速中断输入,响应在微秒到几十微秒量级——具体看型号和I/O类型。真正拖住节拍的往往是机械动作和气路,不是那块铁盒子。
梯形图是上个世纪的东西。这话常听到。结构化文本、功能块、顺序功能图都在用,复杂算法用ST写确实舒服。可你半夜在产线上排故,一个触点该亮没亮,梯形图一屏就看出来了。这个优势短期内不会消失。
PLC不会死机。会。看门狗、冗余CPU、热备,都是为这件事准备的。只是它死的方式比PC体面一点——通常先切到安全状态,再报警。
便宜的也一样用。这得看场合。点胶机、小工作站里用什么都行;放到冲压、焊接、化工配料线上,I/O隔离等级、共模抑制、认证,这些省不得。省下的钱,可能变成某天凌晨一次停机。
还有个常见误区:以为程序写完就完事了。实际上柜内布线、接地、线径、屏蔽,占掉调试时间的大半。程序是明面上的活,线是暗面上的活。
它正在变,只是没变得那么快
软PLC、基于工控机的控制器、边缘计算,这几年声音很大。OPC UA把数据一层层往上传,TSN想解决实时以太网的时间确定性问题。IT和OT确实在握手。
但车间地面是另一套逻辑。那里只认两件事:这周不停机,明年还能买到备件。
所以你会看到一个挺奇怪的场面:上位机里跑着容器和微服务,柜子里那块PLC还按十几年前的老规矩,一圈一圈地扫。慢吗?不快。可它一年扫几千万次,不请假,不走神。
我现在的习惯是,路过任何一台设备都会瞄一眼柜门。要是那排小灯在均匀地眨……说明底下有东西在数拍子。
它不聪明。它只是,从不走神。