产线停了八小时,就因为一个工业插座
2026-11-18 19:09:53 作者:网编
分类:文章
那天下午三点,产线突然停了。操作工跑过来喊:“控制柜冒烟了!”
我过去一看,插座烧了。一个看起来跟家里墙上差不多的东西,塑料壳已经糊了,铜片发黑。换掉它花了我二十分钟。但产线重启花了一整天。
老板问我:这玩意儿多少钱?我说,贵点的两百多。他说,两百多的东西能值这个钱?
这个问题我听过太多次了。
 工业控制柜内部工业插座接线实拍图
工业插座跟家里那个,到底差在哪
外观上确实像。但内部基本是两套逻辑。
家用插座的设计逻辑是:方便插拔、够用就行。电线截面积 2.5 平方毫米,铜片薄,塑料壳是普通 ABS。插拔几百次,接触电阻就变大了,然后开始发热。
工业插座呢?它从出生就在跟极端环境较劲。
先看防护等级。家用插座装客厅墙里,不淋雨、不震、不碰化学品。工业插座可能在车间里被冷却液喷、被叉车撞、被粉尘填满。所以它的外壳通常要做到 IP44 以上,重载的一般 IP67。就是拿水冲、泡在水里都不进水。
再看材料。壳体一般是 PA66,加玻璃纤维增强。为什么?普通 PBT 或者 ABS 在高温下会软、会变形。PA66 加纤的拉伸强度能保持在 150 MPa 左右(不同牌号差别挺大,这里说的是常见注塑级)。这个数字你可能没概念,但换成场景:插座连着 16A 或 32A 的负载,铜片发热传到壳体,它得扛住。
铜片才是核心。家用插座用的是黄铜,或者更便宜的是磷铜镀镍。工业插座用的通常是高导铜合金,厚度至少在 0.5 毫米以上,有的做到 0.8 毫米。我见过一个品牌的,拆开后铜片厚到 1 毫米,插拔时那个手感你肯定记得——紧,但不粗暴。
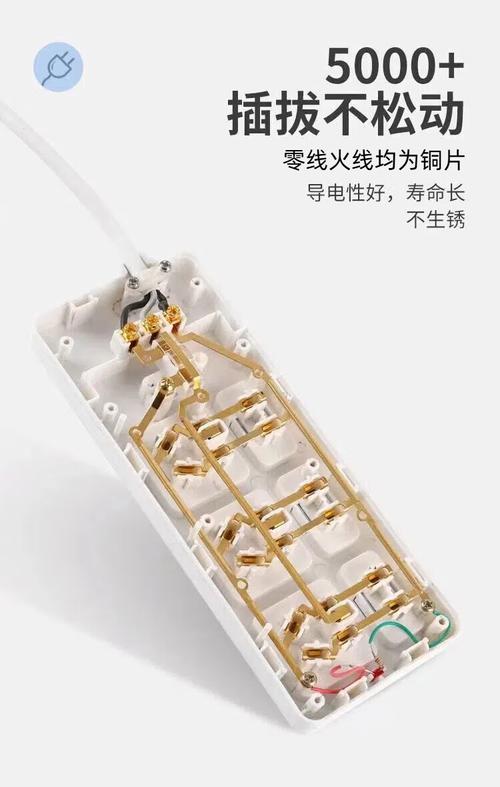 工业插座内部铜片触点结构特写图
从铜带冲压到整机装配
工业插座的制造其实是个挺有意思的链条。
第一步,铜带冲压。铜带卷料进冲床,模具一次冲出插套的展开形状。这一步的精度很要命——毛刺大了,插拔会卡;圆角不对,接触面积不够。我见过一家小厂用二手冲床,模具磨损了也不换,出来的铜片边缘全是细毛刺。装配后测试通得过,但用半年就开始接触不良。
冲压完是电镀。通常是镀镍或者镀锡。镀层厚度一般在 3-5 微米。为什么不能太厚?太厚了脆,弯折会脱落。太薄呢?用几个月就磨穿了,铜暴露出来氧化,接触电阻飙升。
然后注塑壳体。PA66 粒料要先干燥,一般 80℃烘 4 小时。不烘?注塑件表面会有银纹,强度打折扣。这个细节很多小厂不注意,你看那个壳子上有雾蒙蒙的纹路就知道了。
再往下是装配。铜片插进底座卡槽,弹簧卡扣固定,然后合模、拧螺丝。听起来简单对吧?但有个关键:铜片定位的公差。插套两个铜片之间的间距,图纸上可能是 4.8 毫米加减 0.1。装配偏了 0.2,插头就插不进去,或者插进去太松。我见过用人工敲的,敲歪了也照装。
最后是测试。耐压测试、绝缘电阻、插拔力测试。插拔力这个指标挺有意思。家用标准里,插入力一般不超过某个上限,拔出力有下限,不同规格范围不同——具体的数值我记不太清,标准里写得很细。工业插座的插拔力通常更高,为了防振松脱。你拔过那种 63A 的工业插头吗?我第一次拔的时候以为卡死了。
几个被误解的地方
有一种说法:工业插座越贵越好。
这个嘛……不完全对。贵有贵的道理,但贵不一定适合你的场景。举个例子:食品加工车间,天天用高压水枪冲设备。你买 IP67 的没问题。但如果你买的是 IP44 还装在地面上,再贵也白搭。选型的时候,环境比价格重要得多。
第二个误解:能插进去就能用。
不对。工业插座有不同电流规格:16A、32A、63A、125A,还有电压和极数。外形尺寸不一样,16A 的插头物理上插不进 32A 的插座——这是故意的,防呆设计。但有些人就是硬怼,怼进去了,接触面积不够,然后发热、烧掉。
第三个误解:免维护。
工业插座的铜片会疲劳,弹簧会松,密封圈会老化。尤其是那种频繁插拔的场景,比如测试台位,一天可能插拔几十次。这种地方的插座,我建议一年检查一次插拔力和绝缘。有个笨办法:用手摸壳体温度。如果比环境温度高很多,拆开看看。
那根线到底走多远
 那根线到底走多远
工业插座往哪走?
一个方向是集成化。现在有些方案把插座和断路器、漏电保护做在一起,省掉了控制柜里的部分接线。好处是省空间,坏处是坏了要整体换。我个人持保留意见——在现场修过一个集成插座后,我就更信任分离式设计了。
另一个方向是智能化。带电流监测的插座,可以知道哪个设备电流异常。这个在预防性维护里有点意思。但说实话,产线上电磁干扰那么大,传感器的可靠性还是个问题。我见过几个案例,误报太多,最后操作工直接把报警关了。
还有一个方向跟材料有关。无卤阻燃材料越来越普及。PA66 本身阻燃等级一般是 UL94 V-2,加了阻燃剂可以到 V-0。无卤的阻燃剂比如磷系、氮系,燃烧时烟密度低,毒性小。这个对密闭空间或者人员密集的车间挺重要。
但材料换了,加工窗口也变了。磷系阻燃剂容易吸潮,注塑前干燥时间得加长。模具磨损也快一些。这些都是产线上真金白银的教训。
不算总结的总结
那天烧掉的插座,后来我拆开看了。铜片已经发黑,弹簧卡扣断了一边。查了下采购记录,买的是最便宜的那种,没有品牌标识。
你说它便宜吗?十几块钱。但它停了八小时产线。那八小时的产值,够买一箱好插座了。
我不是说一定要买进口的,也不是说贵的就是对的。我是说——搞清楚你用在哪、怎么用、多久检查一次。这比看价格重要。
下次你经过车间,可以顺手摸一下插座外壳。温的?正常。烫手?拆开看看。
就这些。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
产线停了八小时,就因为一个工业插座
文章链接:https://www.zystgy.cn/a/72898