车间里最怕什么?不是机床报警。也不是刀具崩了。是那根弹簧——它明明装着好好的,突然就断了。或者歪了。或者软绵绵地,再也回不去。
很多同行觉得弹簧没什么技术含量。就是一根铁丝绕一绕嘛。说这话的人,多半没在装配线上蹲过凌晨三点。
我干机械这行十几年,碰过的弹簧问题不算少。今天不讲教材,就聊聊工业弹簧这东西到底是怎么回事。

钢铁的“脾气”:一根弹簧到底是怎么被逼出来的
工业弹簧的原材料,叫弹簧钢。常见的牌号有60Si2Mn、50CrVA这些,听不懂没关系。你只要知道一个事:这玩意的碳含量和合金含量,都是被精确设计过的。碳太低,弹性不够;碳太高,一弯就裂。
盘条进厂,先要拉丝。粗的拉成细的,一圈一圈从模具里挤过去。这个过程会把钢丝内部的晶粒拉长,形成纤维组织。有点像揉面团——揉的次数多了,面团就有了筋道。钢丝也是一样,拉拔之后,它的抗拉强度能到1800兆帕以上。什么概念?一根直径两毫米的钢丝,理论上能吊起一辆小汽车。
不过这只是开始。
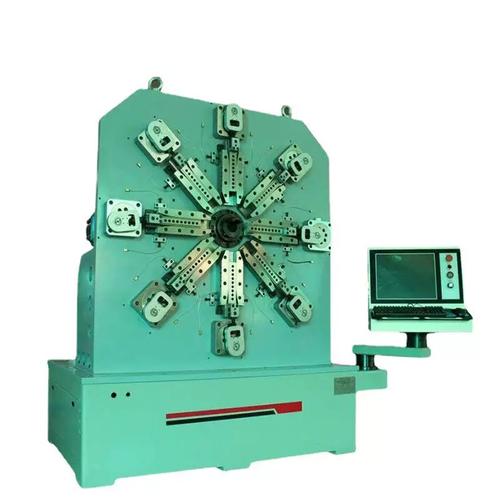
接下来是卷簧。大多数工业弹簧用的是数控卷簧机,钢丝从送料轮里出来,被顶杆和刀具配合着,一圈一圈绕到芯轴上。听着简单对吧?问题是,钢丝在被弯曲的时候,会产生回弹。你把它弯到90度,松手之后它可能弹回到78度。这个回弹量受材料、直径、温度影响,得算。
老师傅靠经验,年轻工程师靠公式和有限元模拟。但说实话,很多时候最后还是要靠试。因为每一批钢丝的批次差异,能让你之前调好的参数全废掉。
让弹簧“记住”形状:热处理和预压的那些事

卷好了就完事?远着呢。
卷出来的弹簧,形状是有了,但它还没有“记住”这个形状。你得给它来一次热处理。淬火加回火。把弹簧加热到850度左右(具体看材料牌号),保温,然后油淬或者水淬。这一下,钢丝内部的组织从珠光体变成了马氏体。硬是硬了,但太脆。
所以还要回火。420度到500度之间,保温一小时以上。目的很明确——让马氏体分解,析出细小的碳化物,得到回火屈氏体组织。这个状态下的弹簧钢,既有足够的弹性极限,又有一定的韧性。不容易断。
然后还有一步:预压。
也叫立定处理。就是把弹簧压到并圈高度,保持一段时间,或者反复压缩几次。目的是让它在服役之前,就把那些不稳定的塑性变形提前释放掉。不然你装到设备上,设备一开动,弹簧就矮了几毫米。那精度全没了。
这一步很多人省。省了也能出厂。但到了客户手里,问题就来了。设备精度不稳定,产品尺寸飘。查来查去,最后发现是弹簧在慢慢“缩个子”。
你说这算谁的问题?
断裂、松弛、歪斜:现场常见的几个坑

弹簧断了。这种问题最直接,也最难查。
断口位置很关键。如果断在端面附近,多半是端部并紧圈没处理好,应力集中。如果断在中部,可能是材料有夹杂物,或者表面有划痕。弹簧对表面缺陷极其敏感——一条深度0.05毫米的划痕,在交变载荷下就足以成为裂纹源。
我见过一个案例。一条产线上的弹簧,装上去跑了两万次就断了。拆下来看断口,典型的疲劳断裂。检查来检查去,发现是装配的时候,工人用钳子夹了一下弹簧,钳口在表面留了个印子。就这个印子,成了疲劳裂纹的起点。你说冤不冤?但工程就是这样,细节不讲道理。
另一种常见问题是松弛。弹簧用了几个月之后,弹力下降了。尤其是高温环境下。这跟材料的抗松弛性能直接相关。普通弹簧钢在120度以上就开始明显松弛。要耐高温,得用特殊材料,或者做喷丸强化。
歪斜呢?弹簧压下去之后,轴线弯了。这通常是两端面平行度不够,或者弹簧本身的垂直度超差。装到设备上,受力不均匀,侧向分力把弹簧推歪了。歪了之后,磨损加剧,最终可能卡死。
这些问题,有些是设计的问题,有些是制造的问题,还有些是使用时的问题。但奇怪的是,出了问题之后,大家首先怀疑的往往是弹簧本身。弹簧厂也很无奈。
弹簧的边界:它不只是一个“零件”

工业弹簧的种类太多了。螺旋压缩弹簧、拉伸弹簧、扭转弹簧、碟形弹簧、波形弹簧、片弹簧……每一种都有它适用的场景。
碟形弹簧的特点是什么?小行程、大载荷。阀门、离合器的压紧,经常用它。波形弹簧呢,高度低,适合空间受限的地方,比如轴承预紧。
选弹簧的时候,很多人只看两个参数:自由长度和刚度。这不够。你得考虑工作行程、最大载荷、疲劳寿命要求、安装空间、环境温度、腐蚀介质。甚至——你有没有想过——弹簧的固有频率?如果激振频率和弹簧固有频率接近,会发生共振。共振状态下,弹簧的应力可能翻好几倍。不声不响地就断了。
说到这儿,想起一个事。有家电厂,风机振动一直超标。查了半天,轴承没问题,叶轮没问题。最后发现是减振弹簧的固有频率跟风机转速刚好对上了。换了一组刚度不同的弹簧,好了。
所以工业弹簧这东西,说简单也简单,一根钢丝而已。说复杂,它背后是一整套材料、设计、制造、装配和服役的学问。
别小看那根丝:弹簧的制造精度决定了什么
弹簧的制造精度,直接影响设备的性能。
举个例子。发动机气门弹簧,如果弹力偏差超过5%,气门开闭的时间就会变化。高性能发动机里,这个偏差要求更严。再比如精密仪器里的弹簧,刚度偏差可能要求控制在2%以内。这就不是随便绕一绕能搞定的了。
所以弹簧厂要做全检。弹力、尺寸、垂直度、表面质量。有些高要求的弹簧还要做疲劳试验、松弛试验、盐雾试验。一批弹簧从盘条到成品,可能要经过十几道工序,每一道都有报废的风险。
这也解释了为什么好的弹簧不便宜。便宜的你敢用吗?
(说实话,我以前也觉得弹簧没什么。直到我在现场被它坑过几次。现在看到弹簧,都会多看一眼。)
工业弹簧这个领域,没有什么惊天动地的故事。它就在那里,安安静静地工作。但它什么时候不高兴了,整个设备都得跟着难受。