拆开那台烧掉的减速机之后,我想重新聊聊工业润滑

河北,一个做矿石的厂子。冬天,气温零下十几度。 早上八点四十,开机不到十分钟,减速机那边先是“咔”一声脆响,接着是一记闷响。停机,拆。打开箱体一看,高速轴那端的圆柱滚子轴承,滚道已经被拉出沟来了,保持架散了架,里头的润滑脂黑得像熬糊的糖稀——用手指一掰,碎成渣。 操作工站在旁边说:上个月才补的脂。 我问:补了多少。 他说:补到从缝里冒出来为止。 嗯。 这就得聊聊了。工业润滑这四个字,听起来特别小,小到很多人觉得不过是“加油”两个字。可一台设备的命,很大程度上就压在这层看不见的膜上。

那不是油,是膜

两个金属面直接贴着转会发生什么?微观尺度上,表面那些凸起互相咬合、撕裂,碎屑掉下来变成磨粒,磨粒再回头去犁别的地方。恶性循环。几个小时,一副轴承就废了。 润滑做的事,是在两个面中间塞东西——但不能只靠“塞”。滚动体接触区,瞬时压力能到 GPa 量级(不同载荷、不同曲率差别很大,这只是个粗量级概念,别当准数用)。而油膜厚度呢,常常只有零点几微米。 头发丝直径的百分之一都不到。 这种状态有个名字,叫弹性流体动压润滑,简称弹流。听起来玄,其实讲的就是:钢被压得微微弹性变形,而油在那一瞬间黏度飙升几个数量级,硬生生把两个面撑开。 滑动轴承是另一个路子。轴转起来,把油带进楔形间隙,自己建起压力。转速越低越难建。所以频繁启停的设备最遭罪——每次启动那几秒钟,基本靠边界润滑甚至干摩擦扛着。 润滑的本质不是“减小摩擦”,是“让摩擦转移到流体内部”。 油的分子自己互相剪切,金属面别碰面。这话我跟新来的说过很多遍。
滚动轴承弹流润滑接触区油膜示意图
滚动轴承弹流润滑接触区油膜示意图

黏度:一个必须选错的参数

黏度:一个必须选错的参数
黏度:一个必须选错的参数
选油先看黏度。ISO VG 46 这个标号,意思是 40 摄氏度下运动黏度大约 46 平方毫米每秒。 问题在于,机器不是只在 40 度工作。 夏天液压站油温能到七十度,冬天室外设备启动时油温可能是零下二十。同一种油,从零下二十到七十度,黏度能差上百倍。差这么多,膜厚就完全不一样了。 所以有个指标叫黏度指数。矿物油大概在 95 到 100 上下,加了黏度指数改进剂能拉到 150 以上,聚α烯烃这类合成基础油天生就在 130 到 150 区间。指数越高,黏度随温度变化越平缓。 选稠了会怎样?泵吸不动,启动阻力大,搅油损失高,散热还不好——因为循环慢。选稀了?膜撑不住,尤其低速重载,直接磨损。 没有正确答案,只有权衡。

脂和油,脾气完全不同

润滑油是基础油加添加剂。基础油占大头,矿物油、合成油各有各的路子。 润滑脂是基础油加稠化剂加添加剂。稠化剂像块海绵,把油吸在里头,慢慢往外渗。这个“渗”字很关键——脂是靠析油来润滑的,析不出来不行,析得太快也不行。 稠化剂分锂基、复合锂、聚脲、磺酸钙、复合铝……听着像化学课,实际区别特别实在:锂基脂抗水一般,磺酸钙脂抗水好、防锈强,聚脲脂耐高温,但它跟别的脂经常合不来,混一下就可能变稀流走。 稠度用 NLGI 等级标,锥入度测的。2 号最常见。
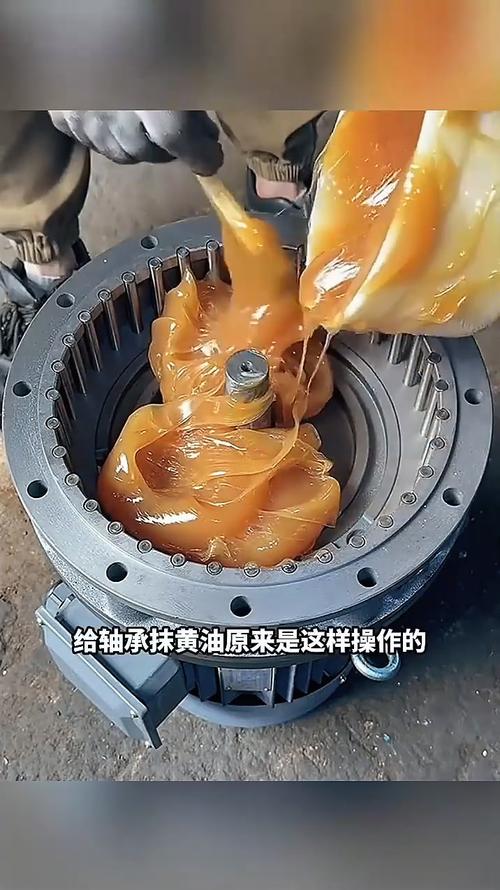
工业润滑脂加注枪给轴承座补脂现场
工业润滑脂加注枪给轴承座补脂现场

添加剂:加多了反而出事

添加剂:加多了反而出事
添加剂:加多了反而出事
这是我觉着最反直觉的地方。 配方里有个东西叫二烷基二硫代磷酸锌,缩写 ZDDP。它一样东西干三份活:抗氧化、抗磨损、抗腐蚀。但它含磷含锌,对尾气后处理装置不友好,所以这些年一直在往下压含量。它还容易跟铜起反应——黄铜保持架、铜管,碰上就发黑。 极压剂更有意思。含硫、含磷、含氯的这些化合物,工作机理是“在高温下跟金属表面反应”,生成一层硫化铁或者磷酸铁膜,牺牲这层膜来保住基体。 注意,是“反应”。 温度不够,它不该反应;温度一高,它必须反应。这个门槛怎么调,就是配方工程师吃饭的本事。加少了高温拉毛,加多了常温就开始腐蚀,还会缩短油品寿命。 所以配方不是“好东西多加一点”,是平衡。这个平衡在实验室里能算,到了现场经常被打乱——混油、污染、超温,随便哪一样都能把它掀翻。

现场最常见的几个错

一个是补脂补到满。轴承腔里脂太多,滚子搅着它转,功率损耗上去了,温度也上去了,脂反而氧化得更快、流失得更快。一般填充在腔体三分之一到二分之一之间(结构不同差别很大,还是看厂家手册)。 一个是看颜色换油。油变深很正常,氧化、悬浮物、金属屑都能染色。真正该看的是黏度有没有掉、酸值涨没涨、水分多少、铁含量多少。 还有一个——不同牌子的脂混着加。稠化剂不兼容的时候,脂会突然变软、分油、流走。现场混油不记录,出了事根本查不出来。 还有一条,我最想说的:指望润滑代替密封。 粉尘一进轴承腔,油膜就从保护层变成了研磨膏。越转越磨,越磨越进灰。

换油的逻辑在变

以前是定时换。到点了,放掉,加新的。简单,但浪费,而且很多时候油还好着,或者早就不行了。 现在越来越多厂子在按质换。定期取样,做黏度、水分、酸值、元素光谱、铁谱,有条件再加红外测氧化。数据说了算。 再往前走是在线监测。传感器装在回油管上,实时看颗粒计数、介电常数,超限报警。 润滑本身也在分岔。一头往合成化走,风电齿轮箱那种要求十几年不换的场合,必须用合成油。另一头往可降解走,港口、水利、林业,漏一点就是环境事故,可降解油脂的需求这几年涨得挺快。
实验室油液检测光谱仪分析润滑油样品
实验室油液检测光谱仪分析润滑油样品
至于那些高温、真空、不允许有油的地方,还有固体润滑:二硫化钼、石墨,涂层或者粉末,那是另一套逻辑,改天单说。 说实话,我在现场遇到的毛病,绝大多数不是油不够高级。是加脂泵坏了没人管,是油嘴堵了没发现,是补油的人换了一茬,交接本上什么都没写。 设备不会喊疼。它只是某天早上,咔一声。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拆开那台烧掉的减速机之后,我想重新聊聊工业润滑
文章链接:https://www.zystgy.cn/a/72132