换模时间到底耗在哪?不是拧螺栓那几下
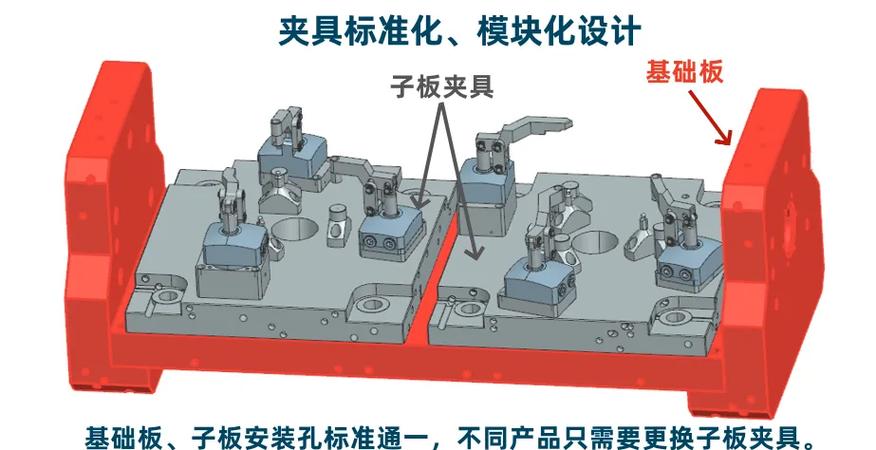
很多工厂一提精益生产,第一反应是买快换夹具、油压夹紧、换模台车。设备商也乐意推。结果呢?换模时间从 4 小时降到 3 小时 40 分。老板问:说好的九分钟呢?
问题不在夹具。在动作。
你蹲在冲压机旁边看一整天换模,会发现真正拧螺栓的时间可能只占 20% 到 30%。剩下全是——找扳手。找吊环。等行车。找上一班的参数记录。发现模具没预热。首件尺寸不对,再调。再试。再等质检。
这些动作,在 SMED 里分两类:内部作业和外部作业。内部作业必须停机做。外部作业可以在设备还在跑的时候做。精益生产里的快速换模,核心不是把螺栓拧得更快,而是把尽可能多的动作从内部挪到外部。
✅ 模具预热——外部。 ✅ 工具准备——外部。 ✅ 行车调度——外部。 ✅ 参数确认——外部。 ✅ 首件检验标准——外部。
但很多工厂只做了“把模具提前拉到机台旁边”。模具是拉过来了,吊环没装。扳手还在工具箱里锁着。操作工跑去仓库领垫片。这就不叫外部作业,这叫换了个地方停机。
问:SMED是不是就是把内部作业变成外部作业?答:是,但实操里很多人把“搬运”当成了外部作业
问:SMED是不是就是把内部作业变成外部作业?
答:方向对。但实操里有个陷阱——搬运并不自动等于外部作业。如果模具从仓库到机台旁边需要 20 分钟,而你是在设备停机后才叫叉车,那这 20 分钟还是内部。真正的转换,是设备还在加工上一批产品时,下一套模具已经完成清洁、预热、吊环安装、螺栓预装、参数核对,并且放在指定位置。
💡 判断标准很简单:设备停机那一刻,操作工的手应该直接碰到模具,而不是转身去找东西。
我见过一个注塑车间,换模时间从 90 分钟压到 35 分钟,没买任何新硬件。他们只做了一件事:把换模动作全部拍下来,逐帧拆。然后发现,等待行车的时间占 18 分钟,找工具的时间占 11 分钟,参数确认占 9 分钟。这些全部可以外部化。具体压缩比例通常取决于设备种类和模具标准化程度,但仅靠作业分离,砍掉一半等待时间并不少见。可查证的案例在 Shigeo Shingo 的著作里有很多,不过现场条件千差万别。

螺栓不是敌人,找不到扳手才是
有些精益生产顾问一到现场就说:把螺栓全换掉,上快换夹。我不同意。
螺栓在机械工业里活了一百多年,不是没道理的。它可靠、便宜、耐冲击。问题不在螺栓本身。问题在于:螺栓规格不统一、工具不定置、扭矩不标准、拆卸顺序靠记忆。
你让一个操作工拆 12 颗 M16 螺栓,如果扳手就在手边,气动扳手扭矩设定好,拆一颗平均 8 秒。12 颗不到两分钟。慢的是——扳手被压在铁皮柜最底层。气动管接头漏气。套筒尺寸不对。拆到第 7 颗发现滑牙。这些才是要命的。
所以,零成本的 SMED 怎么做?
- 工具影子板:机台上挂一块板,扳手、吊环、销子全部画轮廓。用完归位。丢一把立刻发现。
- 模具侧面贴参数卡:温度、压力、时间、顶针位置。不靠电脑查。电脑可能死机,卡片不会。
- 统一吊装孔:同一吨位模具用同一种吊环。减少找吊环的时间。
- 定位销:模具底板加两个定位销,装模时不用对中心。省掉敲打和找正。
- 预热区:在机台旁边划一块区域,放下一套模具,利用设备余热或独立加热板预热。
这些动作花不了几个钱。但它们把换模从“手艺活”变成“标准作业”。精益生产不是买来的,是拆出来的。
问:没有预算买快换系统,能不能做SMED?答:能,而且往往先做“不要钱的SMED”效果更猛
问:没有预算买快换系统,能不能做 SMED?
答:能。而且我通常建议先做“不要钱的 SMED”。因为你买快换系统之前,如果作业顺序没理顺,快换系统也会被用成慢换系统。比如,液压夹紧装上了,但操作工还在等行车吊模具,那液压夹紧省下的 10 分钟,被等待吃掉了 15 分钟。总时间反而没降。
零成本 SMED 的优先顺序,在我看来是这样的:
- 拍摄并分解换模全过程。用手机就行。拍完用秒表逐段计时。
- 区分内部和外部。把可以在设备运行时做的动作全部列出来。
- 把外部动作标准化。谁负责预热,谁负责领工具,谁负责核对参数。写进换模准备清单。
- 把内部动作简化。统一螺栓、加定位销、用快拆销替代螺纹。但这一步要评估安全。
- 复盘并更新标准。每次换模记录实际时间和异常。一周复盘一次。
❗ 安全提醒:快速换模不能牺牲锁模力。模具飞出来不是闹着玩的。任何夹紧方式的改动,必须经过设备厂商或专业工程师确认。
别把SMED做成运动,它是一套纪律

很多工厂搞精益生产,喜欢搞“换模大赛”。今天比谁换得快。明天发奖金。一个月后,恢复原样。为什么?因为标准作业没有更新。工具影子板被油污盖住了。参数卡被撕了。预热区堆了废料。
SMED 不是一场运动。它是一套纪律。纪律的意思是——每次换模都按标准做,每次异常都记录,每次记录都有人看。
我见过最有效的一招,不是买什么高级设备。是让换模班长每天下班前花 5 分钟,在换模记录表上写三个数:停机时间、等待时间、异常时间。就三个数。写了一个月,班长自己就发现问题了——等待行车的时间总是最长。然后他们改了对讲机调度规则。换模时间又降了一截。
这听起来很土。但精益生产本来就是从土里长出来的。
还有,别忽略“标准手持”。换模时,机台旁边放多少工具、多少螺栓、多少垫片,应该定量。多了碍事,少了停机。这个量,要试出来。不是拍脑袋。
最后说一句可能得罪人的话:如果你连换模动作都没拆过,就别急着买快换夹具。先拿手机拍三天。你会发现,真正的问题往往不是螺栓。是那本找不到的《换模作业指导书》。