前年冬天,我在一个做变速箱壳体的车间蹲夜班。凌晨两点多,产线还在跑,工位旁边的MES终端弹了个黄框。操作工瞟了一眼,嘟囔一句“又来了”,拧过头继续装夹。三小时后,那批活儿的法兰面粗糙度集体超差。返工。整批。
我后来翻记录,MES在两点零七分就标了异常——同一把刀加工到八十多件时,主轴负载曲线开始往上抬。它没报警,只弹了个黄框。没人理。不是系统不准。是人没当回事。
这事儿憋在我心里很久。今天干脆把MES这玩意儿掰开聊聊。不写教科书,就说现场。
它不是扫码枪,也不是报表
好多老板第一次见MES,以为就是工位旁边那台电脑。扫工单、扫物料、扫工牌。对,那是它的手和眼。但真正干活的部分在后台。
说白一点,MES是夹在ERP和产线中间的那层皮。ERP管什么?管订单、管采购、管这个月要交多少台。它管的是“月”和“钱”。MES管什么?管今天这一班、这台机、这批次。它管的是“现在”。
拿饭馆打比方。ERP是前台点单收银,MES是后厨传菜口那块记事板。哪桌的菜、炒到哪一步、谁在炒、锅够不够热——这些前台不关心,但后厨离不了。
具体到机加工车间,MES每天要回答几个问题:这个壳体做到哪道工序了?用的哪批毛坯?谁开的机床?刀具还剩多少寿命?刚才那个尺寸超差是设备漂了还是夹具松了?
这些问题,纸和Excel也能答。但等你翻完记录,活儿已经流到下一道了。MES的价值就一个字——快。在事情变坏之前,让你看见。
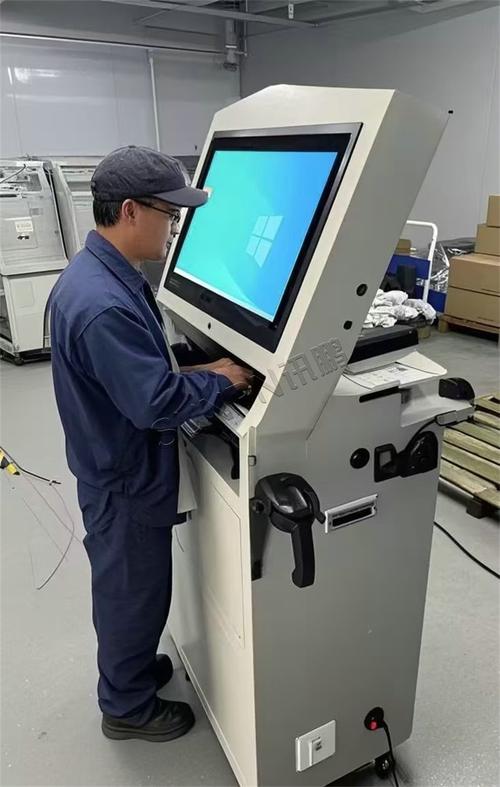
数据是从铁屑堆里长出来的
讲运作。一张工单下来,MES先把它拆成工序。车、铣、钻、镗、磨,每道工序挂到具体设备上。操作工上班一上来,扫工牌、扫工单、扫毛坯上的批次码。系统把这三样绑在一起。从这一刻起,这批活儿的命运就记在账上了。
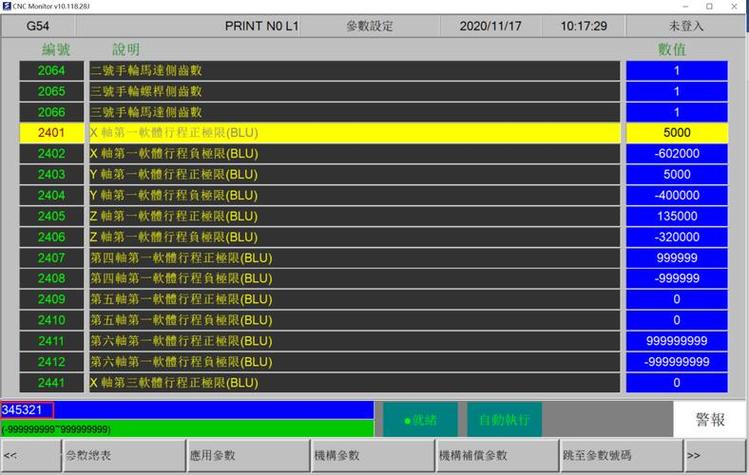
加工过程中,MES要抓数据。抓什么?不是越多越好。一般抓这几样:设备开没开、运行还是待机、主轴负载、程序版本号、刀具编号、加工节拍、关键尺寸抽检值。
新机床好办,自带网口,走OPC UA或者MTConnect,数据直接读。老机床呢?我见过最土的办法——在主轴电机线上卡一个电流互感器,信号进IO模块,MES那边看电流曲线。土,但管用。还有靠PLC开通讯口的,靠加装接近开关计数的,五花八门。
现场经常是这样:三台机床,三个年代,三种协议。一台老设备用Profibus,一台国产新机用Modbus TCP,还有一台干脆没接口。你得凑合着把它们都接进来。这事儿不难,但烦。特别烦。
数据进来之后,MES做两件事。一是盯着,超限就提醒。二是记着,把每个批次的生产过程钉死。以后客户投诉,你输入批次号,能查到那天谁当班、用的哪批料、哪把刀、程序改没改过。
这叫追溯。听着简单。做起来,全是坑。
难的不是写代码,是让人愿意扫那一枪
我见过一个厂,MES上线半年,扫码率不到六成。剩下四成靠事后补录。补录的数据,你懂的。好看。但不真。
问工人为什么不扫。答案很实在:麻烦。机床在旁边,终端在过道,走过去扫一下,再回来,节拍就掉了。班组长也不乐意——他觉得这玩意儿就是来盯他的。
后来厂里改了招。把终端挪到机床操作面板旁边。扫完码,程序自动解锁。不扫?机床干等着。扫码率一周蹿到九成五。
人不是懒。是嫌麻烦。你把麻烦变成必经之路,数据就真了。这道理,比什么培训都管用。
还有一个坑,比扫码更隐蔽——数据治理。物料编码一物多码,同一个毛坯在系统里三个号。BOM版本对不上,工艺路线改了口头上说一声,没进系统。MES跑起来,先暴露的不是设备差,是管理乱。
说实话,很多厂上MES失败,不是软件不行。是基础数据太脏。脏数据进去,脏报表出来。你再拿这报表去决策,越走越偏。
几个被传歪了的说法
“MES就是无纸化。” 不对。把纸上的表格搬到屏幕上,该乱的还是乱。无纸化是结果,不是目的。目的是让信息流动得比工件快。
“上了MES就能提质。” 也不对。MES不改变机床的加工能力。它只是让你更早看见问题。看见和解决之间,隔着人、隔着决策、隔着愿不愿意停机换刀。
“越贵越好。” 看情况。小批量、多品种的车间,一套轻量的、能自己改的MES,比大而全的强。大系统实施周期长,改一个字段要走变更流程,现场等不起。
“数据越多越好。” 错。采一百个参数,没人看,等于零。先想清楚要回答什么问题,再决定采什么。否则就是给服务器添堵。
往后看,它会变成什么样
不敢乱预测。但两个方向比较明显。
一个是和自动化绑得更深。设备自己报状态,自己叫维护,自己根据刀具磨损调参数。MES从“记录者”变成“调度者”。这个已经在一些柔性线上跑起来了。
另一个是和算法结合。比如根据历史加工数据,预测某把刀还能干多少件。或者根据负载曲线,判断夹具是不是该修了。听着玄,其实就是把老师傅脑子里的经验,变成能传下去的东西。
但前提还是那条——现场数据得真。数据不真,算法再花哨也是算命。
有回我跟一个干了三十年的老师傅聊天。他说,你们搞的这些系统,不就是把我每天心里想的那些事儿,写到电脑里吗?
我说,对。但电脑不会退休。你退休了,它还在。
他愣了一下,笑了。
MES这东西,说到底就是一面镜子。你厂里管理什么样,它照出来就什么样。照出问题不可怕。可怕的是,黄框弹了没人看。