车间里那声「嘶——」
冲压线旁边,一位师傅把耳塞在指头间搓成一根细条,抬手塞进耳道,食指轻轻顶住。然后他就不动了,等着。
三秒?还是二十秒?
这个区别,决定了这盒耳塞他明天还愿不愿意戴。
我干机械这一行,见过太多人把耳塞当成「软乎乎的小塞子」——买回来往耳朵里一怼完事。可实际上,它是一枚有材料配方、有模具、有回弹时间曲线、有批次差异的工业件。它不复杂,但它对参数很敏感。
先说个容易搞反的事:耳塞挡噪声,靠的不是「把耳朵堵死」。声音是振动,振动要传到鼓膜,路径得连着。你拿一块东西把耳道塞满,只要边上有缝、有泄漏,低频照样绕进去。所以真正起作用的是密封——材料贴住耳道壁,形成一个连续的、有质量的阻挡层。塞得越紧不等于挡得越好,但塞得不严,参数再漂亮也是零。
它是一块泡棉,但不是随便一块泡棉
最常见的慢回弹耳塞,主体是聚氨酯软泡。说人话就是:两种料,一种叫异氰酸酯,一种叫多元醇,各自带着发泡剂、催化剂、表面活性剂,被计量泵按比例推到混合头里,搅十几毫秒,然后注射进模腔。
进去之后它开始反应,放气,膨胀,把模腔填满。模腔有多大,它就长多大——尺寸是模具定的,密度是投料量定的。
关键在于「慢回弹」这三个字怎么来的。普通海绵捏一下立刻弹回来,那是开孔结构加上配方决定的回弹速度。耳塞要的是捏扁之后慢慢涨,给你几秒钟把它送进耳道。这个速度,靠两件事调:开孔率和催化剂体系。泡孔之间连通得越充分,气体能顺着孔道慢慢渗回来,回弹就慢。催化剂配比偏一点,回弹时间能差出一大截。
还有个细节,摸过耳塞的人应该有感觉:表面是滑的,有点皮。那是发泡时贴着模腔壁形成的一层致密表皮,闭孔的。这层皮有用,它挡脏东西、挡耳道油脂渗进泡孔。所以工人指甲一掐,掐破了这层皮,这枚耳塞的寿命基本就到头了——它后面会吸油、变硬、回弹变快。
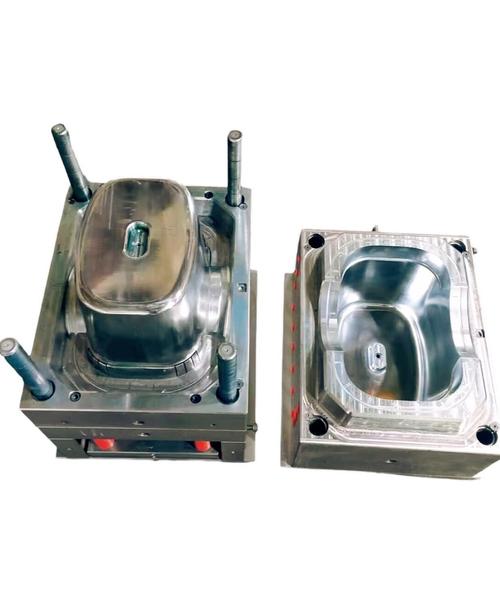
一条产线上,最难的不是做出来,是一致
这套工艺本身不玄。国内能做这个的厂子不少。麻烦的地方在于——同一副模具,几十个腔,做出来的东西得一个脾气。
模具温度波动五六度,回弹时间就飘。车间的湿度也会影响发泡,因为水本身参与反应。原料罐里 A 料和 B 料的温度、循环时间、计量精度,任何一个环节松一点,出来就是「有的五秒弹回、有的三十秒还软趴趴」。
我见过工人拆箱之后先挑一遍的场景——用手搓,感觉回弹快的放一边,慢的放另一边。这不是矫情。回弹太快的塞不进去,回弹太慢的又不好控制位置,戴起来憋。
所以这条线上有个很容易被忽略的工序:二次熟化。刚脱模的耳塞,化学反应没走完,残余的基团还在慢慢反应,回弹时间是不稳定的。得把它摊在托盘上,在恒温环境里放几天。放够了的,参数才落定。这一步不出现在任何宣传里,但省了它,出厂检验再严也白搭——到了用户手上还会继续变。
脱模也不是全自动。泡棉软,抓手抓不了,很多厂还是人工往外拉、气枪吹。模具分型面留个小小的溢料槽,不然发泡压力一大就爆边。爆了边,工人得拿剪子修,修完形状不圆,塞进耳道密封就打折。
另一种是硅胶耳塞,就是那种带三节小伞的。工艺完全是另一条路:液态硅胶注射成型,冷流道,针阀控料。硬度一般做到邵氏 A 四十上下,太软了撑不住耳道,太硬了压迫。它的命门是分型面的毛刺,行里叫飞边。分型面配合差个几微米,合模线那儿就留一圈毛刺,肉眼几乎看不见,戴进去刮耳道,用户只会说「这耳塞戴着疼」,不会想到是模具的事。
标称降噪值,是个会骗人的数字
包装上印的 NRR、SNR,都是在实验室按标准戴法测的。实验室里怎么戴?受过训练的人,把耳道拉直,正确塞入,等它充分膨胀。
车间里呢?满头汗,手上有油,随手一怼,等三秒就走。
这两者能差出十几分贝。真的,十几分贝。所以别盯着那个数字做判断,先看有没有戴严。检验方法很土但管用:戴好之后用手掌捂住耳朵再松开,如果声音没什么变化,说明本来就没漏;如果一捂明显安静了,那就是没塞严,重来。
还有件事得说清楚:低频难挡。空压机、风机、冲床那种闷闷的轰隆声,波长长,绕射能力强,靠的是材料的质量和整个密封面的完整。高频好办,一点阻挡就掉很多。所以有人抱怨「塞上耳塞,机器声是小了,但那种嗡嗡的低频还在」,这不是耳塞坏了,是物理限制。
反过来说,也别迷信「塞得越深越好」。耳道是弯的,塞太深压迫软骨,时间长了疼、发炎。而且塞得越深,骨导越明显——你自己说话、嚼东西、走路的声音全被放大,这就是堵耳效应。工人常说「戴上耳塞听不见别人喊我,可我自己的脚步声吵得要命」,就是这个道理。

几个我见过太多次的错

有个老师傅把耳塞横着剪成两半,说这样短一点,塞着舒服。问题是,剪开之后那层闭孔表皮被破坏,泡棉直接暴露,压缩率也不够了,边上必然有缝。这不是「效果打折」,这是几乎没有效果。更麻烦的是碎屑,剪的时候掉下来一小粒留在耳道里,那才叫难受。
还有人一副泡棉耳塞反复用一两个月。泡棉是会吸油的,耳道分泌物、手上的汗、车间的油雾,进去之后泡孔结构就变了,回弹变快、变硬,密封性一路下滑。这个不是卖货的话术,材料老化就是这么个过程。脏了、捏起来不软了、回弹明显快了,就该换。
棉花球顶替耳塞——棉花对中高频有一点作用,低频基本等于没有,而且容易掉絮。
再有就是搓的时候用指甲掐。手指肚搓就行,指甲一划就是一道口子,那层皮破了就回不去了。
最后一种误解更有意思:有人觉得戴上耳塞就百毒不侵,可以在机器边上待多久都行。不是的。超过一定声压级,骨导和结构振动照样传进来,得配耳罩一起用。国内职业卫生标准里,8 小时等效声级到 85 分贝(A) 就该上防护了(具体限值以现行版本的 GBZ 2.2 为准,这里只说我记得的大致线)。
往哪走

这几年能看到几个方向。一个是主动降噪往耳塞里塞,用麦克风加反相抵消,对低频那种轰隆声有用,但它得带电、得戴对位置,车间里油污一上去,麦克风孔先堵。另一个是可调衰减的滤声器,不是全堵死,而是把各频段平直地压低十几分贝,音乐人、乐手用得多,工厂里也在慢慢试。
定制耳模这条线也在变。以前是往耳朵里灌硅胶取模,现在直接扫耳道,3D 打印母模再翻硅胶,精度高,能塞进很小的腔体。成本还是拦路虎,但小批量已经能做。
材料侧其实最实在——把回弹时间做稳。不是做慢,是做一致。一箱耳塞,从第一枚到最后一枚,回弹时间都在同一个窄窗口里。听着不起眼,但对现场来说,这比多 3 分贝的标称值有用得多。
那天我站在冲压线边上,等师傅把耳塞戴好。他搓、塞、按住,数了大概七八秒,松手,抬头冲我竖了个拇指,然后按下启动。
机器一响,他没什么反应。
这事就算成了。