进车间先别说话,听。
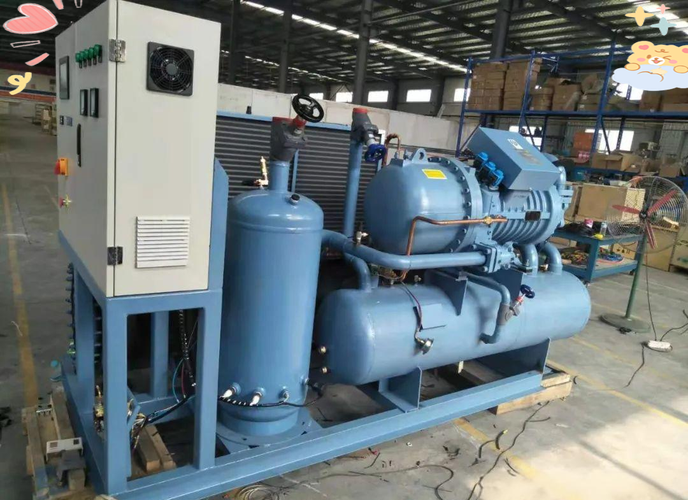
那台机组在跑气密试验。氮气从接口进去,压力表指针爬到 2.8 兆帕就停住。安静。然后有人喊了一嗓子:保压半小时。
这才是制冷机组真正的出生时刻。不是它装上货车那天,也不是被吊上屋顶那天。
铜管先得被胀住,才谈得上换热
蒸发器和冷凝器,说白了就是两捆管子。
铜管穿进管板孔,中间那道缝怎么办?胀管。胀球从管子内壁挤过去,管壁被撑开,紧紧贴在孔壁上。贴不紧,冷媒在壳程和管程之间乱窜,换热效率直接掉一截——这个损失是看不出来的,只在电费单上慢慢显形。
这活看着简单,干起来全凭手感。胀过头,管壁减薄,压力一波动就裂。胀不够,那零点几毫米的间隙,就是三五年后慢漏的起点。检验员拿塞规一个一个过,有时候一根管要来回三次。
焊工在旁边点管子。紫铜和钢焊到一起,火焰温度、走枪速度、填充丝角度,都得稳。老师傅瞄一眼焊缝颜色就知道对不对:银白偏亮是烧老了,橘红发暗是没烧透。中间那种带点湿润金属光泽的,才算数。

压缩机是心脏,但真正要命的是回油
螺杆机、离心机、涡旋机,干的事都一样:把低压气态冷媒吸进来,压成高温高压气体,推去冷凝器放热,再经过节流,变成低温低压液气混合物,回到蒸发器吸热。
道理讲三分钟就完了。
可现场跑起来,毛病往往不在压缩本身。在油。
润滑油会跟着冷媒跑遍整个系统。它要是回不到压缩机的曲轴箱,轴承先干磨。声音从 “嗡嗡” 变成 “沙沙”,接着就是停机、拆机、大修。所以那些看起来莫名其妙的管路弯头、回油弯、气液分离器,一个都不能省。别嫌难看,那是保命用的。
有个细节新人常忽略:蒸发器出水温度设得越低,回油越难。有些项目为了追求低温,把出水温度压到 5℃ 甚至更低,短期很爽,长期油就在蒸发器里积着,跟冷媒混成一锅粥。
还有一点。冷凝器那头的散热,水冷靠冷却塔,风冷靠风扇盘管。水冷机组能效通常更好,可冷却塔的水质你要是放着不管,结垢、长藻、管路堵,换热系数照样往下掉。这事儿和机组本身的质量没关系,是运维的问题。但用户骂的往往是厂家。
抽真空这步,没人能替它偷懒
系统焊完,得抽真空。
不是抽十分钟就完事。得看能不能把水分蒸出来。真空度到一定程度,管壁上的水膜才开始沸腾跑掉。抽不干净,水分留在系统里,跟冷冻油反应生成酸性物质,铜管从里面被慢慢腐蚀。到那时候你再查,哪儿都没漏,可它就是不好使了。
然后是注氟、开机、调参数。
控制柜上的数字好看,不代表机器好。得听声音、看电流、摸压缩机外壳温度、记吸气过热度。这些活儿没有捷径。有时候一台机器折腾两天,就因为膨胀阀开了半圈。

选型表上不写的那些事

几个坑,说说不亏。
有人觉得 “冷量配大一点总没错”。错。机组太大了,压缩机频繁启停,能耗反而上去,湿度也控不住。冷量要咬着负荷曲线走,不是看峰值拍脑袋。数据中心的负荷曲线和注塑车间的,根本不是一回事。
有人觉得温度设得越低越凉快。其实出风温度和设定值不是一码事,房间凉得快要靠风量和气流组织,不是靠把数字摁到 16℃。摁下去,机组只是多耗电。
还有人只看名义工况下的能效数。可全年大半时间机组都在部分负荷下跑,综合部分负荷值更值得盯。这个数样本上一般能查到,建议让厂家给你具体工况下的。别嫌麻烦。
防爆、防腐、低温、宽工况,这些要求订货前说清楚。装完了再改,成本翻着倍往上走。冷库、制药洁净厂房、化工工艺冷却,用的机器差别很大,长得却挺像——这就最容易出事。
机器不说话。它只把一整个夏天的凉,用焊缝、油路和那只爬到 2.8 兆帕的表,替你扛着。