别把密封胶涂成“糊墙”:FIPG 在工业装配里的真实逻辑
2026-11-14 15:59:55 作者:网编
分类:文章
先搞清楚 FIPG 到底在干什么
FIPG,Formed-In-Place Gasket,就地成型垫片。听起来挺唬人。说白了——就是把液态的密封胶涂在法兰面上,让它固化后自己变成一个垫片。
这件事的核心不在于“胶”,在于“面”。
你去车间看看,很多人把密封胶当成万能补丁。法兰面有划痕?涂厚点。螺栓扭矩不够?多抹一圈。这种思路迟早出事。密封胶的密封机制是填充微观间隙,不是填平宏观缺陷。一把刀划出的沟槽宽度通常在 0.05 到 0.2 毫米之间,FIPG 固化后的压缩变形量大概在 15% 到 30%。你涂得再厚,它也没法把一条沟“撑”起来——反而因为胶层过厚,固化后内部产生气泡和收缩应力,密封面一受压就裂。
 工业法兰FIPG密封胶涂胶轨迹实拍图
✅ 一条经验:平面密封的胶层厚度控制在 0.2 到 0.5 毫米之间。大多数 FIPG 供应商的 TDS 里写的是 0.25 毫米左右,别自己加码。
涂胶这件事,手法比胶本身重要
 涂胶这件事,手法比胶本身重要
我见过太多涂胶翻车的案例。不是胶不行,是人不行。
先说轨迹。FIPG 涂胶不是“随便画个圈”。它需要一条连续、闭合、粗细均匀的胶条。断点、堆胶、拉丝——全都是隐患。手动涂胶枪的胶条截面一致性,说实话,很难保证。气动胶枪稍微好一点,但压力波动、胶管长度、胶液黏度变化都会影响出胶量。伺服定量涂胶系统能把这个偏差压到 ±5% 以内。当然设备贵。值不值?看你这条线的年产量。
再说表面处理。这条被低估得太厉害了。
法兰面上有油膜?不行。有锈迹?不行。有加工残留的切削液?不行。FIPG 对基材表面的表面能很敏感。通常要求表面能不低于 38 mN/m。铝合金、铸铁、不锈钢,处理方式不一样。铝件加工完两小时内不涂胶,表面氧化层就长起来了,附着力直线下降。这不是我瞎说,很多胶粘剂手册里都有这个窗口期的数据。
💡 等离子清洗,对于大批量铝件装配线,是比溶剂擦拭靠谱得多的方案。一次性投入高,但一致性甩手工擦几条街。
问:生产节拍太快,来不及做溶剂擦拭,有别的办法吗?
答:取决于你的基材和产量。如果是不锈钢件,来料干净、有防锈包装,且装配周期在 4 小时内,跳过擦拭通常风险可控——但一定要做剥离试验验证。铝件和铸铁件不建议跳。替代方案是引入在线等离子活化,节拍影响通常小于 5 秒。实在不行,换一种对油膜容忍度更高的 FIPG 型号——部分改性硅烷产品在轻度油面条件下附着力衰减较小,但这属于“退而求其次”,不能当常规工艺。
胶固化之前,螺栓拧紧的那几分钟决定成败
FIPG 有个特性:它需要在两个法兰面之间被压缩、并且保持压缩状态才能固化出正确的垫片形状。也就是说,涂胶、合拢、拧紧,这套动作必须在胶开始结皮之前完成。
大多数 FIPG 的开放时间(open time)在 10 到 40 分钟之间,取决于温湿度。车间温度每升高 10 摄氏度,开放时间大约缩短一半。夏天,南方工厂,没空调的车间,这个窗口期可能只有 5 分钟。你还在慢悠悠对孔位呢,胶已经表面结皮了。
结皮的胶一旦合拢,两个后果:第一,粘接强度大幅降低;第二,固化的胶条内部结构不均匀,在振动工况下容易从界面剥离。
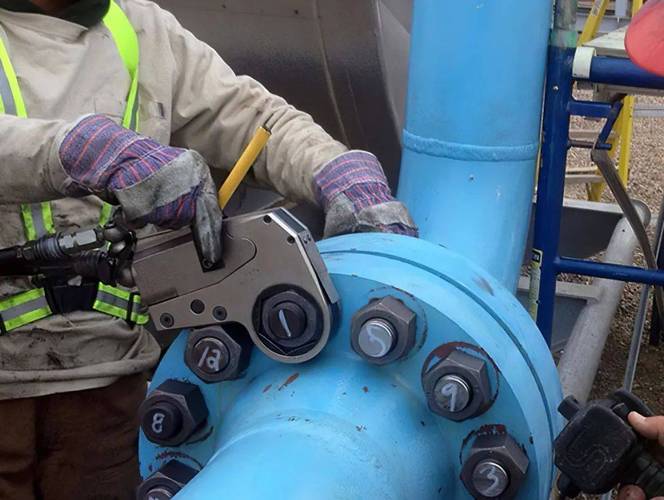 工业法兰螺栓扭矩扳手拧紧作业现场图
拧紧扭矩也有讲究。扭矩太小,胶层没有被充分压缩,固化后厚度过大,密封界面留有空隙。扭矩太大,胶层被挤到极限,密封线宽度不足,反而容易泄漏。通常的做法是先按标准扭矩的 60% 到 70% 预紧,等胶初步固化后(一般 30 分钟以上,或者按 TDS 要求),再补到全扭矩。
这个流程,说真的,很多工厂嫌麻烦就省了。然后抱怨密封胶不好用。
问:补扭矩这一步能不能省?
答:小法兰、低振动工况、用低模量 FIPG 的场景——可以省,风险不大。大法兰、高振动、高温循环工况——不建议省。原因是 FIPG 固化过程中体积会收缩,收缩量和配方有关,一般在 2% 到 6% 之间。如果不补扭矩,螺栓预紧力会被固化收缩“吃掉”一部分,等效夹紧力下降。对于依赖面压来维持密封的接头,这是致命伤。
失效了,别急着换胶
 失效了,别急着换胶
接到泄漏投诉,采购和工艺人员的第一反应往往是“这批胶有问题”。但根据我经手的案例,FIPG 密封失效里,真正因为胶本身质量问题的,占比不到两成。剩下八成是什么?
– 表面处理不到位
– 涂胶轨迹断点
– 合拢超时
– 扭矩工艺不符
– 法兰面平面度超差
– 设计本身就不适合 FIPG(比如法兰刚度不够,受压时翘曲)
❗ 法兰面平面度,这个指标太容易被忽略。FIPG 能填的间隙是微米级的。如果你的法兰面平面度已经超过 0.1 毫米——比如焊接变形、加工残余应力释放——任何密封胶都救不了你。这时候真正该做的是修法兰,不是换胶。
选型的逻辑,说到底就是算账
FIPG 的选型,不是看哪个参数高就选哪个。是算总账。
算固化速度——产线等不等得起。算耐温范围——工况峰值温度是多少。算耐介质——接触的是机油、冷却液还是燃油。算模量——高强度还是高伸长。算施工方式——手动、气动还是机器人。
这些参数之间是互相拉扯的。快速固化的配方,通常操作时间短、对温度敏感。高耐温的硅酮类 FIPG,模量偏高,对法兰平面度要求更严。高伸长低模量的改性硅烷,耐油性又往往不如厌氧型。
没有全能选手。只有匹配你工况的选手。
问:FIPG 和传统固体垫片,到底怎么选?
答:看产量和一致性要求。单件、小批量、维修场景——固体垫片更省事,不用等固化,拆装方便。大批量、自动化装配线、需要薄型密封结构——FIPG 的优势就出来了。它省掉了垫片的冲切、库存、装配对齐环节,密封层厚度可以做得很薄,对紧凑结构的法兰设计更友好。但前提是你的工艺控制能力跟得上。工艺能力不够,FIPG 反而会变成批量泄漏的源头。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
别把密封胶涂成“糊墙”:FIPG 在工业装配里的真实逻辑
文章链接:https://www.zystgy.cn/a/68563