那天在装配区,师傅拿扭矩扳手拧一个M8螺栓,拧到第三圈,“咔”,断了。他骂了一句,把断螺栓扔进铁盘。旁边工艺员小声说:要不试试螺纹锁固胶?师傅抬头:胶?那玩意儿不是粘纸盒的吗?
我正好路过,没忍住插嘴。不是。工业胶粘剂跟文具胶水,差着好几个车间。它要顶住油、热、振动、盐雾,还得在产线上几十秒内定位。下面这些,是我在钻机、泵、电机和输送线旁边看到的那部分。
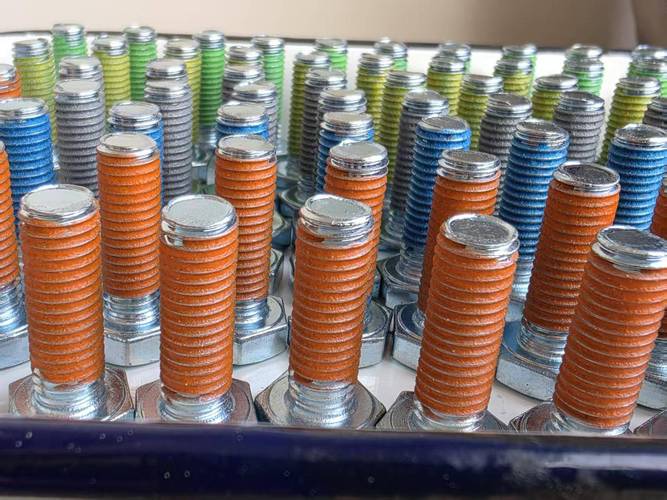
胶不是“流进去”,多数时候是“长进去”
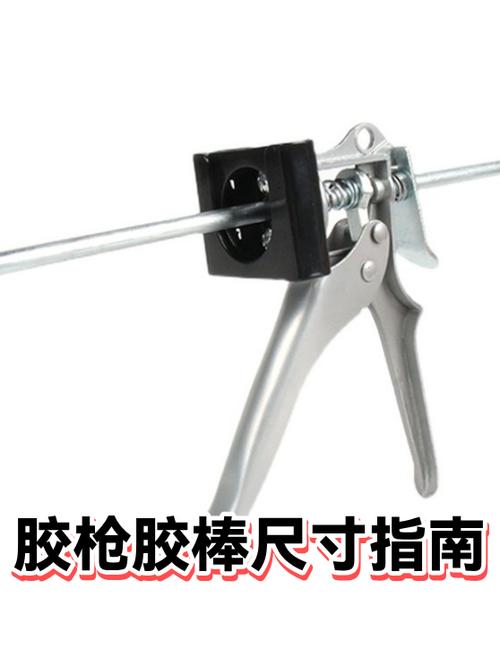
挤出来是膏,过一会儿变成硬塑料或者橡胶,这中间不是水干了。工业胶粘剂大多靠化学反应交联。厌氧胶碰到金属离子,又隔绝空气,才固化;螺纹缝隙里正好满足。双组分环氧要按比例混合,A料和B料在胶枪混合管里撞来撞去,出胶后开始计时。聚氨酯靠空气里的湿气慢慢反应,所以表干和深度固化是两回事。
单看配方,像一锅乱炖:树脂是骨架,固化剂是开关,填料决定导热、绝缘、触变、耐温,增韧剂防止一敲就碎,偶联剂去抓金属和塑料表面。制造过程也不神秘——称量、分散、研磨、真空脱泡、灌装。麻烦在稳定性。你希望它在罐里躺一年不反应,挤出来又要按点反应。这个窗口很窄。
所以别问“哪种胶最强”。得问:粘什么、缝多大、受什么力、温度多少、固化时能不能夹住。少一个条件,选型就是猜。
表面处理:看不见的油,比看得见的锈更坏
车间里最常被省掉的步骤,是擦。零件表面看着亮,手一摸有油。油膜厚度可能小到看不见,但胶就靠那几微米的接触吃饭。金属加工后的切削液、防锈油、脱模剂、手上的汗,全是坏东西。
我见过操作工用棉布蘸丙酮擦一遍就涂胶。擦完得等挥发,棉布不能掉毛,溶剂不能残。不锈钢、铝、镀锌件本来就难粘,表面能低,有时要打磨、喷砂、等离子处理,或者涂底涂。塑料更挑,PP、PE这种低表面能材料,普通结构胶基本抓不住,得先处理或选专用胶。尼龙爱吸水,尺寸和粘接都会飘。

还有个细节:间隙。胶层不是越厚越强。多数结构胶在薄而均匀的胶层里表现更好,厚了容易产生内应力、气泡和固化收缩。但密封胶又需要填隙。螺纹锁固要填满啮合缝隙,轴孔固持要控制配合间隙。具体数值别背,查TDS,做试片。经验值只能帮你判断方向。
螺纹锁固、法兰密封、轴孔固持,是三件不同的事
装配现场常见的胶,可以粗分成几类活儿。螺纹锁固:螺栓拧紧后,胶在螺纹间隙里固化,防止振动松退,还能密封微渗。法兰密封:平面密封胶或者厌氧法兰胶,填住结合面的微观不平,代替部分垫片,但结合面刚度、螺栓载荷、介质温度都得看。轴孔固持:轴承、衬套、齿轮和轴之间,用圆柱形零件固持胶补充过盈配合,降低微动磨损。
举个短的。泵壳结合面渗油,拆开清洗,涂平面密封胶,按规定扭矩拧紧,等固化再打压。省了垫片,但表面清洁和固化时间不能省。再举个短的。电机磁钢粘接,结构胶加夹具,固化前不能让磁钢滑。胶量多了会挤出来,少了会有空腔。
这些场景里,胶不是“替代金属”的魔法。它更像一种应力分布器:把力从点扩到面,把振动吃掉一点,把缝隙封住。载荷路径没设计好,胶再强也白搭。
产线上的点胶,差半秒就废
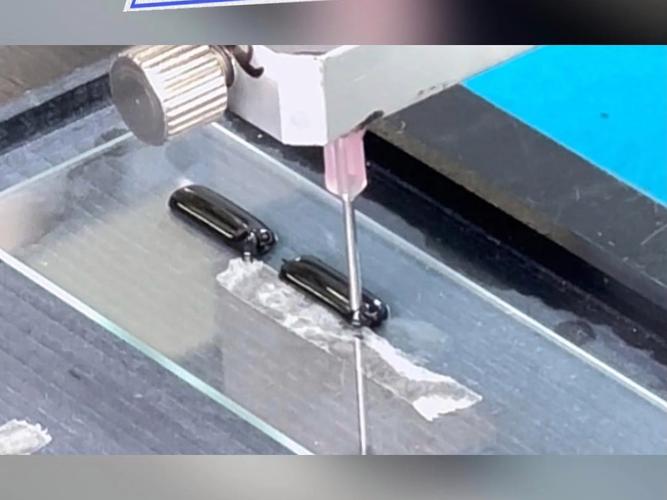
手工涂胶靠手感,自动点胶靠参数。计量混合点胶机、螺杆阀、压电阀、时间压力阀,各有各的脾气。胶的粘度随温度变,冬天胶桶冷,出胶量就小。班长以为是阀堵了,拆半天,其实是胶温低了。夏天反过来,胶流得太快,胶线变细,定位强度不够。
气泡、拉丝、拖尾、偏移,都是现场敌人。点胶路径要避开孔、边、密封槽,开始和结束要提前开阀关阀。有些产线用视觉检测胶线宽度和断胶,但胶是半透明或者黑色的时候,打光很讲究。固化炉的温度曲线也得盯,升温太快,胶层起泡;升温太慢,节拍不够。
返修也得提前想。结构胶粘完,拆起来可能要把零件加热到特定温度,或者用溶剂、机械切割。要是没留返修方案,售后会骂人。这话不好听,但真实。
常见误解:粘得牢不是靠“厚”

有人觉得,胶越厚越牢。前面说了,结构粘接常常相反。有人觉得,瞬干胶万能。它快,但脆,耐温、耐水、耐冲击往往不够,填缝能力也弱。表面处理可省?省一步,后面十步都白做。结构胶可以随便替代焊接?焊接是冶金连接,胶是高分子连接,受力、老化、温度循环完全不同。能用胶的地方,往往是因为它能让应力更均匀,或者能连接不同材料。
还有老化。实验室试片拉得好,不等于现场十年不坏。热氧、紫外、湿热、盐雾、油液,都会慢慢改胶。选型时要看老化后的强度保持,别只看初始值。做验证时,拉伸剪切、剥离、疲劳、蠕变、冷热冲击,能做的尽量做。做不了,就保守点。
未来一瞥:胶在变成“可计算的连接”
现在有些团队把胶粘剂当连接件来算:流变曲线、固化动力学、模量变化、热膨胀系数,进仿真,看点胶路径和固化后的应力。产线上,在线计量、视觉检测、机器人点胶越来越常见。材料端,低温固化、可逆拆解、生物基原料也在冒头。不过这些离普通车间还有距离,很多还在验证。
我把那支胶枪塞回工具箱。师傅后来还是用了螺纹锁固胶,配合扭矩扳手。没再断。他说,胶这玩意儿,得把它当工艺,不是当补丁。对吧?