刚推开门,车间的嗡鸣裹着熔融聚丙烯的淡味扑过来。不是那种乱糟糟的小作坊——是几十台注塑机并排站着,每台机器怀里卡着一套注塑模具,在固定的节奏里合模、射胶、冷却、开模,把颗粒状的塑料原料,变成你手里的手机壳、家电面板、奶茶杯盖。
合模瞬间的毫米级较真
很多人对模具的第一印象是”厚重的铁疙瘩”,真进了车间才知道,这铁疙瘩的精度,比你家的橱柜门严丝合缝多了。分型面的配合间隙通常要控制在0.02毫米以内——大概是三根头发丝的直径。
别小看这0.02。
差半丝,做出来的零件边缘就会挂一圈硬邦邦的飞边,后处理的工人要拿砂纸挨个磨,磨到手指起茧是常事,赶上急单,加班到凌晨都是因为当初合模时偷了懒。导柱导套的配合也不能含糊,表面的油膜要匀,不能有干磨的亮痕。上次有个刚进厂的徒弟换模具,忘了给导套打润滑油,机器跑了两个小时,导柱拉出一道深沟,整套模具拆下来重新配磨,前后亏了快两万。

张师傅蹲在机器旁边,手里攥着把薄如蝉翼的塞尺,顺着分型面的缝隙挨个塞。塞不进去才算合格,塞得进去,就得拿铜棒敲着调整压板的松紧,差一点都不行。他说干了二十多年,最烦那种觉得”差不多就行”的新人——车间里从来没有差不多,差的那一点,最后都会变成废品堆里的一堆残料。
射胶时的”暗流”没人能一眼算透
很多外行人觉得,模具就是挖个对应形状的空腔,把塑料灌进去就行。哪有这么简单。
熔融的塑料在模腔里的流动,根本不是你想的那样平平稳稳往前淌。浇口的位置差一厘米,成型零件的内应力能差出三倍。之前帮家电厂调空调出风口的面板,一开始把浇口开在零件的侧面,做出来的零件刚下线看着挺光滑,拿到阳台晒三个月,边缘就翘得能塞进一张纸。后来把浇口改到面板的正中心,塑料流动的路径对称了,内应力散得匀,放半年都没变形。
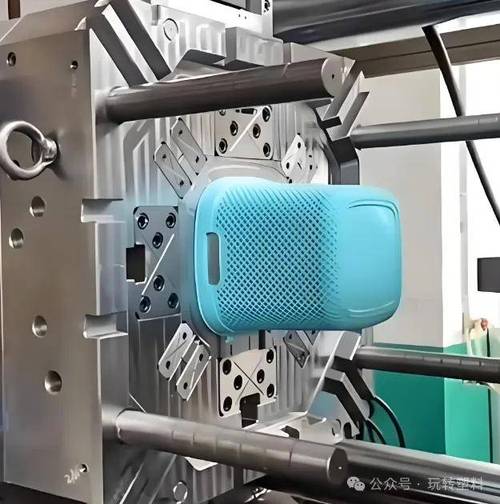
你把滚烫的塑料想成融化的黄油,从直径几毫米的浇口挤进去,碰到温度低的模壁马上结一层薄壳,中间的料还在带着湍流往前冲,碰到模腔的死角就裹进气泡,冷却的时候收缩不均,表面就会出现发雾、缩痕。上次调个透明的遥控器面板,为了把模腔里的气排干净,在分型面上开了好几道0.1毫米深的排气槽,前后试了八次模,调机的李师傅蹲在机器旁边抽了三根烟,烟屁股扔了半筐,才终于把气泡从零件表面赶干净。
说实话,这东西没有百分百的标准答案。哪怕图纸画得再准,软件仿真做得再细,到了实际车间里,材料的批次差、环境温度的波动、甚至当天的湿度,都可能影响最终的成型效果。
模具不是装上去就不管的铁疙瘩
见过太多厂,模具买回来装到机器上,就想着连轴转到底,坏了才停下来修。真的是亏。
模具是要伺候的。每生产完一个批次,要拿气枪把分型面的残料吹干净,要给活动部件喷上防锈剂,要定期检查冷却水路的通畅度。冷却水路的换热效率,直接决定每模的生产周期。之前有个客户的模具用了三年,从来没通水路除垢,管道里结了一层厚厚的水垢,模腔的温度降不下来,每模要多等十二秒才能开模,一天下来少出四千多个零件,光浪费的电费和人工,一个月就够重新清三次水路了。
你可能从来没注意过这些藏在产品背后的铁家伙。你日常用的塑料收纳箱、手机壳、奶茶杯盖,能做到尺寸统一、价格亲民,全靠这些藏在车间里的模具扛着连续的生产循环。没有摆到货架上的模具,才是所有塑料制品能落地的核心支撑。
上次跟张师傅在车间门口抽烟,他说干了三十年模具,最有成就感的时刻,不是接了多大的订单,是第一次把试模出来的零件拿在手里——边缘光滑没有飞边,尺寸卡着公差的中间值,表面没有缩痕和气泡。那种踏实的感觉,比拿多少季度奖都舒服。
风从车间门口吹过来,带着机器的余温。远处的注塑机还在按照固定的节奏,合模,射胶,冷却,开模。没有什么惊天动地的大动作,就是这一个个重复的循环,把零散的塑料颗粒,变成了你生活里随处可见的物件。