上周去珠三角一家做汽车内饰件的厂,师傅调机的时候我盯着电表看了十分钟,光保压段的压力设置比同行合理值高了15%,算下来一年光电费加回料损耗,多花的钱够买两台新的伺服注塑机。
真的亏。
保压到底在干嘛,别把它当成射胶的尾巴
很多一线师傅对保压的认知,还停留在“射胶满了之后补点料防缩水”的层面,甚至干脆把射胶的末段参数直接复制过来当保压——这完全是对保压的误解。保压阶段是注塑成型过程中,从型腔完全充满到浇口冻结的这段时间,持续对型腔内的熔料施加恒定压力,抵消冷却过程中熔料的体积收缩,保证产品的密度和尺寸精度。射胶阶段的核心逻辑是“快”,要在熔料冷却变硬之前把整个型腔填满;但保压阶段的核心逻辑是“稳”,要靠持续的压力托住内部的熔料,不让它因为收缩在表面留下凹痕。
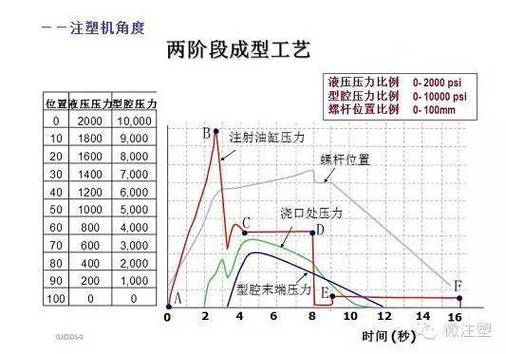
要是把射胶的高压高速直接套到保压段,后果你肯定见过:飞边从分型面挤出来,产品内应力大到放三天就翘曲,甚至顶针都顶不出来,硬得像块烧透的砖。
问:保压是不是开得越大,产品就越不容易缩水?
答:错。很多刚摸机的师傅都有这个误区,只要看到产品表面有缩痕,就把保压往上加5bar、10bar,最后缩痕是没了,飞边出来了,产品内应力大到后续加工的时候一碰就裂。通常来说,保压压力只要能抵消熔料冷却收缩的量就够了,一般是射胶峰值压力的50%-80%,具体数值要根据材料调整——PP料的收缩率大,可能要到70%以上,PC料收缩率小,50%就够了。
去年帮一家做家电外壳的厂调机,之前的师傅为了消缩痕,把保压加到了120bar,每模产品的重量比理论值重了8g,一天开12000模,算下来一天多耗96公斤ABS料,按现在ABS料18块一公斤算,一天光料钱就多花1700多,一个月下来五万多,就因为他根本没算过浇口的冻结时间。
太冤了。
别死记参数,浇口冻结时间才是保压的生死线
我见过太多厂的工艺参数表上,保压时间写得板板正正:3秒,5秒,好像所有产品都通用。这东西哪有通用的道理?你用的是点浇口、侧浇口还是潜伏式浇口?浇口的直径是0.5mm还是2mm?不同结构、不同尺寸的浇口,冻结速度能差出三四倍。保压时间如果比浇口冻结时间短,那后面的收缩没人补,产品必缩水;如果保压时间比浇口冻结时间长,那等浇口冻住了,你再给多大的压力,料都流不动,纯纯的浪费电,还会把浇口位的内应力拉满,后续加工的时候容易开裂。

问:怎么才能精准测出来浇口的冻结时间,难道要每0.5秒切一次产品称重量?
答:那也太费料了。教你个老工艺员传下来的笨办法——固定保压压力不变,从1秒开始往上加保压时间,每加0.2秒,打5模出来称单重,直到产品的单重不再涨了,这个时间点就是浇口刚冻结的时间,保压时间只要比这个点短个0.1-0.2秒就行,根本不用多设。我上次在苏州一家做精密齿轮的厂,用这个方法测出来他们之前设的8秒保压,实际冻结时间才2.3秒,光保压段的电机空转,每模就多耗0.02度电,一年算下来电费多花近十万。
你说这事闹的?之前他们算成本的时候,从来没把这段空转的能耗算进去,总觉得注塑机的能耗都在射胶段,其实伺服机的保压段如果一直维持高压,哪怕料不流动,电机也要扛着压力,那耗电真的是悄无声息的。
💡 很多厂现在做能耗核算,只算每模的周期总时长,从来没拆分过射胶、保压、冷却各段的能耗占比,最后算出来的成本跟实际差了15%都找不到原因。
那些看起来“没问题”的小毛病,其实都是保压没调对
你肯定遇到过这种情况:打出来的产品刚出模的时候,表面光溜溜的,没缩痕没飞边,尺寸量着也对,结果放仓库里一周,就开始翘曲,平面度超差,客户直接退货。找来找去找不到原因,换了材料换了模具,问题还是一样——其实根本不是材料或者模具的问题,是你全程用同一个保压压力打满了整个保压段。
刚开始保压的时候,型腔刚充满,熔料温度高,收缩快,压力可以高一点;后面熔料温度降下来了,收缩变慢,压力可以慢慢降下来。如果全程用同一个高压打,靠近浇口位置的熔料被压得密度很高,远离浇口位置的熔料密度低,整个产品的密度分布不均匀,等冷却完成之后,密度差带来的内应力慢慢释放,自然就翘曲变形了。
之前帮东莞一家做宠物喂食器的厂解决翘曲问题,他们的产品是ABS加PC的合金料,之前全程用60bar的保压打4秒,产品从模具里出来是好的,放7天,平面度差了0.8mm,客户直接退了两批货。后来把保压改成两段:前2秒45bar,后2秒25bar,打出来的产品放10天,平面度才0.12mm,连材料都没换,就调了个保压的压力梯度,问题就解决了。
❗ 别为了省保压的时间,把冷却时间压得太短——保压和冷却不是抢时间的关系,是配合的。很多厂为了提高效率,把保压砍到1秒,冷却也砍到5秒,最后产品表面全是缩痕,后续还要额外做打磨、补缩的工序,算下来的人工成本,比你多开1秒保压多花的电费贵十倍都不止。
做注塑这行,从来没有什么放之四海而皆准的参数。你对着别人给的参数表照搬,最后要么打出来的产品全是缺陷,要么每模都在偷偷亏钱。上次跟干了三十年的老工艺师傅聊天,他说调机哪有什么诀窍,就是你得盯着每模的重量,盯着电表的跳数,盯着产品放个三五天的变化——那些你觉得无所谓的小细节,攒起来就是真金白银的成本。