靠在车床护栏上:聊点车削加工的实在现场
2026-11-11 19:52:05 作者:网编
分类:文章
刚推开车间防火门的时候,切削液的味道先扑过来。不是那种刺鼻的工业怪味,是混着极淡的乳化油、金属铁屑焦香的熟悉味道。旁边的数控车床主轴正转得嗡嗡响,护栏上还沾着上周换刀时溅上去的铝屑。
开机先别碰操作面板
很多刚进厂的小孩,一开机就盯着操作面板的参数看,根本不管卡盘上夹的工件跳不跳。上次有个实习生,夹了根45号钢,伸出长度快300mm了,还敢开1200转,刀一上去,工件直接甩出去半米远,把旁边的防护门砸得哐当响。
人没事。
就是吓出一身冷汗。
干车削加工这么多年,我始终觉得,三爪卡盘的跳动量比屏幕上的参数靠谱多了。你拿个百分表吸在导轨面上,表针顶在工件外圆上,手动转一下卡盘,表针跳得超过0.02mm,后面再怎么调程序都是白搭。
车削加工的逻辑说穿了一点不复杂——工件跟着主轴转,固定在刀架上的车刀按设定的路径走,把多余的材料一层层削下来。没有什么玄乎的运动学原理,你站在旁边看十分钟,动作逻辑全明白。
 数控车床主轴三爪卡盘夹圆钢加工场景
铁屑顺着刀尖卷出来的瞬间,你就能判断当前的参数合不合适:碎成小颗粒乱飞的,肯定是进给太慢或者刀尖磨钝了;卷成长条像弹簧似的挂在刀上的,大概率是进给太快,排屑不畅。
最容易栽跟头的细节
别觉得这是粗活。
上个月接的一批304不锈钢轴,操作工图快,选了刀尖R0.2的硬质合金刀,转速拉到1500,切出来的表面看着亮得能照见人,拿千分尺一量,每根的锥度差了0.03mm——根本达不到图纸要求的同轴度。返工的时候才发现,他根本没开切削液的内冷,刀尖的磨损程度早就超过了允许范围。
说起来真的气人。
很多人对车削的精度没概念。我们常说的”丝”,就是0.01mm,差不多是一根头发丝的直径。加工液压系统的阀芯时,配合间隙通常只有0.005mm,也就是半丝的量。你进刀的时候多推了半格刻度,整个零件直接报废,连补救的余地都没有。
还有排屑的问题。要是铁屑断成碎块弹到导轨面上,你下次开机走刀的时候,硬邦邦的铁屑直接把导轨面压出小坑,后面干的活精度全飘。谁没踩过这种坑?你要是见过那种卷成一团的铁屑,拿在手里划拉一下,锋利的边能直接把手划个口子。
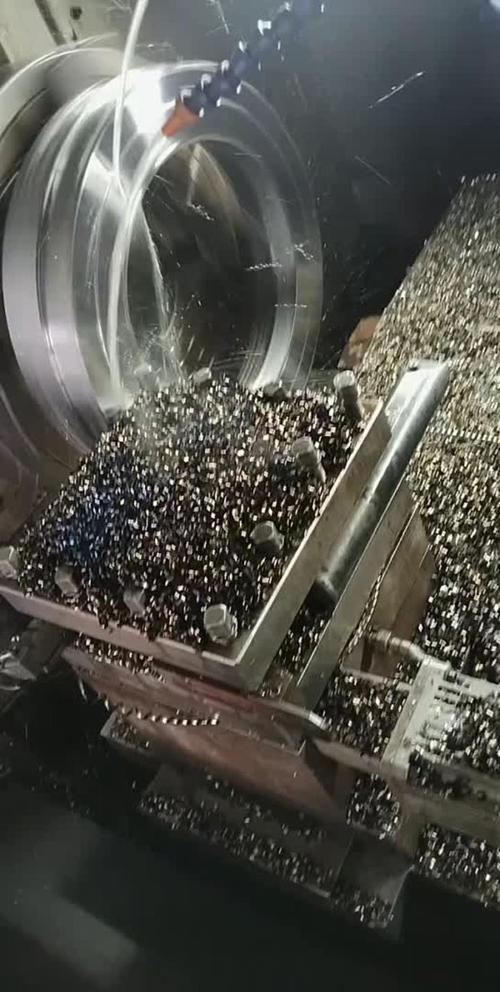 车削加工时连续卷状不锈钢铁屑特写
哦对,切削液的流量也没人真当回事。夏天车间温度高,切削液容易变稀,流量不够的话,刀尖温度能瞬间升到几百度,刚磨好的刀切两个工件就废了。
你身边的车削痕迹
别觉得这技术离你远。
你家里自行车的中轴,小区门禁的金属锁芯,甚至你保温杯上的那个不锈钢螺纹口,全是车削加工出来的。以前老的普通车床,全靠操作工手转手轮,眼睛盯着刻度盘,差一丝都要反复拆下来量。现在数控车床普及了,程序输进去自动跑,但本质还是那个逻辑,半分没变。
没有什么高大上的黑科技神话。就是把每一刀的转速、进给、刀尖角度调对,把夹装的间隙控制好,把排屑的通道理顺,出来的活就不会差。
昨天值晚班的时候,切削液泵突然堵了,拿个细铁丝通了五分钟就好。车间里的声音还是嗡嗡的,铁屑掉在接屑盘里叮当作响。干这行久了,就信手里摸到的实感——屏幕上的数再漂亮,不如拿千分尺卡一下来得踏实。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
靠在车床护栏上:聊点车削加工的实在现场
文章链接:https://www.zystgy.cn/a/66621