刚拐进冲压车间的侧门,就看见老周蹲在计量台边上,擦那台去年刚换的超声波测厚仪——这玩意儿上周刚用了三次,没坏,就是到周期了。
你以为的“校准”,根本不是车间里干的事
上个月来的工艺员小吴,上次看见测厚仪显示的数值比标准值偏了0.02毫米,伸手就想去拧仪器背面的电位器,被老周一巴掌拍在手背上。
很多人对校准的误解,就和小吴一样——觉得就是把仪器的数值“掰”到正确的数字,凑到合格线就行。
根本不是。
工业校准的核心,是把待校准仪器的测量值,和更高一级的标准器的测量值做比对,把两者的偏差、波动范围完完整整记下来,贴在仪器的校准证书上。你可以调仪器的参数,但校准的过程本身,不负责“修”仪器,只负责“给证据”——证明这台仪器测出来的数,到底有多大的可信度。
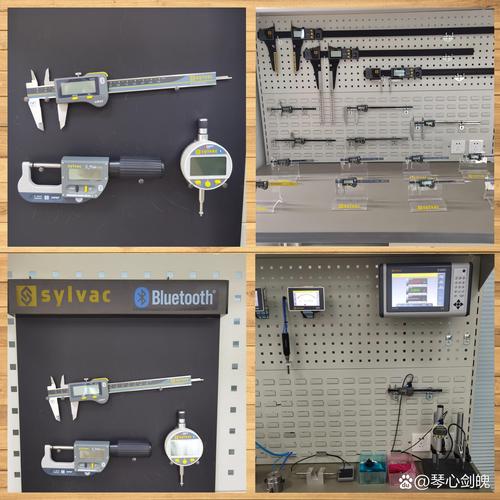
你手里拿的数显卡尺,校准用的标准器是量块;你车间里的压力表,校准用的是标准活塞压力计;甚至连你用的电子秤,校准的源头都是国家计量院保存的千克原器复现装置。这条从国家到车间的溯源链,就是校准最核心的底气——你测出来的每一个数,都能顺着链条往上找,找到那个最准的“源头”。
校准的难,全在没人看见的细节里
干计量的人都知道,校准最烦的不是调仪器,是环境。
上个月车间的恒温空调坏了三天,计量室的温度从20度跳到了28度,老周硬生生把所有校准工作停了三天——不是矫情,是标准量块的热胀冷缩系数是固定的,温度差1度,100毫米的量块长度就会变大约1.15微米,看着是小数点后好几位的数,放到高精度的测量里,就是能把合格件判成不合格的误差。
还有更细碎的讲究。
不能用手直接摸量块。手上的汗渍、体温,都会在量块表面留下痕迹,甚至改变量块的实际尺寸。老周现在用的是0.1毫米厚的丁腈手套,不是以前的厚棉手套——棉手套摩擦力大,拿的时候容易蹭到量块的测量面,蹭出一道细划痕,这一套量块小几万,划一道就废了。

校准证书上那个你从来没注意过的不确定度,更是藏着一堆没人愿意说的麻烦。不是说仪器测出来的数是“对的”,是说这个数和标准值的偏差,有大约95%的概率落在某个区间里——这个区间越小,校准的成本就越高。我们车间现在用的数显千分尺,校准的不确定度是0.5微米,光每年的校准费用,就够买半台新的千分尺。
说实话,干计量的在车间里永远是最不讨喜的角色。生产线赶产量的时候,恨不得拿起仪器就测,你偏要拦着说“这台到周期了,得停了送校准”,耽误个把小时的产能,换谁都得皱眉头。
你每天用的东西,都靠这步托着底
很多人觉得校准是车间里的“内部流程”,和普通人没关系。
根本不是。
你买的不锈钢保温杯,杯壁厚度够不够、会不会用半年就漏,靠的是测厚仪校准后的数值;你家车的刹车片厚度,年检的时候用的千分尺要是没校准,差个0.1毫米,要么把还能用的刹车片判成不合格,要么把快磨完的隐患件放过去。
去年我们给新能源车企做的动力电池外壳,壁厚要求是1.2毫米,公差只有±0.03毫米。要是测厚仪没校准,偏个0.05毫米,要么外壳做厚了,每台的成本涨几块钱,攒到百万台的规模就是几千万的损失;要么做薄了,碰撞的时候容易出现结构变形,漏液起火的风险直接上去。
不过话说回来,上次隔壁车间因为图省事,用了没校准的扭矩扳手打螺栓,扭矩差了20牛米,到客户那边装配的时候,三分之一的螺栓都滑丝了,赔了二十多万。从那之后,生产线的班长见了老周都主动递烟。
昨天老周把校准完的测厚仪送回冲压线,在仪器侧面贴了个绿色的合格标签,校准日期用黑笔写得清清楚楚。他蹲在边上看操作工测了三个冲压件的壁厚,数值和上周的测量结果差了0.008毫米,在允许的偏差范围内。
他拍了拍仪器的塑料壳子,没说话,拎着他的计量箱走了。
车间里的冲床又哐当哐当响起来,没人注意到那个小小的绿色标签。