刚进浙北那家胶印油墨厂的车间,耳边的噪音瞬间从街上的车流声变成了闷沉的哐当声。不是冲床的脆响,是墙角那台银灰色的老机器——三个亮得能照见人影的钢辊平行架着,进料斗里的黑油墨顺着辊缝慢慢往下渗,接料的硬刮刀刮下来的细膏,我用指尖蹭了一点,凉丝丝的,连一点颗粒感都摸不出来。
三个辊的转速差,才是真本事
很多人第一次见这机器,都以为三个辊是同速转的。
错。
从进料端到出料端,三个辊的转速是逐次翻倍的,通常速比在1:3:9左右——进料辊转得最慢,中间辊靠摩擦力带着转,出料辊最快,三个辊之间没有齿轮硬连接,全靠辊面的油膜和物料的摩擦力传力。
别小看这差速。
物料夹在两个辊之间的时候,不是被硬生生压碎的,是被两个不同转速的辊面剪切、搓散的——就像你拿两张粗砂纸夹着一块冰糖来回搓,比拿锤子砸出来的碎渣要匀得多,连特别细的粉都很少。要是没有这个转速差,磨出来的油墨一刮开就有细小的硬点,印在画册上连网点都发虚,客户拿到货直接就能给你退回来。
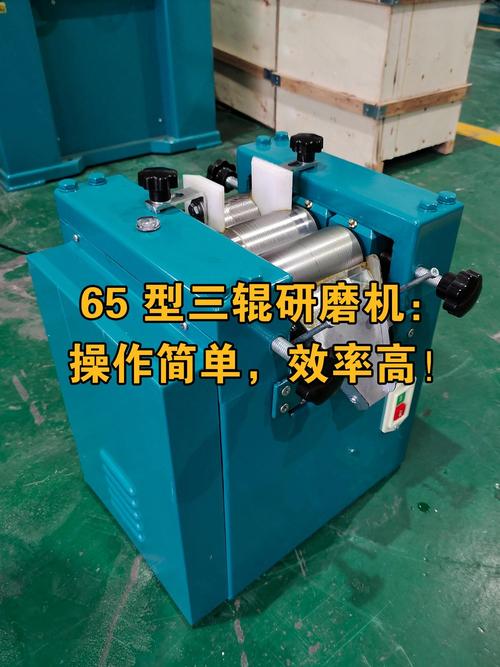
有人好奇为啥不用两个辊?两个辊的话,物料磨完直接就掉下来了,没法接料,而且只过一道剪切缝,磨出来的细度根本达不到要求。三个辊就刚好,物料先过进料辊和中间辊的第一道缝,被粗磨一遍,再过中间辊和出料辊的第二道缝,被细磨一遍,磨完的膏体贴在出料辊上,被刮刀直接刮下来接走,整个流程顺得很。
最磨人的工序,是调辊缝
刚入行的徒弟总觉得,这机器不就是按个按钮转起来就行?真要调辊缝,没个三五个月的手感,根本摸不准门道。
辊缝的间隙不是拿卡尺硬量出来的。
拧两端的调节螺丝的时候,要盯着辊面的油膜厚度,还要拿薄塞尺顺着辊缝插进去试——磨普通的工业油漆,辊缝大概调到20微米就行,要是磨高档的胶印油墨,或者医用的外用软膏,出料端的辊缝得调到5微米左右,差不多是头发丝直径的十五分之一。
上次见干了二十二年的王班长调辊缝,他手里攥着个小扳手,连烟都叼在嘴里不敢点,手稳得像钉在螺丝上,拧半圈就拿塞尺试一次,前后调了八分钟,才开机跑了五分钟,接一点磨好的油墨放在透明玻璃板上,拿刮刀刮成薄的膜,对着头顶的白炽灯照了半天,连一个反光的小亮点都没有,才点头说行了。

有人图快,把辊缝开得大一点,一天能多磨两吨料,算下来能多赚小两千。结果客户拉回去印画册,满版的小颗粒,退货的运费加重新磨的成本,直接亏掉三千多。
还有个容易忽略的细节——辊子是空心的,里面要通循环冷水。毕竟三个辊转得快,摩擦生热,要是辊面温度超过40度,油墨里的连接树脂会融化,药膏里的有效成分会分解,整批料直接就废了。夏天车间温度高的时候,得盯着进水的温度,不能让辊面摸着发烫,不然再好的料也白搭,对吧?
你天天用的东西,说不定都过它的辊
别觉得这机器离你远。
你上次买的固体水彩,挤出来在调色盘里晕开没有颗粒感,大多是它磨的;还有你胳膊磕破了涂的那种黄色的外用软膏,涂在皮肤上不硌得慌,也是过了三辊研磨机的;甚至你家汽车保险杠上的哑光油漆,要磨到足够细才能喷得匀,不出现流挂,也是它的活。
不过话说回来,现在确实有更先进的砂磨机,能把物料磨到纳米级的细度,为啥这台老机器还没被淘汰?
很简单。
砂磨机磨的是稀的浆料,粘度高了就搅不动。但三辊研磨机能磨粘度特别高的膏体——最高能到几十万厘泊,稠得像浆糊的丝网印刷油墨,砂磨机的搅拌叶伸进去都转不动,只有三辊的差速剪切能咬得动。再说它磨出来的颗粒分布特别匀,没有过磨出来的超细粉,做出来的颜料色饱和度,就是比砂磨机磨的要高一点。
上周离开油墨厂的时候,那台三辊研磨机还在哐当哐当转,王班长靠在墙边抽烟,说这台机器已经用了十二年,每年拆下来保养两次,换个接料刮刀,紧一下轴承,比前几年厂里花大价钱买的两台进口新机器还好用——新机器娇气,对进料的粘度要求高,稍微稠一点就卡辊,这台老机器皮实,啥料都能磨。
其实好多车间里的老设备,看着笨,转得慢,也没有啥花里胡哨的自动化系统,但是把一件事做到极致——比如把膏体里的硬颗粒磨到足够细,足够匀,就够吃几十年的饭。