上周跟着车间的张师傅蹲在减速器生产线边上,满鼻子机油混着切削液的味道,刚进门就听见他拍着料架骂——上周刚退的那批渗碳齿轮,0.02毫米的孔径差,装上去轴承直晃,客户那边的输送线带偏了半厘米的工件,刮坏三台光电传感器,来回折腾了三天。
别拿手册上的数字当墙上的贴纸
很多人对这套制造规则的第一印象,就是印在铜版纸手册上的干巴巴数字,仿佛是哪个专家坐在办公室里拍脑袋定的。
真不是。
就说那批齿轮的孔径公差,为啥定在±0.015毫米?翻回去找最早的条文,能查到九十年代南方某传动厂的流水线记录——那十年里换了不知道多少批外协齿轮,最后统计下来,只要孔径偏差超过0.02毫米,轴承的过盈量就不对,跑三个月就磨出旷量,皮带打滑,停一次线的损失,够买半车间的新齿轮。
说真的,好多刚从学校出来的设计岗小孩,上来就照着手册填公差,根本不管车间里的机床能不能达到。上次见个小孩在图纸上标了个±0.005的平面度要求,转头被管立磨的王师傅追着骂了三层楼——车间那台立磨干了快二十年,正常加工的稳定精度也就±0.01,你标这么严,我给你磨到猴年马月?
那些印在手册上的数字,没有一个是凭空来的。每一个公差值背后,都是车间里停过的线、赔过的钱、磨坏的刀具攒出来的。
那些看不见的规矩,才是真的难
大家能看见的尺寸公差,只是明面上的要求。真正卡着生产节奏的,是那些写在条文犄角旮旯里的细节要求。
比如焊机床床身的时候,手册里从来不会只写“焊缝高度达标就行”。它会明明白白写着,焊完的结构件必须在恒温车间静置72小时,再进时效窑去应力,不能焊完凉都没凉就拉去铣平面。之前有个外协厂为了赶交期,焊完搁了俩小时就直接上机加工,结果床身运到客户那,用了半年就变形了0.08毫米,主轴转起来跳刀,整批货全退,光运输费就赔了小十万。

你说亏不亏?就差那三天的时效,全赔进去了。
很多人说这些制造规则是抄国外的,真的扯。那些咱们自己攒了几十年的经验,比如“铝件阳极氧化之前,不能用裸手摸加工面”“铸铁件粗加工完,要在露天下吹三个月再精加工”,这些细碎的要求,外国的手册上根本不会写这么细,是咱们自己在流水线摔了无数跟头,才补进条文里的。
离你最近的规则,从来不在车间里
你平时根本不会特意去想,家里的燃气灶为啥不会漏煤气,洗衣机用十年为啥不会在卫生间里乱跳,菜刀用久了为啥不会一砍硬骨头就断刃。这些日常的安稳,全是那些车间里磨出来的规则在兜底。
之前有个做小家电的朋友说,之前换了个更便宜的供应商,转轴的公差比之前的大了0.03毫米,刚开始装机测试的时候啥问题没有,结果卖出去半年,售后堆了几千台投诉——脱水的时候震得要从台子上跳下来,最后全召回,赔了大几百万。
对吧?你平时根本不会把洗衣机的稳定性,跟那零点零几毫米的公差联系到一起。上次逛超市看见几十块钱一把的不锈钢菜刀,标的硬度是HRC56,拿在手里摸刃口都是歪的。为啥?就是没按着正经流程做淬火,淬硬了就脆,软了就卷刃,切两次冻肉就钝得切不动。
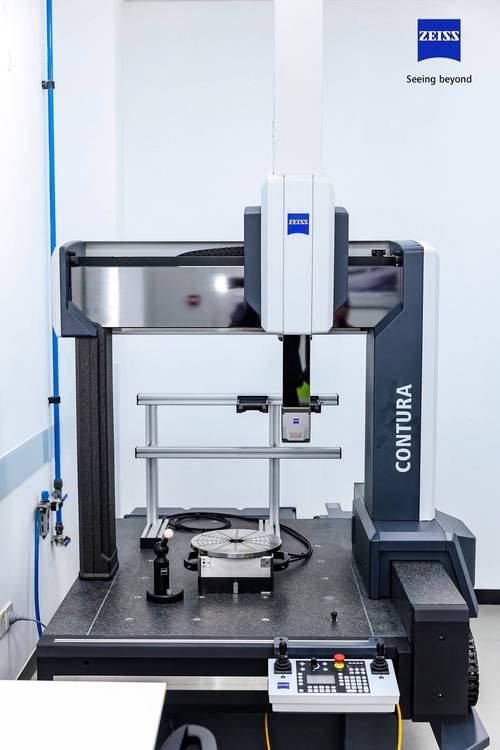
上周张师傅蹲在三坐标测量机边上,把退回来的齿轮挨个测,测到最后一个,孔径差了0.018,刚好卡在上限。他抽了根烟,指了指屏幕上的数值说,就差这0.003毫米,这批货就能过。但规矩就是规矩,差一点都不行。
很多人总觉得这些刻在手册上的规矩是束缚手脚的条条框框,其实根本不是——它是把所有人摔过的跤、吃过的亏,攒成一张能照着走的地图,让后面的人不用再摔同样的跟头。