上个月跑邢台沙河的砂石生产线,刚进车间就听见老板拍着圆锥破的壳体骂,声音大到隔着十米都能听见。
前一天拉到搅拌站的3000吨砂,对方扣了整整12个点的货款。
原因说出来简单到离谱:成品砂的针片状颗粒占比超了27%,远低于C30混凝土的入料要求。
真的,别觉得这是小事。很多干工业制砂的同行,天天盯着破碎机的产能、盯着电费成本,偏偏把最影响售价的粒型问题给漏了。
针片状颗粒是工业制砂的隐形扣分项
你去翻现在的基建用砂标准就知道,不管是商混站还是高铁、高速公路的标段,对针片状颗粒含量的限值卡得极严。通常C30以上强度等级的混凝土,要求针片状占比不超15%,高标号的甚至要压到10%以内。
我见过太多厂,原料是好原料——花岗岩、石灰岩、玄武岩,都是硬度达标的好石头,结果出的砂一筛,近三成都是薄得像瓦片的碎块。搅拌站收料的时候根本不会跟你扯什么原料好、产能高,直接按比例压价,一吨少赚5块都是少的,一天出2000吨砂,一万块的利润说没就没。
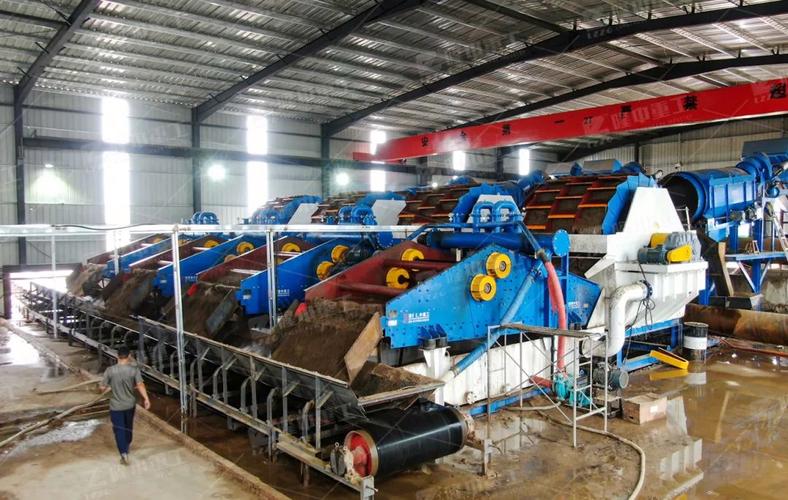
问:我买的是最贵的多缸圆锥破,难道还会出一堆针片状?
答:真不是设备贵就万事大吉。圆锥破靠层压原理破碎,本来是最容易出好粒型的设备,但你要是为了追求细砂产量,把进料口塞得满满当当,或者排料口调得太窄,破碎腔里的物料挤都挤不出去,机器只能硬把石块掰成薄片子往外排,粒型能好才怪。之前有个老板为了多出0-5mm的细砂,把排料口从12mm硬生生调到6mm,结果针片状含量直接从12%涨到28%,扣完搅拌站的罚款,比之前少赚的钱,够买三套易损件了。
别光盯着破碎机,两个环节才是粒型控制的核心
很多人有个误区,觉得成品砂的粒型全是破碎机决定的。
错。
实际跑了不下百条工业制砂生产线就知道,破碎机的影响只占六成,剩下的四成,全是大家容易忽略的两个环节。
第一个是预筛分。不少厂图省事,把挖出来的原石直接倒进粗碎车间,里面混的泥块、已经筛达标的细砂,根本不提前分离。这些细砂进了破碎腔,不仅占着破碎空间拉低产能,还会把本来已经成型的圆润颗粒给挤碎,硬生生磨成针片状。我见过最夸张的厂,原石里的细砂占比快到30%,全跟着粗料进了破碎机,光这一项,每天就白扔好几千的电费。
第二个是整形环节。现在越来越多的生产线会在圆锥破后面加一台立式冲击破做整形,但好多人把冲击破的模式开错了——硬料比如玄武岩,全程开“石打铁”模式,易损件三个月就磨完,成本兜不住;软料比如石灰岩,全程开“石打石”,粒型圆润度又上不去。通常调到“石打石为主、石打铁为辅”的混合模式,成品砂的圆润度能提30%左右,这个数是我跑了几十条线测出来的,大家可以对照自己的生产线查。

问:加这么多环节,会不会把每吨砂的成本抬得太高?
答:算过账就知道根本不亏。之前邢台那个被搅拌站扣了12个点的老板,之前没加预筛分,也没调冲击破的参数,一吨砂报价82,扣完不合格的款实际到手72.16。后来他在圆锥破前面加了一层10mm的振动筛,把已经合格的细砂先筛出来,再把冲击破的转速从2800转调到3200转,针片状含量直接降到11%,现在一吨砂能卖85,算上新增的筛网损耗、多耗的电费,每吨多赚快10块。这账怎么算都划算。
没人明说的粒型控制小细节
不过话说回来,就算把前面的环节都配齐了,日常运维的小细节没跟上,粒型还是会飘。
💡 稳速给料是粒型稳定的核心。别在破碎机的进料皮带上装那种大流量的给料机,一会把破碎腔塞得溢出来,一会空转半天没有料,破碎腔的压力忽高忽低,出的料粒型能稳定才怪。
❗ 每周必须抽一次成品砂做针片状检测,别等搅拌站打电话说你料不合格了才去查。之前有个山东的厂,连续一周出的砂粒型不达标,查了半天才发现是冲击破的抛料头磨损状态不对,磨偏了没及时换,换个抛料头才花2000多,亏的货款快两万。
还有,真的别觉得工业制砂就是把石头打碎就行。你打碎的是碎石块,能达标的才叫“工业用砂”,差一点都不行。上次去临沂的一个生产线,人家做的是鲁南高铁标段的专供砂,针片状含量稳定在8%以内,粒型比很多天然河砂还圆润,人家根本不用出去跑客户,标段的车直接排到车间门口,比市场价高10块钱都抢着要。
你说气人不?
同样的原料,同样的设备,人家就能卖高价,说白了就是把这些没人当回事的小细节抠到位了。最近好多人问我,现在天然砂限采,工业制砂的风口是不是到了。风口确实在,但你要是出的砂连基本的粒型要求都达不到,就算风口吹到你脸上,你也接不住,对吧?