很多没接触过的人总觉得,不就是把电线剪短、接上接头、缠上胶布吗?能有多难。真站在流水线边上看半小时,就知道这想法有多天真。
裁线这步,藏着最容易被忽略的坑
别觉得裁线就是把整卷的电线切到指定长度。现在用的自动裁线机,刀头间隙的调整精度,直接决定整批线的合格率。通常刀头间隙要调到线皮厚度的1.2倍,调大了铜丝剪不齐,压端子的时候会散丝;调小了刀刃直接磨到铜芯,后面穿热缩管的时候一折就断。

之前有个刚毕业的小徒弟,图省事把刀头间隙调宽了0.2毫米,一整批3000根线裁完,压端子的时候散丝率直接冲到8%。返工到凌晨两点,师傅把他的保温杯没收了三天。
说出来没人信,就这点间隙的差别,能让整批线的报废率从0.5%窜到10%以上。
压端子的力度,差一点都通不过震动测试
裁好的线,下一个工序就是压端子。很多人对这步的认知还停留在“用钳子把铜鼻子捏在线头上”,根本不知道这里的精度要求有多苛刻。压接高度是决定线束寿命的核心参数,通常每一种线径对应的压接公差是±0.02毫米。
压太松,车开起来颠个半年,端子从线头上滑出来,整车直接趴窝;压太紧,铜丝被压断三分之一,过电流的时候直接发热烧穿线皮,引发火灾都不奇怪。
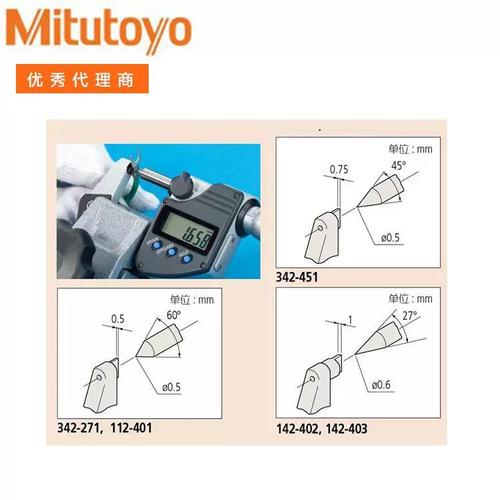
上次去主机厂的检测线,看到一捆样件被扔在报废区,就是压接的时候高度超了0.03毫米,过震动台的时候直接拉脱。检测的小姑娘头都不抬:“这有什么好可惜的,装到车上就是路上抛锚的隐患。”
现在很多老技师带徒弟,第一周不让碰机器,就拿着千分尺卡压好的端子,卡到手指磨出茧子,才允许上机操作。
裹完胶布的线束,才算真正能装车
压好所有端子的线束,还得经过最后一道包覆工序。别觉得这步就是把所有线捆在一起缠上黑胶布。现在的汽车线束,不同位置用的包覆材料完全不一样:过发动机舱的部分,要缠耐高温的玻纤胶带,耐温通常能到150摄氏度以上;过底盘的部分,要缠耐磨的PVC波纹管,防止路上溅的小石子磨破线皮;过车门穿线的位置,还要套橡胶护套,保证开关车门的时候磨个十来年都不会破。

之前碰到个做售后的师傅吐槽,说见过最离谱的山寨线束,全车用普通黑胶布缠,车主开去西藏跑了趟318,发动机舱的高温把胶布烤化了,线粘在车架子上,拆都拆不下来。
其实你平时接触的所有带线的产品,从手机充电线到家里的空调外机连线,再到电动车的整车主线,全是这么一步步做出来的。之前你总觉得充电线用半年就断,很多时候不是你用得费,就是压端子的时候偷工减料,压接高度不对,铜丝折两次就断。
现在车间里也慢慢换上了视觉检测设备,摄像头对着压好的端子,一秒钟就能识别有没有散丝、有没有铜芯露出来,比人眼快多了,也不容易漏。
上次碰到个做了二十年线束的老技师,他说这行没什么花里胡哨的技术,就是每一步都别偷懒。你摸过的每一根能稳定用十年的线,背后都是有人把0.01毫米的公差记在工作手册的第一页。