机床旁的噪音控制:车间老师傅压箱底的实招
2026-11-07 03:07:57 作者:网编
分类:文章
上周跟张师傅蹲在重型机床的切削工位旁,拿分贝计量了半小时。
切削液哗啦冲过刚铣出来的铝面,主轴转得嗡鸣,脚边堆的铝屑还带着余温。测出来87分贝。
这数字不算炸耳朵,但站半小时,太阳穴会突突跳。
好多人一提到噪音控制,第一反应就是塞耳塞、贴隔音棉、装隔音罩。
真不是。
不是把声音捂住就行
车间里的噪音从来不是单一来源。有齿轮啮合的撞击声,有轴承转动的滚动声,有切削时刀具和工件摩擦的高频尖啸,还有气流从冷却喷嘴喷出来的紊流声。
好多厂花大价钱装全封闭隔音罩,白扔钱。为啥?主轴本身的动平衡没调好,振动顺着床脚传到地面,整层楼都跟着共振。你罩得再严,楼体传的结构声你拦得住?
拦不住。
 重型数控车床切削工位噪音实测现场
噪音控制的核心,是从声源处掐断振动传递路径,而不是等声音扩散开再被动拦截。就像你家水管响,你总不能把水管裹十层棉被就完事,得去查是水管卡松了,还是水流的压力不对,对吧?
上次给隔壁厂调齿轮箱,新换的齿轮磨得镜面似的,一开就嗡鸣得刺耳。拆下来测齿形,发现螺旋角偏了0.03度。就这么点误差,啮合的时候每转一圈,硬齿面就撞一下,攒起来就是满车间的噪音。重新修形之后,开机再测,噪音直接掉了12分贝。
车间里的三道实招
干了二十多年,我们做噪音控制从来不用花里胡哨的方案。就抓三个环节。
第一是把声源的振动降下去。齿轮要修形,不是磨得越光越好,要留大约0.02毫米的齿向修形量,补偿加工和安装的微小误差,啮合的时候不会硬撞。主轴动平衡要调到G0.4等级,转起来没有偏心的甩动,从根上减少振动。
第二是把振动的路给断了。机床底下垫的不是那种几块钱的普通橡胶块,是夹了三层沥青阻尼层的复合垫。硬橡胶隔高频的振动,软的阻尼层吸低频的共振。上次换垫的时候,几个年轻师傅嫌麻烦,把旧垫翻个面就往机床底下塞,被张师傅骂了半小时。那阻尼层压了三年,早就硬得跟石板一样,吸个屁的振动。
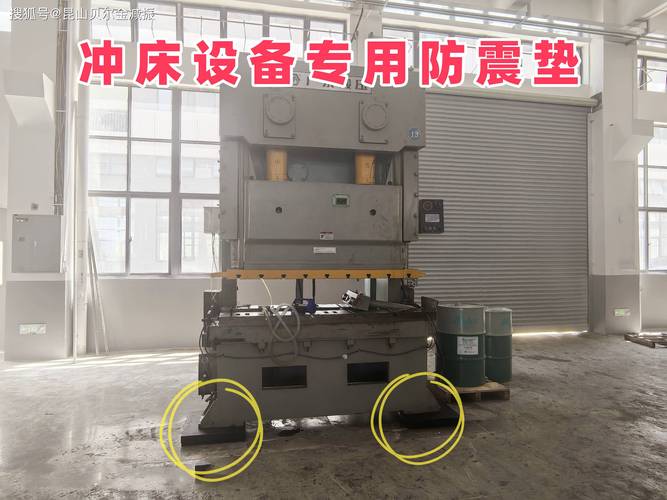 机床底部复合阻尼减振垫安装作业
第三是把跑出来的声音耗掉。机床护板里面贴的不是普通的玻璃棉,是带穿孔板的阻尼结构,穿孔率通常在25%左右。声音钻过小孔,在夹层的阻尼材料里来回碰撞,能量就耗没了,不会反射出来吵人。
你平时坐高铁听到的轨道旁隔音屏,逻辑也是一样的。不是把墙砌得越厚越好,得对着噪音的频率调穿孔率,不然低频的声音绕着墙走,隔壁小区还是能听到轰隆的轨道声。
容易踩的误区
好多人对噪音控制有个误解,觉得要把车间的噪音压得越低越好,连说话都要凑到耳边才听得见。
错。
机床的噪音如果压得太低,往往意味着切削参数不对——要么是刀具磨钝了,要么是主轴转速卡了,要么是进给量太小,生产效率掉下来,一年多花的电费和人工,比做噪音控制的成本高两倍都不止。
之前有个南方的客户,要求车间整体噪音压到70分贝以下。我们去现场看,人家把主轴额定转速降了三分之一,加工一个零件的时间比原来长了40%。
图啥啊这是。
合格的车间噪音控制,从来不是追求绝对的安静,而是把会损伤听力、引起烦躁的尖锐噪音削到合理范围。你站在车间里,能听到切削液流动的哗啦声,能听到主轴平稳转动的低嗡,没有那种扎耳朵的金属尖啸,就算达标了。人在里面待八小时,下班不会头疼,不会耳朵嗡嗡响,就够了。
现在新出的机床,会在床身里埋微型振动传感器,实时测各个位置的振动值,自动调整切削参数。说穿了,就是把原来老师傅靠手摸床脚、靠耳朵辨声音的经验,换成了更精准的电信号,省得老师傅蹲在地上摸半小时,还得沾一手的油。
昨天张师傅测完最后一组数据,把分贝计往工作服口袋一塞,拍了拍手上的铝屑,说晚上去门口烤串店,要多放辣。
风一吹,车间的厚铁门关上,刚才还在耳边绕的嗡鸣,隔了一道门,就剩个模糊的影子。
挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
机床旁的噪音控制:车间老师傅压箱底的实招
文章链接:https://www.zystgy.cn/a/64700