上周去太仓的一家紧固件厂,刚进车间就被领班拽住。
他指着传送带边半盘亮银色的小零件骂。
哪个班的货?头下的成型角差了0.2度就敢往质检台送?
我凑过去眯着眼看,那零件直径才8毫米,螺纹牙的高度比我指甲盖还薄。
攥住整个结构的“隐形关节”
别拿它跟你家工具箱里拧木柜的螺丝比。
真不一样。
家里的木螺丝松了,顶多柜门关不严,晃两下嘎吱响,找个改刀紧两圈就行。工业场景里的零件,是要扛住整台设备的重量、整列车的震动、整个风机叶片的离心力的。就拿高铁车厢的拼接缝来说,两块十几米长的铝合金型材,全靠这类紧固件锁成一个刚性整体,跑到350公里时速的时候,车外的风压、过轨道接缝的冲击、转弯时的侧向力,全压在这一个个指甲盖大的零件上。
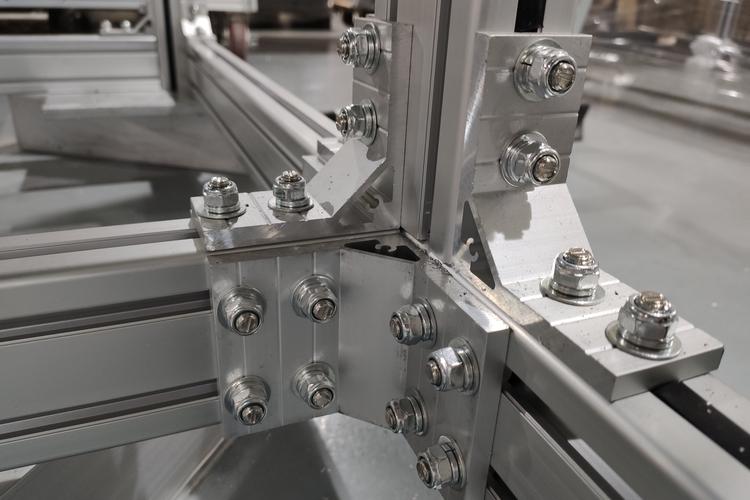
很多人之前跟我抬杠,说不就是个小螺丝,至于搞这么严?
至于。
就刚才领班骂的那批货,成型角差0.2度,装上去之后,锁死的预紧力大约差15%。跑个三万公里,螺丝松半圈,车厢连接缝就漏风,严重的话型材错位,那是要出大事的。没人敢赌这个概率。
搓螺纹的那几分钟,藏了十年的手艺
车间里的冷墩机哐当哐当响,每分钟能打120个零件。刚进车间的时候这声音震得耳朵发麻,领班塞给我两副耳塞,说别嫌吵,这声音听了三十年,比闹钟还准。进料盘上绕着的是整根的合金钢线,直径跟粗铅笔差不多,冷态下直接进模具,“啪”的一下压出零件的头部,连加热的工序都没有。
别觉得冷墩就是硬砸。
模具的间隙要卡到0.02毫米,比大多数人的头发丝还细。间隙大了,零件头部的金属流线就断了,装上去受反复震动,很容易从头部位置裂开。我刚入行的时候跟着师傅蹲在机床边看,觉得不就是个铁疙瘩压一下,哪有那么多讲究。结果师傅拿个不合格的零件往台虎钳上一夹,扭力扳手一拧,“咔”的一声,零件从头部直接断成两截。
冷墩完了才是搓螺纹。两个平行的搓板带着零件滚过去,顺着金属纤维的方向压出螺纹的牙型,不是用刀具硬切出来的。我之前见过刚毕业的技术员,非要用切螺纹的工艺做样品,说切出来的螺纹更光滑。师傅拿扭力测试仪一测,同样的直径,搓出来的螺纹能扛住3万次的震动循环,切出来的扛不到5000次就裂了——把金属纤维切断了,韧性全没了,再好的材料也白搭。
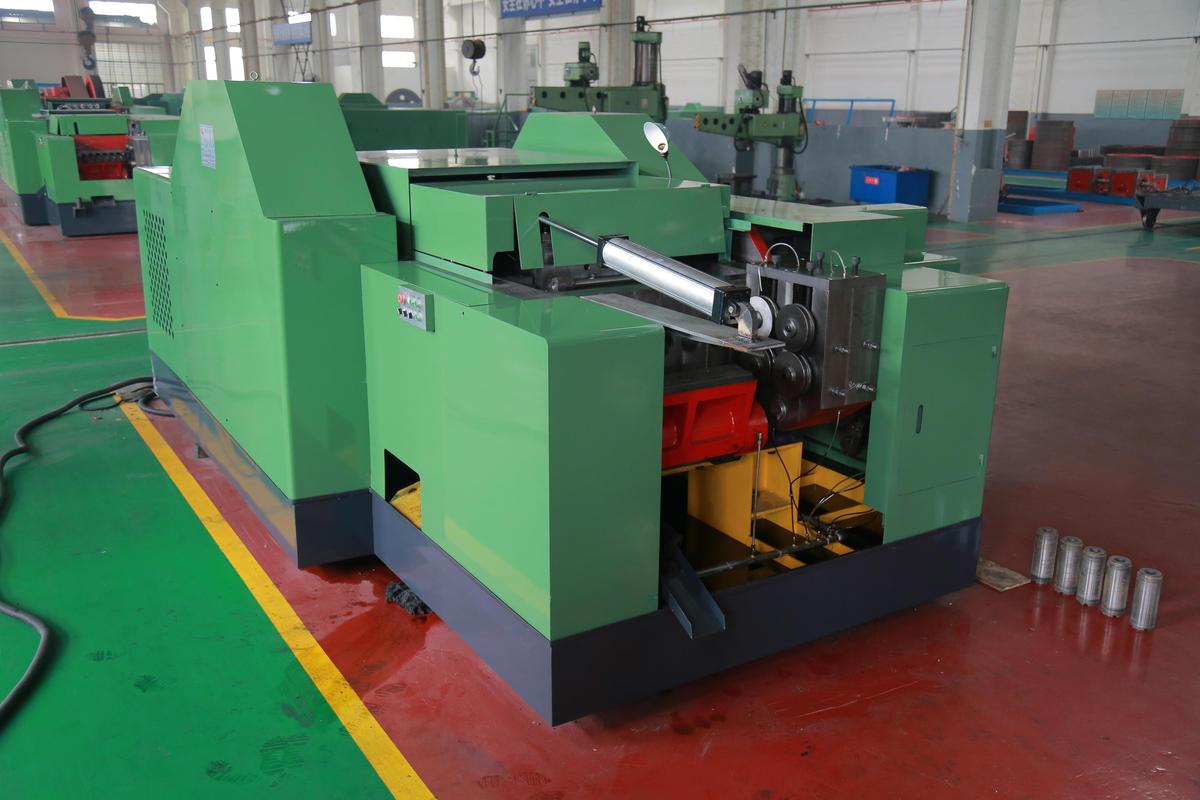
这里的公差控制,通常是按微米算的。螺纹的中径公差,要卡到3微米以内。啥概念?就是你对着零件哈一口气,温差带来的热胀冷缩,都可能让零件尺寸超差。所以整个精加工车间常年恒温23度,连通风口的风都不能直吹零件台。
那些被踩过无数次的坑
干这行久了,见过太多因为小零件出的大问题。
很多人有个误区,觉得紧固件越硬越好。硬度高,不容易磨,听着是好事?错。太硬的材料,受冲击的时候容易脆断。比如风电叶片里用的紧固件,要扛住叶片旋转时几十万次的往复震动,硬度过高的话,用个两三年就会从螺纹根部出现疲劳裂纹,到时候叶片掉下来,那损失就是按亿算的。所以现在这类零件的硬度都控制在一个很窄的区间,既要够硬扛磨损,又要够韧扛震动。
还有个大家容易忽略的细节:不是拧到规定扭矩就万事大吉。我之前见过一个汽车零部件厂,因为装配的时候螺纹孔里留了个铝屑,扭矩扳手显示的数值全是达标的,实际螺丝根本没贴紧安装面,预紧力差了快一半。等车卖出去跑了几千公里,螺丝松了,整个批次召回花了快两百万。说起来都心疼。
现在很多厂的装配工位都加了吹屑的工序,螺纹孔里的铁屑、铝渣全吹干净了才允许拧螺丝,就是怕这点不起眼的小问题。
下班的时候在厂门口买冰可乐,看见几个穿工服的师傅蹲在路边,手里攥着个刚测完的零件,对着路灯的光看螺纹的牙型。风卷着车间里淡淡的机油味吹过来,没人说什么漂亮话,就听见其中一个师傅嘟囔:“这玩意小,但是顶大用。”