刚跨进机加工车间的门,耳塞还没捂热,斜床身的铁屑就顺着导轨滑到了劳保鞋尖。亮银色,卷成半圈,摸上去还带着切45号钢的余温。说真的,刚入行的时候我以为车床就是个高级点的擀面杖,把圆料擀成想要的尺寸。直到第一次被飞出来的铁屑烫了手腕,才知道这玩意根本不跟你讲情面。
转起来的不是主轴,是吃进去的公差
很多人第一次站在车床旁边,盯着飞转的主轴看,总觉得核心是那台电机的功率有多大。错了。
张师傅掏百分表的动作比掏钥匙还顺,“啪”的一下吸在导轨上,表针怼在主轴端面上,慢悠悠转了三圈,表针的跳动幅度压在5微米以内,他才把烟掐了,说这床子今天状态不错。
你别小看这5微米。一根普通头发丝的直径大约70微米,这误差还不到头发的十分之一。

新手最容易犯的错,就是卡盘夹上工件就开转,根本不看夹持的同轴度。上次见个刚进厂的学徒,夹一根直径30毫米的铝棒,夹的偏心了快0.2毫米,开动车床手没扶稳刀架,“哐当”一声,刀尖崩了个豁口,半米外的铁屑飞出去砸在工具箱上,咚咚响。
车床的核心逻辑从来不是“把铁料切小”,是让旋转的工件和固定的车刀,保持丝级的相对位置。你摸导轨的间隙,要是能塞进去一张薄A4纸,这床子就不能干精活了。通常普通卧式车床的主轴转速从几十转到几千转不等,转速越高,对主轴的跳动要求越严——转速上到3000转的时候,哪怕10微米的偏心,都会让工件表面震出一圈圈的波纹,摸上去像搓衣板。
车刀吃进去的每一口,都在躲崩刃的坑
开机按按钮谁都会。难的是你得摸透手里的材料脾气。
切45号钢是最省心的,铁屑乖乖卷成弹簧形状,顺着溜板滑下去。换不锈钢就不一样了,材料粘,韧性大,你要是进给量开的太大,铁屑不是成卷的,是碎成硬渣子,蹦的到处都是,刀尖五分钟就磨平。张师傅说他刚当学徒的时候贪快,车一根40铬的传动轴,进给开猛了,刀尖直接崩了一块,飞出去的碎渣在他工作服袖子上烫了个硬币大的洞。

干薄壁件才是真的磨人。比如壁厚2毫米的铝套筒,你卡盘夹的太紧,工件被夹变形了,车的时候量着是正圆,松开卡盘,工件弹回去直接成了椭圆,报废率能到三成。上次车间接了个配套的薄壁铝套活,几个师傅轮着调,把卡盘的夹紧力降到原来的三分之一,软爪上垫两层铜皮,吃刀分三刀进,最后测的椭圆度才到2微米,刚好满足装配要求。
硬材料降转速,软材料提转速,进给量跟着材料韧性走。这是老师傅攒了几十年的经验,没有哪个教材能写的这么细。你要是全靠程序参数堆,遇到粘刀、震刀的情况,根本找不出问题在哪。
离你很近的车床产物
说实话,你别觉得车床是离日常很远的工业设备。
家里水龙头的陶瓷阀芯,那是车床车出来的;电动车电机的转轴,是车床精加工到丝级配合的;甚至你常用的金属钢笔,笔握的那个金属环,都是在车床上一刀一刀挑出来的。上周我去小区门口配钥匙,那台配钥匙的小机器,本质上就是个缩小版的仪表车床,跟着原钥匙的轨迹,把铜坯铣出一模一样的齿。
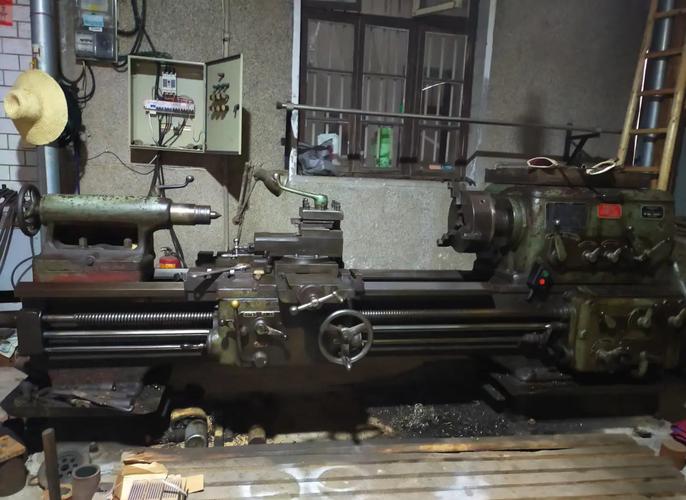
很多人觉得现在数控车床普及了,普通卧式车床就该被淘汰。不对。车间里遇到急件要改尺寸,要修个夹具的定位面,老师傅还是习惯开普通车床,手扳着进给,听着切削的声音,就知道吃刀合不合适,比在数控系统里输参数快多了。
现在车间里愿意沉下心摸普通车床的年轻人越来越少。很多人觉得按按钮开数控就够了,但是没摸过切削的手感,不知道铁屑是什么形状的时候代表粘刀,什么声音的时候代表震刀,遇到问题就只会对着参数表瞎调。
下班的时候,张师傅把崩了小豁口的车刀从刀架上拆下来,蹲在砂轮旁边磨,亮闪闪的刀尖蹭出细碎的火星。车间的切削液味道飘过来,混着铁屑的冷金属味,主轴已经停了,导轨上还留着刚才滑过去的半圈铁屑。
这玩意转了快两百年了,从最早的脚踏木车床,到现在带自动刀塔的数控床子,核心的那点逻辑从来没变——你得懂铁的脾气,懂刀的脾气,才能车出严丝合缝的零件。