这不是攒了半个月的废机油,是防锈油。
刚从淬火炉拿出来的零件,3分钟不涂就长锈
上个月夜班热处理班组赶一批风电法兰,行车吊具晃了一下,漏了两片法兰在料架上。到早班交接的时候,表面已经浮了一层黄锈,磨都磨不掉。整批货返工的时候班长把记录摔在台面上,谁都不敢说话。
很多人觉得金属生锈是慢功夫,放个十天半个月才会有痕迹。错。
刚从淬火炉拿出来的钢件,表面温度还没降到室温,金属晶格的活性最高,车间里哪怕只有60%的空气湿度,露在外面3分钟,表面就会形成一层肉眼看不见的水膜,顺着晶界往金属内部钻。防锈油的核心根本不是“油”本身,是油里掺的那点成膜剂和缓蚀成分——成膜剂会在金属表面拉一层连续的薄膜,把水和空气挡在外面,缓蚀成分会主动和金属表面的铁分子结合,哪怕膜层有个小破洞,也不会让锈迹顺着缝隙往里面扩。
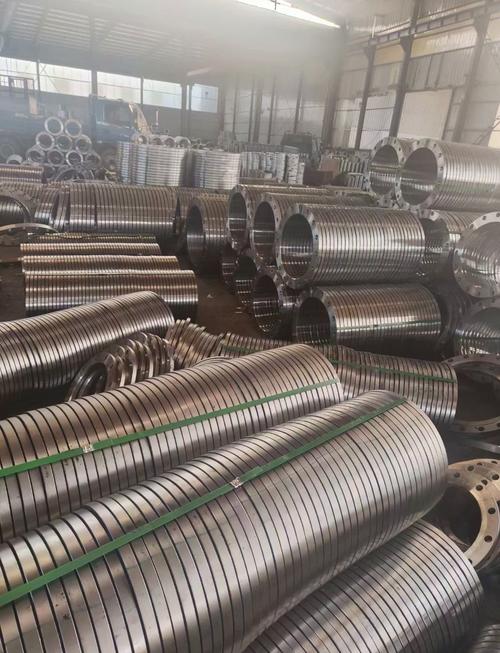
别觉得这层膜不值钱。之前有个做出口紧固件的厂子,夏天梅雨季的时候省了一道浸防锈油的工序,觉得反正当天就要装车,结果货车在高速上堵了12个小时,到港口开箱的时候,所有螺栓表面全是密密麻麻的锈点,整批货直接退运,损失的钱够给车间换三台新的浸油槽!
调配方的老师傅,最烦夏天的梅雨季
很多外行觉得防锈油就是把机油兑点石蜡,搅和匀了就行。哪有那么简单。
调配方的老师傅最烦南方的梅雨季,空气湿度通常能到80%以上,要是缓蚀剂选的不对,涂在零件表面的油膜看着亮堂堂的,不出半个月,膜底下就会冒锈点——那种锈不是浮在表面的,是钻在油膜和金属之间的,擦都擦不出来,哪怕你用砂纸磨掉表层的油,锈迹已经嵌进了金属的晶格里,后续做任何表面处理都盖不住。
配油的工序也没那么随性。温度要卡到55到60度,高了会让缓蚀剂分解失效,低了蜡质融不开,涂在零件上就是一块一块的花斑,跟没涂匀似的。搅拌的转速也有讲究,快了会把空气卷进油里,形成细密的小气泡,涂在零件上干了之后就是密密麻麻的小针孔,挡不住潮气。

之前有个合作的小厂,为了省成本,换了便宜的石油磺酸钡原料,结果发往东南亚的一集装箱轴承,到港开箱的时候,一半的套圈上全是锈斑,赔的钱够买三吨好原料。
你家里的抽屉滑轨,说不定也沾过这层油

别觉得这东西只在重工业车间里用。
你家里买的新的不锈钢餐具,拆包装的时候表面那层滑溜溜的东西,就是薄型的防锈油,只不过人家做了脱味处理,不会像车间里的那么刺鼻。还有那种新的门锁锁芯,刚装的时候钥匙插进去有点涩,那层油膜就是防锈的,别瞎用洗洁精全洗了——洗干净了不出两年锁芯就卡得转不动。
说实话,之前见过业主装修,让保洁把所有新五金件表面的油全擦得锃亮,说看着干净。结果不到一年,合页全锈得流黄水,擦都擦不掉。
很多人有个误区,觉得防锈油越厚越好,涂得越厚防锈时间越长。不对。那种要后续做电镀、喷涂的零件,涂太厚的防锈油,后续工序除油的时候要多花三倍的工时,有时候油层渗到零件的微小缝隙里,电镀完了表面会起小泡,整批件直接报废。合适的防锈油膜厚度,通常在5微米到20微米之间,比头发丝的直径还薄一半,这个数值在行业标准里能查到。
之前那个嫌油脏的小徒弟,现在已经能凭着油膜的黏度,判断是薄层的置换型防锈油,还是厚层的封存型油。上次他帮着检验一批出口的齿轮,摸了下表面的油,说这油不对,梅雨季运过去肯定长锈,后来查了进货记录,果然是供应商偷换了配方,省了近三分之一的缓蚀剂量。
哪有什么凭空不生锈的金属啊。
都是这层不起眼的油,在替零件扛着潮汽、扛着盐雾、扛着路上不知道要晃多少天的颠簸。