上周去通州的精密铸造车间找老周取上次订的泵体样品,刚跨进清洗工位的门,半凉不热的水点子直接甩到我牛仔裤腿上。老周攥着喷枪冲我喊,站黄线外面,别凑过来——那水压能把你工装裤扯出个洞。
被水冲掉的不是浮灰,是粘了十小时的硬砂壳
刚从落砂线下来的铸铁泵体,表面裹着的砂壳硬得像干透的水泥砂浆块。以前老师傅拿錾子一点点敲,敲半小时都蹭不干净型腔边角的残砂,稍不留神还能把后续要加工的基准面崩出个小坑,一个小坑就能让整个零件的精度打折扣。
换高压清洗之后完全不一样。水从喷嘴打出来的动静,根本不是家里洗车那种哗哗的软声,是尖脆的”嘶嘶”声,像拿细砂纸在钢化玻璃上快速划的动静。我凑在安全线后面看,水束打在铸件表面,硬砂壳顺着水流成块往下掉,连嵌在螺纹孔缝隙里的细砂粒都能整个崩出来,冲完的铸件露着哑光的铸铁本色,摸上去没有一点扎手的砂粒。砂壳掉在接水盘里,哐当响,不是浮灰那种轻飘飘的动静。
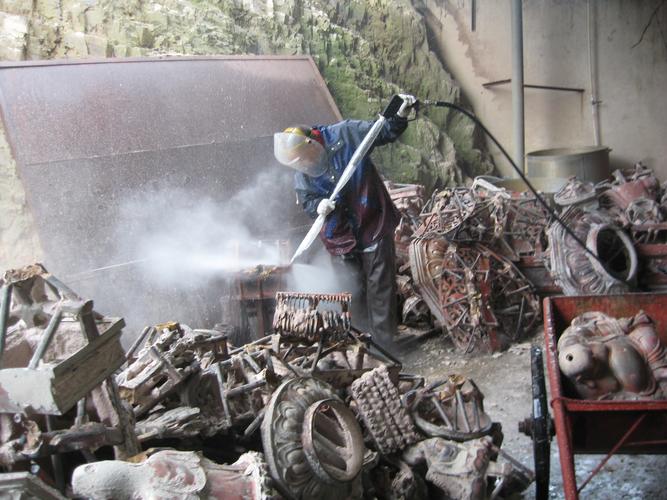
老周说,清铸件用的压力通常是家用洗车机的几十倍,水束打在硬砂上的冲击力,刚好能把砂壳和铸件基体的结合面冲开,又不会伤到底下的金属组织。要是压力调得太高,反而会把铸件表面打出小凹坑,后续机加工都补不回来。
喷枪头那点小讲究,差一毫米都洗不干净
老周平时擦喷枪头都拿细铜丝,从来不让车间的小徒弟拿钢丝球蹭。为啥?喷嘴的孔径通常是0.1到0.5毫米,要是被水里的小杂质磨出个毛边,打出来的水束就散成一片雾,本来能冲掉的硬砂,就剩一层薄皮粘在表面,后续机加工的时候,刀具啃上去,轻则崩刀,重则整个零件直接报废。
上次有个新来的学徒图省事,嫌循环水过滤桶换得麻烦,直接把没经过沉淀的水池水接进了高压泵,结果喷嘴堵了三分之一,洗出来的一批壳体,检验员拿着手电筒挨个照,每个型腔的角落都剩一圈浅褐色的砂印,整批返洗,耽误了三天交货期,老周扣了他半个月绩效。我当时在旁边看着都觉得心疼,毕竟那学徒刚上班三个月,本来就没多少工资。
碳化钨喷嘴的孔径精度直接决定了清洗效果,哪怕孔径磨大了0.1毫米,同样的泵压下,水束的冲击力能掉近三分之一,根本啃不动硬砂壳。还有泵头里的柱塞密封圈,通常连续运行两百个小时就得拆下来检查,要是密封圈磨出个细缝,压力顺着缝隙漏走,看着机器在转,其实洗出来的活根本达不到要求。

这真不是”强力版洗车机”,差得远
好多人第一次见高压清洗工位,第一反应是”这不就是放大版的洗车机?”
真不是。家用洗车机的压力通常也就10兆帕顶天,对着车漆喷都能把亮面冲花,更别说啃动几毫米厚的铸件砂壳了。现在工业用的高压清洗设备,用来清铸件,化工装置里的换热器管程结垢、市政道路上的旧标线清除、甚至飞机机翼表面的旧漆层去除,都靠这套工艺。核心逻辑特别简单:把水的压力攒到足够高,形成一束集中的水刀,精准打到要清理的位置,不伤到底下的基体材料。
老周刚干这行的时候,有次换喷嘴没关紧阀门,偏流的水束擦着他小臂过去,当时没觉得疼,半小时后红了一道印,过了三天才消。那还是没对准的偏流。要是正对着皮肤打,真的能直接切进去,根本不是开玩笑。
现在车间里搞水循环系统,本来是省水的好事,但好多厂为了省滤芯钱,滤布好久不换,水里混着的细砂粒打在喷嘴上,磨得特别快。以前一个碳化钨喷嘴能用三个月,现在滤得不好,半个月就把孔径磨得变粗,压力掉得飞快,算下来省的那点水费,还不够换喷嘴的钱。还有噪音,高压水打在金属表面的动静,戴两层隔音耳塞都能听见嗡嗡的共振声,现在工位旁边都装了隔音挡板,不然待一天,下班耳朵都得嗡半小时才能缓过来。
上次我取完样品,老周特意把喷枪的压力调到最低,给我冲了冲工装裤腿上沾的泥点子。软乎乎的水束打在布面上,完全没了刚才冲铸件的凶劲。
你看,啥技术用对了地方,就是个顺手的工具,没那么多玄乎的。