上周去东莞长安的一家五金冲压厂做现场调试,老板拉着我吐槽,说刚花十几万买的测量设备,测出来的冲针尺寸跟三次元差了0.02mm,整批货差点被客户退回来。我蹲在设备旁边看了10分钟,问题找到了。
他把工业投影仪的投影屏亮度拧到了最暗,还把工件放在了玻璃台的边缘位置。就这两个小操作,直接让测量值飘了0.02mm。
说真的,现在好多人对工业投影仪的认知,还停留在“老掉牙的光学设备”层面,要么拿它跟全自动影像仪混为一谈,要么用的时候全凭感觉,连最基本的校准要求都没摸透。
别把工业投影仪和全自动影像仪搞混,本质上是两类东西
很多销售一上来就说,现在都有带AI采边的影像仪了,谁还用投影式的老设备?这话听听就好,真在车间待过的人都知道,这俩设备的工作逻辑从根上就不一样。
工业投影仪的核心是“光学投影放大”:工件放在透光的玻璃工作台上,经过不同倍率的物镜把轮廓放大10-100倍,直接投射到前方的磨砂玻璃屏上,检测员是直接对着屏幕上的实像手动对线,整个过程没有相机采图、没有算法计算,你眼睛看到的轮廓是什么样,测出来的结果就是什么样。
而全自动影像仪,本质是靠高分辨率相机把工件的图像拍下来,传到电脑里靠软件算法识别轮廓、计算尺寸,核心是软件和算法,不是直接的光学投影。

说到这肯定有人要问实际使用的问题,我碰到过太多类似的咨询:
问:我之前一直用影像仪换个高倍镜头,是不是就能替代工业投影仪的功能?
答:短期凑合用没问题,但长期做批量检测,效率差至少3倍。你想啊,影像仪要先拍图、软件采边、算尺寸,一套流程下来10秒测一个点;工业投影仪直接把工件往玻璃台上一放,眼睛对着屏幕找基准线,手拧旋钮对轮廓,3秒就能出结果,而且没有软件算法误判的问题——毕竟你亲眼看到的线,比电脑算出来的靠谱多了。
别不信。上次在一个做微型钻头的厂里,他们之前用影像仪测钻头的横刃长度,经常因为钻头表面的反光,让软件把边缘的毛刺识别成轮廓,测出来的数跟实际值差了0.03mm,换了工业投影仪开半透的反射光,直接把钻头的轮廓投到屏幕上,拿个标准的横刃样板往屏幕上一靠,对不对一眼就看出来,根本不需要反复调整算法参数。
为什么你家工业投影仪测出来的数,总跟别人的对不上
做测量的人都懂,设备本身的精度是基础,但实际测出来的数准不准,80%的问题都出在使用的细节上。
第一个最容易忽略的点,是物镜的放大倍率校准。好多人买了设备之后就再也没校准过,用了两三年,物镜的镜片因为进了切削液的雾气,实际放大倍率跟标称的差了2%,测出来的数能准才怪。
第二个是玻璃工作台的水平度。很多人换了工作台的玻璃之后,直接把旧玻璃拆下来新的装上,根本不打水平,工件放上去是斜的,投影出来的轮廓就会有拉伸变形,测出来的尺寸自然有偏差。
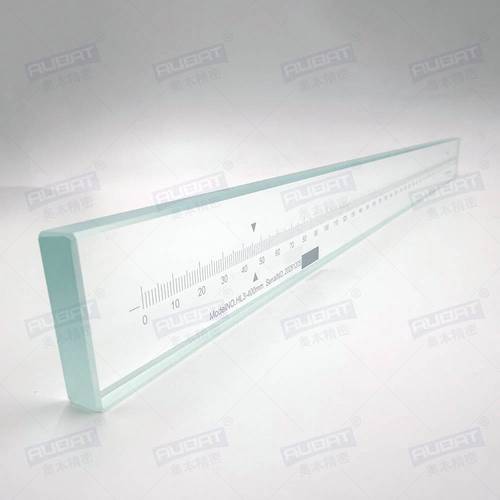
第三个说出来你可能都不信——磨砂投影屏的清洁度。屏幕上沾了切削液的印子、指纹,你对线的时候看着线是对的,其实屏幕上的污渍把轮廓线给挡了半毫米,测出来的数能不差吗?我之前碰到过一个师傅,为了对线方便,自己在投影屏上贴了好多自制的坐标纸,用了五六年都没换,后来测出来的尺寸差了0.08mm,找了半天原因,才发现那张贴了五六年的纸因为车间温度变化,收缩变形了,他自己还没发现。
真的。很多人栽在这种不起眼的小事上。
这里又有人问了,都是实际操作里常碰到的问题:
问:我每次换不同倍率的物镜,是不是都要重新校准一次?
答:对,而且每次校准必须用和测量倍率匹配的标准玻璃线纹尺,别拿个工件随便对两下就完事。通常我们要求每换一次物镜,就用标准块对一次10倍、20倍、50倍的放大精度,偏差超过0.005mm就得重新调整物镜的焦距,别嫌麻烦——你校准花的2分钟,比你整批货测错了返工的2天,划算太多。
对了,还有个小细节,好多人不知道:工业投影仪的透射光源,别为了省电费换那种低亮度的LED灯,看着亮,实际轮廓边缘发虚,对线的时候总觉得线是飘的,换个匹配功率的卤素光源,轮廓边缘的锐度能提好几个档次。
💡 给个实操的小提醒:每次开机之后,别着急放工件测,先开10分钟等光源的亮度稳定了再校准,不然光源刚开的时候亮度飘,投影出来的轮廓边缘发虚,对线的误差能到0.01mm以上。
哪些场景下,工业投影仪的性价比比三次元还高

好多人觉得,做精密测量就得买三次元,精度高、功能全。但说实在的,对于绝大多数中小五金厂、冲压厂的日常检测需求,花大几十万买三次元,很多功能根本用不上,反而不如花十几万买台高精度的工业投影仪实在。
比如批量测不锈钢弹片的外形轮廓,公差要求±0.03mm。用三次元测的话,一个点要靠测针触碰,测完一个件要2分钟;用工业投影仪的话,把工件放在玻璃台上,投影出来的轮廓跟屏上提前刻好的标准轮廓线一对比,超没超差一眼就看出来,20秒测一个,效率差了6倍。
再比如检测立铣刀的螺旋角、钻头的顶角、螺纹的牙型角,这种需要对着轮廓找角度的场景,工业投影仪配个可旋转的角度分度盘,直接在屏幕上把角度线转到位,读个数就完事,根本不需要花几个小时给三次元编测量程序。
❗ 别被销售的话术忽悠了,什么“设备越先进越好”。你要是天天测的都是小尺寸的轮廓类工件,买个带自动采图的影像仪都不如买个手动的工业投影仪实在——没有那么多花里胡哨的功能要维护,坏了找个师傅半天就能修好,不会因为软件系统崩了、电脑中病毒,就耽误整个车间的检测进度。
上次那个东莞的老板,后来我给他把投影屏亮度调到合适的位置,把玻璃台的水平度重新打正,测了个冲针的直径,数直接跟三次元对上了。他当场就说,之前花十几万买的那个全自动影像仪,好多时候测反光的冲压件不准,还不如这台用了快10年的老工业投影仪靠谱。
其实哪有什么“淘汰的老设备”,只不过是好多人没摸透它的脾气,用不对方法,就随便给它扣个落后的帽子而已。