上周三在车间调试卧加,张工塞给我半瓶冰红茶,说新出的一套叶轮模型导出去,后处理撞刀三次,问我是不是没存对格式。
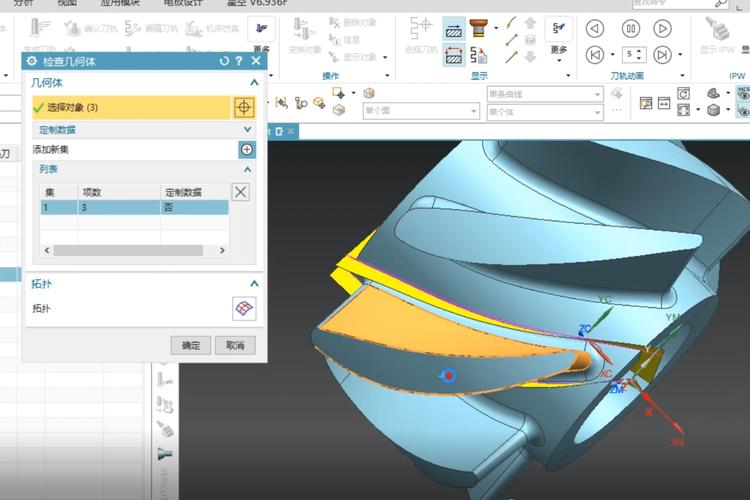
我凑过去看了眼他电脑上的模型树,果不其然,他直接把UG/NX里建的模型转成了STEP档,导到加工中心的时候,型面的小碎面整整漏了十七个。刀路走到那位置,直接抬刀扎下去,不撞才怪。
说实话,这种事我见得太多了。刚毕业的小孩进车间,抱着软件教程啃半个月,能画个带圆角的支架模型就觉得自己会用了,根本摸不透这东西在车间里到底是干嘛的。
从机床刀路上长出来的软件
很多人对这软件的印象,还停留在画三维图、做装配爆炸图给客户看的阶段。真不是。最早这东西的内核,就是为了给多轴机床算刀路做出来的。
以前做航空发动机的叶片,老师傅靠游标卡尺贴着眼看,手工算每一刀的进给位置,一个型面要磨小半个月,铣出来的余量留个两三毫米,全靠钳工一点点刮。现在用它的多轴加工模块,提前把机床的装夹变形、刀具的让刀量输进去,算出来的刀路能贴着型面走,留的余量刚好0.05mm,钳工拿油石抛两下就符合尺寸要求。
我到现在都觉得,Parasolid内核的稳定性,是它能在车间里扎根的根本。别的软件导来导去,模型的面容易破,它从建模到编刀路再到输后处理,全程在同一个内核里跑,不会出现导出去就变形状的离谱问题。
车间里踩过的那些实打实的坑
说个我自己栽过的跟头。去年夏天接了个新能源汽车的电机壳订单,徒弟图省事,把UG里建的模型导成STEP格式发给外协厂,人家开粗完回来,我们拿三坐标一测,止口位置的同轴度差了0.2mm。
那批零件总共二十个,全废了。来回返工加材料成本,算下来亏了八千多块钱。从那之后我定了个死规矩:但凡要发出去的加工模型,必须存成UG原生的.x_t格式,后缀名不对,谁来都不好使。
还有人吐槽这软件贵,普通小厂用不起。我就想问,你算过撞一次刀的成本不?一把进口的钨钢铣刀两千多,编出来的刀路没设安全高度,扎到工件上,刀断了,工件废了,光停机修机床的时间,一下午就没了。撞三次的钱,够交小半年的软件授权费了。对吧?
别神化它。软件再好用,你连机床的主轴跳动量都摸不准,连材料的切削参数都记不住,导出来的程序照样撞刀。我见过不少老师傅,不会用什么高级的渲染功能,就靠最基础的建模和编刀路功能,一个月能比别人多接三分之一的活。

它离普通人的生活比你想的近
总有人觉得工业软件是离普通人很远的东西,其实根本不是。
你开的家用车,底盘上的冲压模具,很多是用它拆的电极,火花机打出来的型面,摸上去没有毛刺,冲压出来的钣金件不会有折痕。你手里拿的智能手机,金属中框的五轴铣削程序,大多是用它编的,铣出来的边缘光滑不划手。甚至你家楼下奶茶店那台全自动封口机的凸轮轮廓,都是用它的表达式功能算出来的,转起来没有异响,封出来的奶茶杯不会漏。
上次去吃火锅,那台切毛肚的机器滚刀,我拆下来摸了下型面,光滑度够,切毛肚不会卡纤维。问了下供应商,说当初做刀模的时候,就是用UG扫的轮廓,磨出来的刀比以前手工做的好用三倍。
不过话说回来,现在的新版本倒是越来越贴心。以前要花半小时设的后处理参数,现在拖个预设模板就完事,省下来的时间,能多抽两根烟,多盯着机床走两刀。
昨天整理电脑文件夹,翻出来2016年第一次用UG编的那个简单铣平面程序,刀路歪歪扭扭的,进给率都设成了每分钟2000转,现在想起来还笑。
软件嘛,就是个干活的工具。用熟了,它就懂你要啥。