车间里的CAD/CAM:不是画图纸,是给机床递"作业指导书"
2026-10-31 09:33:44 作者:网编
分类:文章
刚推开车间的门,主轴的嗡嗡声裹着冷却液的机油味扑过来。靠铣床最外侧的工位上,设计部的小周把笔记本电脑搁在操作台上,屏幕上转着个银灰色的三维涡轮模型——搁二十年前,这东西得三个师傅对着A0图纸描三天,现在他敲了两下键盘,模型直接传到了机床的系统里。
你以为的CAD,不是设计师对着鼠标瞎画
以前车间里的设计岗,图板占了半间屋。丁字尺、三角板、绘图铅笔削得尖尖的,一个公差标错0.02,铣出来的铝料直接废半块。废过料。心疼。
现在的CAD,不是对着空白画布瞎画线条。设计师要把零件的每一个倒角、每一道螺纹、配合面的预留余量,甚至材料的切削性能都嵌在三维模型里。说真的,我第一次见设计师把模型拖进CAM模块,自动生成走刀路径的时候,鸡皮疙瘩都起来了——以前要师傅拿着算尺算一下午的走刀长度,几秒钟就出结果了。
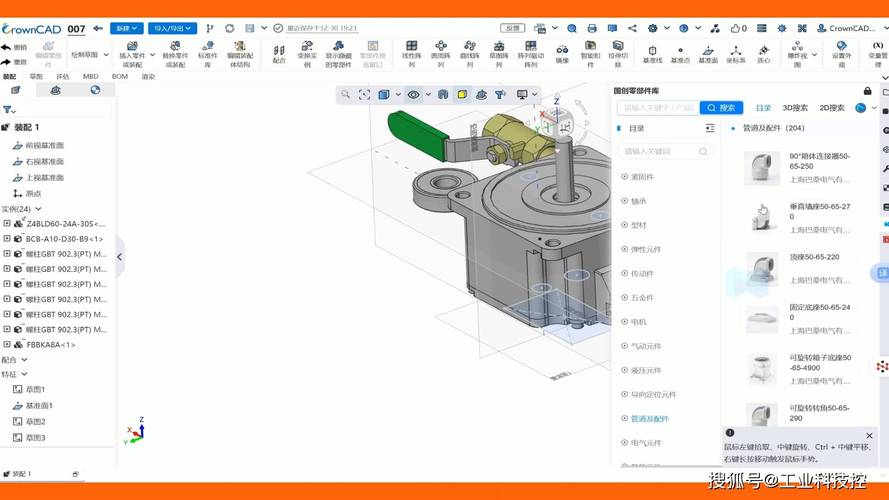 机械车间CAD三维零件建模操作界面
别觉得这是坐在办公室里玩鼠标的轻松活。上次有个设计师画的航空接头,模型里的壁厚是2毫米,没考虑加工的时候刀具的振动余量,铣出来的件薄得一掰就晃,整批退回来重改,前后耗了三天。
CAM的核心,是跟机床”说人话”
很多人对CAM的误解,就是把模型导进去,点一下生成刀路,机床就能自动干活。哪有这么容易。
机床是死的。它看不懂你模型上画的”这个位置要光滑”的备注,只认系统里的坐标、转速、进给率这些数字。你给的刀路要是没做夹具干涉检查,主轴转起来直接撞在虎钳上——撞过。真撞过。那天车间里主轴的嗡嗡声刚起来,就听见哐的一声闷响,整个操作台都震了一下,几万块的合金刀杆直接崩成两截,溅得满地都是铝屑。
生成刀路只是第一步。你得根据手里的材料调参数:硬铝软,进给率可以拉高点;45钢硬,进给率快了刀尖直接烧得发黑,铁屑粘在刀上,铣出来的面全是拉痕。刀路仿真要反复看,从主轴下刀的位置到退刀的路径,有没有碰到夹具,有没有让刀的风险,甚至冷却液的喷口能不能刚好对着切削点,都得算清楚。通常工厂里第一次跑新刀路,都要找块废料垫在下面试,走空程的时候眼睛都不敢眨。
 数控铣床加工过程中生成的刀路仿真图
哦对,还有个细节没人提:车间里的温度差个两三度,铝件的热胀冷缩量就能卡到公差的边。CAM系统不会自动感知你车间今天开没开空调,这部分的补偿量,得靠常年在车间待着的师傅,手动在参数里加个0.01的修正值。
别把CAD/CAM当万能魔法
前两年总有人吹,有了这套系统,以后车间就不需要老师傅了,全是自动化的机床转就行。纯扯淡。
上次见个刚毕业的小孩,模型里画的内圆角是R3,他选的立铣刀是R1.5的,CAM自动生成的刀路根本碰不到那个圆角的最深处,铣出来的件那个位置是个尖棱,往配合孔里塞的时候卡得死死的,拆下来的时候脸都白了。
还有人觉得只要软件版本够新,加工精度就够高。错。软件里的参数模板是通用的,但是你手里的材料可能是回炉重炼的杂铝,机床用了十年主轴有间隙,甚至虎钳夹得歪了半毫米,这些变量系统都算不进去。那些吹CAD/CAM能完全替代人工的,多半是没在铣床边站满过8小时,没闻过烧得发糊的切削液味道。
不过话说回来,这东西确实给普通人的生活省了不少钱。你手里无线耳机的磨砂外壳,汽车发动机里带复杂曲面的密封垫片,甚至家里厨房那个没有棱角的不锈钢水槽——要是搁以前靠手工铣,每个件的成本得翻好几倍,普通人根本用不起。
上次在车间碰到干了三十年的老李,他现在没事就凑在设计部的电脑旁边,摸鼠标学怎么转三维模型。他说以前要对着二维图纸猜半天的内部结构,现在转一下模型就看明白了,比当年蹲在铣床边拆三个废件琢磨强多了。
风从车间的大门吹进来,吹得操作台上的工艺单一角翘起来。屏幕上的刀路还在慢慢转,主轴的嗡嗡声又响了起来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里的CAD/CAM:不是画图纸,是给机床递"作业指导书"
文章链接:https://www.zystgy.cn/a/62969