上周在苏州郊区的代工厂阳极氧化车间蹲了三天,出来的时候白大褂袖口沾了一圈浅金色的印子——那是封孔槽里的镍盐蹭的。
别嫌脏。
这玩意儿值老钱了。
很多人拿到手里的磨砂黑笔记本中框、钛合金手表带、甚至自行车的铝合金牙盘,表面那层细腻不沾指纹的质感,全是靠这道工序给撑起来的。你以为是喷漆?是电镀?都不是。
你以为的”表面涂层”,其实是铝自己长出来的皮
阳极氧化不是把什么东西”涂”在铝件表面,是通电让铝自己”长”出一层氧化膜。说穿了原理不复杂:把抛光除油完的铝件挂在电解槽的正极(也就是阳极),泡在10%-20%浓度的稀硫酸槽液里,通个10V左右的直流电。水在负极分解出氢气泡咕噜咕噜往上冒,正极这边的铝原子失了电子,和水里跑过来的氧离子结合,直接在铝基体表面生成一层多孔的、蜂窝状的氧化铝膜。
你可以把这层刚长出来的膜想象成一块刚烤好的华夫饼,表面满是直径几十纳米的细孔,敞着口啥颜色的糖浆都能渗进去。泡完氧化槽的工件直接拎进染料槽,颜料顺着细孔钻进去,最后再扔到高温的封孔槽里,把这些细孔全部堵死——颜色就永远锁在氧化膜的缝隙里,不会掉。

别听商家吹什么”航空级特种氧化涂层”,本质上这层膜和你家不锈钢锅用久了表面那层发乌的氧化膜是远亲,只不过人家是精准控制参数长出来的,不是日常用久了蹭出来的。
产线老师傅最头疼的三个”翻车现场”
看着原理简单,真到批量生产的时候,能踩的坑多到数不过来。
第一个最常见的坑,就是膜厚不均。同一件工件,挂的位置离电极近,电流密度大,膜就长得厚;离得远、或者被其他工件挡住了,膜就薄。薄的地方一蹭就露白,客户拿到手用俩月,中框边缘磨得一道一道白印,整批货都得退。上次就碰到一批笔记本中框,因为挂具歪了半厘米,靠近槽壁的那排工件膜厚比要求薄了3微米,整批2000件全部返工,光返工费就够车间所有人吃半个月食堂的糖醋排骨。
第二个坑是封孔不良。细孔没堵严的话,藏在孔里的染料碰到手上的汗、洗洁精,会慢慢往外渗。就是你买的磨砂黑手机壳,用半年边缘发花、摸起来黏糊糊的感觉——没别的问题,就是封孔的时候温度没够,或者封孔剂浓度低了。
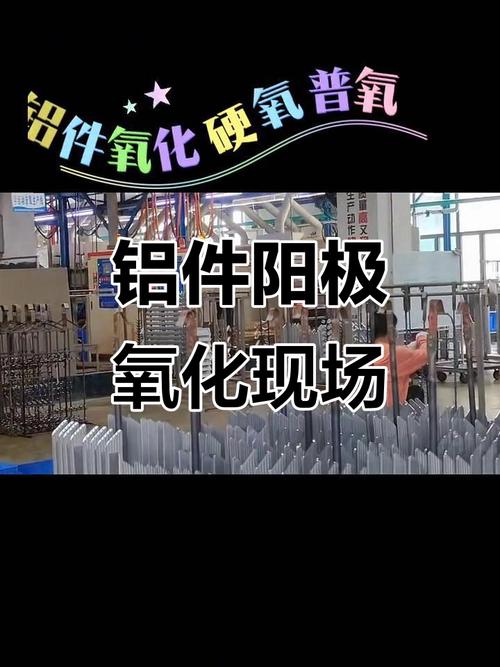
第三个坑更闹心,就是杂色发花。槽液里掉了点铜屑、前处理的时候碱洗没冲干净,氧化出来的表面就一块深一块浅,像长了癣似的。
没救。
磨掉重来吧。
传了好几年的误区,真的别再信了
好多人觉得氧化膜越厚越好。错。膜太厚了会变脆,你拿中框往地上一摔,膜直接裂成碎块掉渣,反而不如8-12微米厚的膜韧性好,耐刮还不容易裂。消费电子类的工件,这个厚度刚好够用,硬要长到30微米,那脆得像烤焦的锅巴,一磕就碎。
还有人觉得所有金属都能做阳极氧化。错。这工艺对铝、铝合金、钛合金好使,你把不锈钢件扔进去泡俩小时,啥变化没有——不锈钢自己表面那层氧化膜太致密了,电流根本穿不进去,长不出额外的膜。别再追着车间师傅问能不能给你的不锈钢保温杯做个黑色阳极氧化了,师傅能当场把你赶出去。
现在厂里也在慢慢换新工艺,比如无镍封孔,就是把以前封孔用的镍盐换成环保的高分子材料,废水好处理,就是成本高一点。还有硬质阳极氧化,长出来的膜硬得能当耐磨层用,无人机的机臂、工业设备的滑块,用这种膜,摔在石头上都磨不花。
说实话,做了快十年机加工,最佩服阳极氧化这门工艺——没有什么玄乎的黑科技,就是靠一槽槽的酸液、精准的电流、老师傅摸了十几年的温度手感,把一块软乎乎的铝锭,变成你手里拿着不沾指纹、颜色匀净的零件。
下次你拿到手里的磨砂铝合金件,别光盯着颜色匀不匀,摸一摸表面的细腻度。那层几微米厚的氧化膜,藏着车间多少个熬到凌晨的调机夜。