刚跨进车间的钳工区,就被台面上转得嗡嗡响的小玩意晃了眼。刚招的实习生伸手就要去摸,手腕“啪”一声被师傅的扳手敲了下。“别碰,那是刚做完动平衡的风速仪,手上的汗沾上去,叶轮歪半毫米,这台就废了。”
三瓣塑料叶轮,差0.1克就过不了关
别看着就是个比硬币大不了多少的小叶轮,三瓣弧面,看着没什么技术含量。其实料是定制的ABS加5%玻纤,注塑的时候模温要稳在60度,高两度低两度,出来的料收缩率就不一样。刚从注塑机里掉出来的叶轮,得先搁在恒温烘箱里去8小时的应力——不然装到设备上,放个仨月,边缘慢慢翘出个细缝,风一吹就发飘,测出来的数能差出去两成。
动平衡精度要达到G2.5级,啥概念?就是叶轮转的时候,偏心产生的振动量,比头发丝的直径还小。做平衡的时候,师傅蹲在专用的平衡机旁边,拿个小小的铣刀,一点点修叶轮边缘的余料,手稳的人得磨上二十多分钟,磨多了重量不够,直接扔废料盒。上次有个刚毕业的小孩,拿镊子夹叶轮的时候手滑,掉在水泥地上,直接裂成三瓣,哭丧着脸找师傅赔,最后从他当月的实习补贴里扣了八块钱——那瓣叶轮的成本也就五毛,师傅就是想让他记住,这小玩意娇贵得很。

有人说那换金属叶轮不就结实了?金属的重啊,低风速的时候根本转不起来——比如管道里每秒0.3米的微风,塑料叶轮轻,一点风就能带动,金属的得等风大到0.8米才开始转,那低风速段的测量直接就空了。
焊在网罩后面的热敏电阻,才是精度的核心
很多人以为风速仪就是靠数叶轮转了多少圈算风速,其实现在车间里做的大半是热式风速仪。叶轮式的适合测大风,热式的测微风更准。
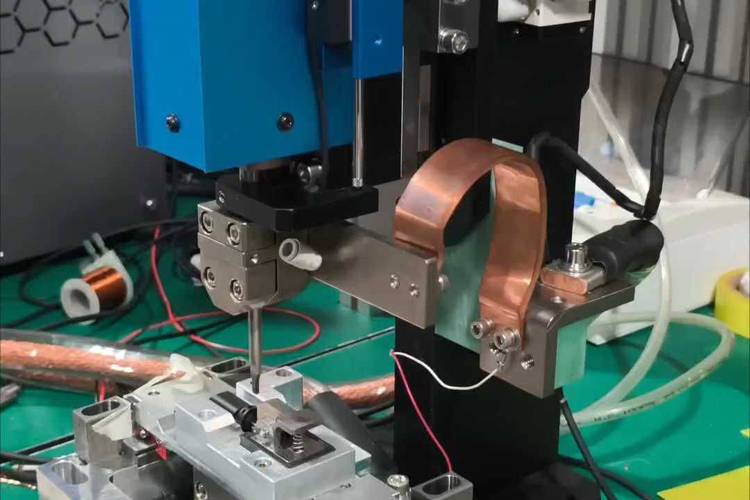
说穿了原理不复杂:一根细小的热敏电阻,通上电保持恒定温度,风吹过的时候带走电阻表面的热量,电阻的阻值跟着变,换算成对应的风速就行。听着简单,焊的时候可费功夫。热敏电阻的焊接温度不能超过280摄氏度,温度高了,电阻表面的铂镀层就会被氧化,阻值飘了,整台仪器的精度直接垮。
焊的时候用的是35W的尖头电烙铁,焊锡丝要无铅的,焊完得拿冷风吹30秒,不能让余热把电阻烤坏。有次学徒图快,拿50W的大烙铁焊,三秒就焊完,结果那批电阻装上去,校准的时候数值全偏了,拆下来重新焊,浪费了整整两天的工时。
不过话说回来,这电阻娇贵归娇贵,装到设备里的时候,前面要罩个两层的不锈钢网,既挡着大颗粒的灰尘吹到电阻上,又不挡风透过去。很多客户来订货,总要求把网罩做的密一点,防灰尘,哪知道网太密了,风阻变大,吹到电阻上的风速就比实际值小,测出来的数直接偏低。
校准台上的十分钟,省不得

每台风速仪出厂前,都得搁到标准风洞里校准。校准风洞的气流稳定性要优于0.5%,从每秒0.3米的微风到每秒30米的强风,逐点记录数值,调整电路板上的校准参数。
说实话,刚学校准那会,我总觉得风洞开个两三分钟,气流稳了就行,哪知道气流从开机到完全均匀,得要整整八分钟。上次有个新来的调试员,图快,风洞刚开30秒就开始记数据,结果那批发出去的仪器,客户测出来的数值比实际值高15%,退回来的时候师傅脸都绿了,罚他把那堆待校准的叶轮全打磨了一遍。
很多人对户外用的风速仪有误解,觉得只要做个防水壳就行。其实南方梅雨季的凝露才是大问题——晚上温度降下来,壳子表面结的露顺着接缝流进电路板,比淋一场雨的破坏力还大。所以现在的壳子接缝处,都打那种半透明的硅橡胶,不是硬邦邦的密封胶,硬胶受温度变化热胀冷缩,用个一年就裂,硅橡胶有弹性,能跟着壳子一起胀缩,密封的时间长。
下班锁车间门的时候,我瞥见工具柜顶上搁着台刚校准好的风速仪,穿堂风从排风扇那边吹过来,三瓣小叶轮慢悠悠转着,没了刚才在风洞里的那股疯劲。
你平时可能根本注意不到它——楼顶气象站的监测杆上,地铁通风口的管道里,甚至家里新风系统的送风口,都藏着这么个小玩意。没有什么花哨的功能,就是每道工序卡得严,焊的时候温度不超,磨叶轮的时候手不抖,校准的时候不偷懒,测出来的数才准。