上周接了个江苏做改性PP的老厂的电话,说新换的35机跑了三天,切出来的颗粒一半带2mm长的小尾巴,碎料率飙到18%,之前用旧机从来没出过这问题。一开始他们以为是切刀钝了,换了进口合金刀,调了切粒转速从800转到1500转,折腾到凌晨两点,碎料没降,尾巴反而更长了。
说实话,做挤出造粒这么多年,这种问题见得太多了——很多人一遇到切粒异常,第一反应就往切粒机上找原因,根本没意识到,从模头出来的料条状态不对,你切刀调得再准都是白搭。
先搞懂:不是所有“切不齐”的问题,都出在切粒环节
很多人对切粒环节的认知有个误区:只要颗粒形状不对,全是切粒机的锅。实际上挤出造粒的整条线是个联动的整体,从螺杆熔融段的温度,到模头的出料压力,再到冷却水槽的水温,最后才轮到切刀的参数,前面任何一个环节出问题,最后都会在切出来的颗粒上体现出来。
问:我家挤出造粒线换了新模头,刚开机半小时颗粒全是连在一起的“糖葫芦”,是切刀转速不够吗?
答:90%的概率不是切刀的问题。先摸一下出模的料条硬度——如果料条从模头出来到导条架的这段距离里,软得能被导条压出明显的印子,说明模头的出料温度高了,或者冷却水槽的水温没降下来。料条没完全硬化就进切粒机,切下去的时候根本不是脆断,是被刀切得带黏连,切出来自然是一串一串的。别上来就加切刀转速,转速越高,软料被拉扯得越厉害,黏连反而更重。
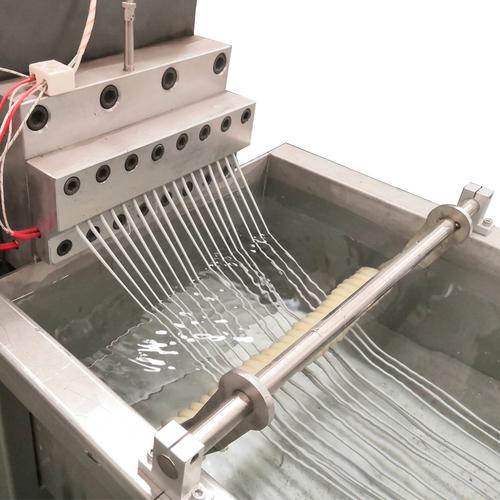
我之前碰到过一个做PE填充料的厂,夏天车间温度38度,冷却水槽的循环水没接冷却塔,水温飘到35度,料条从水槽出来还带着余温,软乎乎的进切粒机,切出来的颗粒一半黏在一起,他们愣是调了两天切刀转速,最后还是操作工伸手摸了下料条,才反应过来是水温太高。💡 这里提个实际的小技巧,开机前拿塞尺挨个测模孔的出料状态,别等料都满机器了才发现哪个孔堵了——上次有个厂模头堵了三个孔,跑了两个小时才发现,因为堵的孔在模头最边角,导条架上堆的料把那几个孔挡得严严实实,根本看不见。
最容易被忽略的参数:切刀和模头的距离,差0.1mm效果差一倍
很多设备说明书上写的切刀间隙,大家都是随便拧一下,觉得差不多就行。但真到生产的时候就会发现,这个参数真的差一点都不行。
问:我们调整切刀和模面的距离,从0.3mm调到1mm,怎么颗粒尾巴反而更长了?
答:你调反了。对于水拉条的挤出造粒线,切刀和模面的合理间隙通常是0.1-0.2mm,距离越大,料条从模孔出来之后,要被拉着走一段悬空的距离才会碰到切刀,这段距离里料条稍微有点抖,切出来的截面就是斜的,自然带尾巴。之前有个厂的设备师傅,总觉得离得近会刮模头,特意把间隙调到0.5mm,结果切出来的颗粒10个里有6个带斜切面,过振动筛的时候碎料能攒小半桶。❗ 这里要提一句,别担心刮模头——只要你的切刀装得正,没有径向跳动,0.1mm的间隙根本不会刮到模面,反而因为离得近,料条刚出模孔、还没被拉得变形的时候就被切断,颗粒的圆度能提至少30%。

很多人对这个参数的认知有误区,觉得间隙大一点,切刀磨损慢。是,磨损是慢了,但是你的成品率掉得更快啊。做改性料的都知道,碎料率每降1%,一吨料能多赚好几十块,切刀一片合金的才几百块,哪个划算算不过来?
别等停机了才排查:日常生产里的三个小细节,能少走80%的弯路
做挤出造粒久了就会发现,真正的大故障其实很少,大部分时候影响生产效率的,都是一些没人在意的小细节。
- 导条架的压轮压力别调太死。我见过太多厂的操作工,怕料条在导条架上跑歪,把压轮拧得能把料条压出半毫米的印子。压得太狠,料条的截面从圆形变成椭圆形,切出来的颗粒是扁的,过筛的时候和筛网的接触面积大,碎料自然多。通常压轮的压力只要能让料条不打滑就行,不用死压。
- 冷却水槽的水流别直冲料条。有的厂为了加快冷却,把水槽的进水口对着料条冲,结果料条刚进槽就被水流冲得左右晃,进切粒机的时候位置偏,切刀切到料条边的时候,就会削下来细碎的料屑。进水口最好装个挡流板,让水流顺着水槽走,别直接冲料条。
- 切刀的磨损别等钝了再换。怎么判断该换了?拿个小放大镜看切刀的刀刃,只要刀刃上有0.05mm的圆角,就该换了——别等切出来的颗粒明显变形了才换,那时候你已经攒了小半吨的不合格料了。
说真的,我刚入行的时候,跟着师傅在生产线上蹲了三个月,那时候总觉得做挤出造粒是个靠经验吃饭的活,什么参数都靠摸。后来见的厂多了才发现,哪有那么多玄学啊,无非是每个小环节都抠到位了,设备自然就跑顺了。上次那个江苏的厂,最后问题找出来,就是他们换冷却水槽的时候,把导条架的位置装高了2cm,料条从模头出来到进切粒机的悬空距离太长,加上切刀间隙调大了,两个因素凑到一起,才出了一堆带尾巴的颗粒。把导条架降回去,切刀间隙调到0.15mm,开机跑了十分钟,碎料率直接降到2%以下。
对了,还有个很多人问的问题,就是做填充量高的碳酸钙改性料的时候,颗粒特别容易碎,是不是切刀太锋利了?根本不是——填充量高的料本身就脆,你切刀钝的话,切的时候是把料条掰断的,不是切断的,碎料更多。反而要把切刀磨得锋利一点,切的时候干脆利落,碎料才能降下来。
哦对,还有个小提醒,换不同牌号的料的时候,别上来就把螺杆转速拉满,先低速跑十分钟,看料条的出料状态稳不稳,再慢慢提转速。我见过太多厂的操作工,换完料直接开全速,结果模头堵了一半,料条粗细差一倍,切出来的颗粒大小参差不齐,挑都挑不过来。