我套上外套拎着包往高速冲的时候,电话里生产主管的声音都劈了:”哥你快点,每停一小时,光产能损失就快10万。”
到现场的时候,冲压工位旁边围了七八个机修,伺服驱动器的屏幕上跳着刺眼的过载报警,几个人已经把电机端盖拆了一半,地上散着一堆螺丝。我当时头都大了。
别上来就拆电机,90%的新手都栽在这一步
我赶紧把几个人扒拉开,先问了句:拆之前测过负载侧的阻力不?几个人面面相觑。
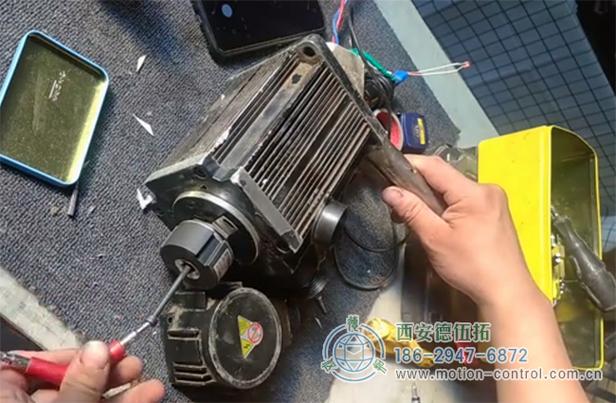
说实话,工业维修最忌讳的就是凭经验拍脑袋。看到伺服报警就拆电机、换编码器、换驱动器,一套操作下来大半天过去了,钱花了好几万,最后故障根由可能连电机的边都沾不上。
💡 真要现场判断故障,第一步永远是把动力侧和负载侧断开,单独给电机通空载运行信号。
问:很多师傅说伺服电机报过载,直接换同型号编码器就能解决问题?
答:别瞎换。去年碰到个五金厂,光换进口编码器就花了三万二,最后查出来是传动侧的同步带张紧力比标称值差了2牛米,带负载的时候打滑,才拖出来的过载报警。换个张紧轮,调了下皮带张力,十分钟就解决了。
我当时蹲在地上测了20分钟。手里的万用表搭在电机动力线的相序端,旁边的操作工攥着记停机损失的小本本,汗顺着安全帽檐往下滴,连工位旁的工业空调吹出来的风,都带着点让人发慌的燥热。
测完发现电机本身空载运行电流完全正常。顺着传动轴往负载侧查,才发现连接冲压滑块的联轴器键,已经磨得只剩原来厚度的三分之一。难怪一上负载就过载——电机转了,滑块没跟上,驱动器当然报过载。
几个人花了15分钟换了个新键,张紧了下皮带,电机转起来的那一刻,整个车间的人都松了口气。
现场维修比返厂快3倍的核心逻辑
很多人觉得工业维修就是坏了换件,其实根本不是。不用等厂家返厂的核心,是你得先把故障边界划清楚。
电机本身的电路故障、编码器的信号故障、传动连接的机械故障、负载端的卡滞故障,这四类问题的维修路径完全不一样。把边界划清楚了,你根本不需要把整台电机拆下来返厂。

我见过太多厂,一碰到伺服报警就联系厂家,等着人上门、拆件、寄回、换件、寄回、安装,前前后后快的话一周,慢的话半个月。整条线停着等,光损失都够付三次现场维修的费用了。
问:伺服电机报位置偏差过大,是不是一定要拆电机回厂做编码器零点校准?
答:大部分情况根本不用。你先查两个东西:一是伺服驱动器的电子齿轮比有没有被人误改,二是负载端的联轴器键是不是磨平了。去年碰到个做冷冻食品的厂,前前后后换了三批同型号的伺服电机,问题还是没解决,最后发现是联轴器的键槽磨圆了,电机轴在槽里空转,位置信号和实际负载位置对不上,偏差值当然飘。
不过话说回来,真碰到编码器零点漂移的情况,也不用把电机拆下来返厂。带个能直连驱动器的调试蓝牙模块,在现场对着负载的机械零点,重新校准一遍参数,半小时就能搞定。上次在苏州的一个电子厂,我用手机上的调试APP,5分钟就把零点校完了,旁边的机修师傅看得眼睛都直了——之前他们总觉得这个操作必须返厂才能做。
很多人忽略的验收细节,直接影响下次开机的寿命
修完别直接按启动就跑。我刚入行的时候就吃过这个亏。
那时候在一个做包装材料的厂,修完一台拉膜机构的伺服电机,看着能转就收拾工具走了。结果第二天早上6点被电话喊回来,说电机跑起来抖得厉害,整条线的包材全切歪了。最后查出来是固定电机的地脚螺栓没按对角扭矩拧,扭矩差了12牛米,跑起来共振得厉害。白跑一趟,还被客户扣了两百块上门费。
❗ 现场维修完的验收,三个指标必须卡:
– 空载连续跑30分钟,电机壳体温度通常不超过45℃,摸上去只是温的,不烫手;
– 带额定负载跑10分钟,三相的运行电流偏差不超过额定值的5%;
– 连续往复定位100次,实际位置和设定位置的偏差,在厂家标称精度的10%以内就算合格。
别听旁边的操作工说”能转就行”。上次碰到个做光伏配件的厂,修完没测温升,跑了三天电机轴承烧了,反过来怪维修师傅技术差,扯皮扯了半个月。
其实哪有那么多高深的技术啊。工业维修说白了,就是跟设备打交道,你对它仔细,它就给你少出问题。你图省事跳过步骤,它迟早给你找补回来。
上次那个汽车零部件的客户,后来给我送了两箱他们厂做的铝合金小摆件,说自从那次维修之后,我们给他们做了全套的伺服电机日常点检表,三个月了,那条线的停机时间比之前少了70%。