刚跨进重型机床车间的门,热浪裹着切削液的味道扑过来,3号数控车床的主轴正转得嗡嗡响,当班的张班长蹲在工位边上,手里捏着个皱巴巴的工序流转卡,脑门上的汗滴在卡纸上洇开一小片蓝墨水印。
他蹲了快十分钟。
就因为早上刚换的磨床砂轮崩了。原本排在8点半要磨的那批45号钢法兰盘,最少要等40分钟才能重新开机。要是死等,3号车床空转40分钟,一天的产能计划就得歪。他指尖在流转卡上划了两圈,把原本排在下午的一批铝合金支架粗加工工序,挪到了3号车床的当前工位——这活不需要等磨床的半成品,换个夹具10分钟就能开干,刚好把空出来的时间填上。

那堆流转卡背后的”临时救火”
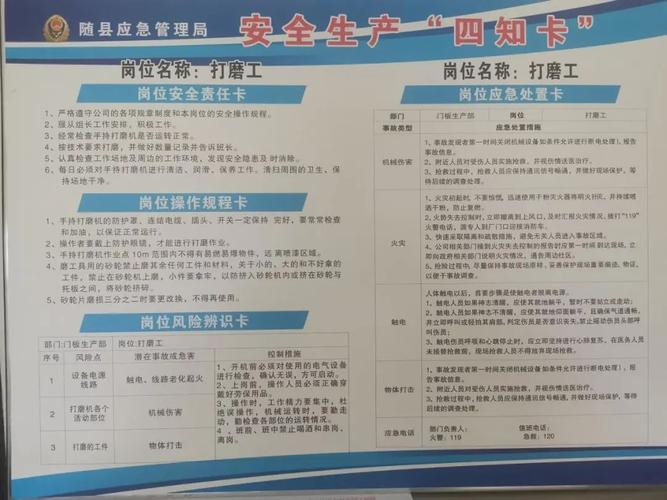
说真的,我第一次见这阵仗的时候,以为干这行的全是天生的急性子——哪台机器停了就往哪跑,哪道工序堆货了就去扯着嗓子催。
最开始的调度工作,就是靠手里这一叠纸质的流转卡,把每台机器、每个班组、每批货的进度盯得死死的。哪个工位的料堆到了通道口,哪个客户的交期只剩最后两天,哪个班组的师傅今天要倒班,这些杂事全要装在脑子里。没有什么高大上的方法论,全是现场摸出来的经验。
也难怪外人总觉得这活简单——不就是排个班、调个顺序吗?真到了现场才知道,意外是永远赶不上变化的。上个月隔壁车间的调度刚把所有工序排完,就碰到供应商送的钢材晚了两个小时到,整个排程当场就得推翻重来。
不是排个Excel表那么简单
很多没进过车间的人,总觉得生产调度就是坐在办公室里,对着Excel把订单往时间格里填,填满就算完成任务。
哪有这么容易。
就拿做液压阀块的车间来说,总共12台加工中心,3个班组两班倒,手上同时跑着7个不同客户的订单,交期从3天到15天不等。老机床的精度差个0.02毫米,根本碰不得公差要求高的精铣工序,不然铣出来的孔位偏了,整块几百块的铝料直接报废。熟手班组的师傅能编复杂的三维加工程序,刚上手的徒弟连简单的平面铣都要盯着刀补参数反复核对,总不能把高精度的曲面加工硬塞给新班组做。甚至连哪个工位旁边的行车刚做了维保,起吊重型工件的时候不用等隔壁工位的行车腾位置,这些细碎的事,全得算进去。
生产调度的核心从来不是”把时间填满”,而是在所有约束条件里找那个最不浪费的平衡点。算错一步。就是半车的废钢料。
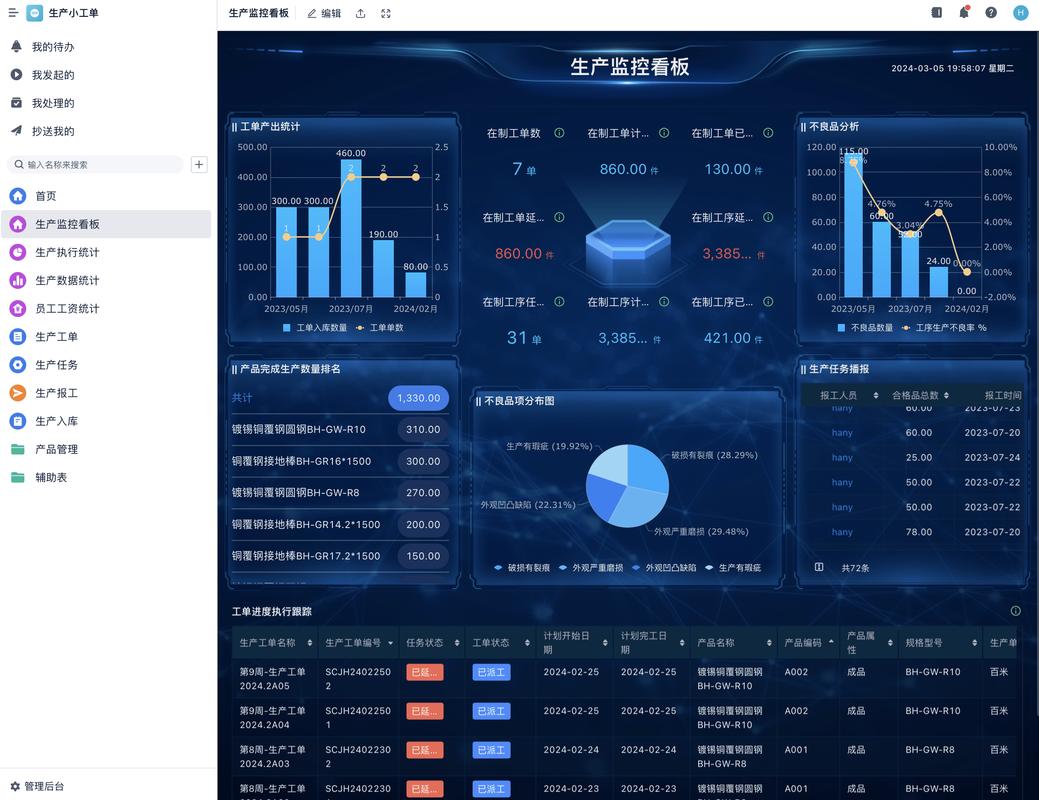
现在不少车间都上了电子排程系统,能自动把设备状态、交期要求输进去,跑个最优解出来。但最后拍板的还是在现场跑了十几年的老调度——毕竟系统不知道哪个师傅今天刚感冒,铣高精度活的时候手会有点抖;也不知道哪个供应商的砂轮要下午才能送到,根本等不及换完砂轮马上开干。系统算出来的完美排程,到了现场说不定刚走两步就卡壳。
你手里的日常物件,都有这行的影子
别觉得这是车间里的事和你没关系。
你上周买的不锈钢保温杯,从钢卷下料、拉伸、抛光、焊接、质检,每一道工序的节奏都是生产调度在卡。如果某道工序堆了货,后面的包装线就得空等,空等的成本最后摊到售价里,就是你多掏的那几块钱;要是调度把有瑕疵的半成品排到了下一道工序,最后到你手里的杯子可能焊缝都没磨平,退货运费还得商家掏,最后还是算在整体运营成本里。
对吧?你平时点的外卖、用的文具、骑的电动车,从零件生产到组装出厂,全靠这些在车间里来回跑的调度员,把每一道工序的节奏卡准,才能顺顺利利送到你手上。
刚才张班长把调整好的工序卡塞到3号车床师傅手里,转身又往磨床那边走,裤腿上沾的切削液印子在灯光下亮了一下。没人会特意给这些调度员发奖杯,但车间里的每一个零件能按时从机床里出来,送到客户手里,全靠他们在那些细碎的、随时会变的状况里,一点点把节奏稳下来。