刚进三伏天的机加工车间,切削液混着机油味往鼻子里钻,头顶的轴流风机嗡嗡转,盖过了一半机床的切削声。搁十年前,班组长裤兜里塞着个磨得起毛的小本子,每到下班就蹲在墙角,一笔一划记当天的产量、报废数,填错了还要划掉重写,偶尔漏记了某台机床的换刀时间,第二天出了尺寸超差的问题,全组人得围着机床扯一下午皮。
现在不一样了。
每个机床工位旁边都架着个防油溅的平板,亮着淡蓝色的操作界面,不用人蹲下来记,机床转了多久、切了多少料、换了几次刀,数据自己就往系统里跑。
先把这套车间系统和隔壁的ERP掰扯清楚
很多人第一次听见这词,第一反应是“不就是ERP伸到车间里的胳膊?”
真不是。
ERP是管总账的。它知道这个月车间要交付多少根传动轴,要采购多少吨45号钢,要给客户开多少金额的发票,甚至能算出来这个月的人工成本超了多少。但它不知道,那根要发往江苏客户的传动轴,今天在三号数控车床上,卡盘的夹紧力是不是够,外圆磨的时候进给量是不是超了工艺要求。
这套系统的核心作用,是把车间里看不见的工序流转,变成可追溯、可校验的数字记录。它不盯着算总账,就盯着每一道工序的细节——哪台机床在加工哪个零件,用的是哪批次的毛坯,检验员打了多少硬度值,哪个工位的零件堆得太多要催一催,哪个工位的料还没到要提前协调。
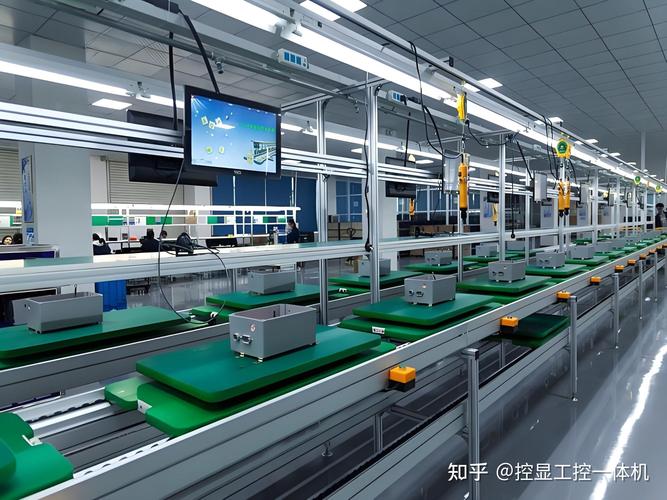
你要是蹲在车间看一下午,就会发现它其实没那么高科技。以前靠人眼睛盯、小本子记的事,现在换成系统自动记,省下来的时间,工人不用天天填那些重复的纸质单据,班组长不用对着一堆乱的台账算产能。你要是蹲在机加工车间待上半天,就能看见以前要花两三天才能理清楚的问题——比如某一批次的零件尺寸超差,到底是机床的问题,还是刀具磨耗到阈值了,还是换班的时候工艺参数输错了——现在系统拉一下记录,十几分钟就能定位到原因,不用把班组长、工艺员、检验员全喊过来开一下午会扯皮。
装这套系统容易踩的坑,从来不是系统本身
见过太多厂上系统,花了大几百万,最后变成个给领导参观用的大屏。
车间里该怎么干还怎么干,系统里的数据全是文员坐在办公室补录的。
为啥?
很多人一开始就搞反了顺序。先把系统功能列得满满当当,要自动报工、要质量追溯、要产能分析,最后落地的时候,要求一线工人每加工完一个零件,就扫个码录一下数量、填一下自检值。你想想,工人手上全是切削液,戴着手套扫半天扫不上,摘了手套又凉,谁愿意配合?
后来有个合作的机加厂改了思路。自动采集机床运行数据,不额外增加一线员工的录入负担,把机床的控制系统和系统对接,主轴转速、加工时长、换刀次数这些数据,直接通过接口传到系统里,工人啥也不用干,系统自己就知道这台机床今天干了多少活,有没有异常。就这一个改动,系统的实际使用率从不到20%,涨到了90%以上。
说实话,这套系统难的从来不是写代码。是要把车间里那些老工人藏在脑子里的经验,拆成系统能识别的规则——比如磨40Cr的材料,进给量超过多少就要触发预警,刀具累计加工多少件就必须提醒换刀,这些东西不是坐在办公室里能想出来的,得扎在车间里蹲半个月,跟老工人聊,跟班组长磨,才能把规则定得接地气,不会变成个脱离实际的花架子。
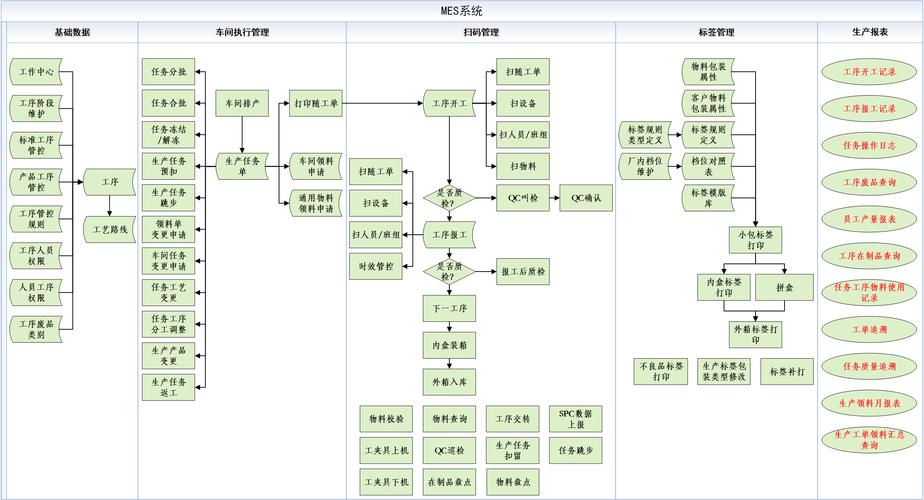
不过话说回来,也不用把这套系统想得万能。它就是个工具,能帮你少扯皮、少漏工序、少出批量报废,但代替不了老工人的手感,也代替不了工艺员对参数的调整。
对你我的影响,真不是虚的
以前总有人说,工业软件离普通人的生活远得很。
其实不是。
你买的那款带金属车架的电动滑板车,焊缝强度够不够,以前要等整批货生产完,抽样拿去做拉力测试,要是发现焊缝参数不对,整批货可能都得返厂,最后成本还是摊到消费者头上。现在系统在焊接工位就把焊接电流、通电时长、焊缝位置全记下来了,哪个参数不对,当场就拦下来,不会流到下一道工序,你拿到手的东西,质量稳定性比以前高太多。
还有你定制的那套工业用的五金配件,以前要等个十天半个月,才能找客服问到排单到哪了,现在系统把全车间的工序进度串起来,点一下就能看见你的零件现在在哪个工位,还差几道工序,什么时候能发货,心里有数,不用天天追着客服问。
就这么简单。
昨天跟那个机加厂的班组长聊天,他说现在再也不用下班了还在办公室补两小时台账,到点就能接孩子放学。
挺好。