车间角落那台闷着800度的热处理炉,才是硬零件的“淬命”关
2026-10-22 11:28:43 作者:网编
分类:文章
上周三值大夜班,刚灌完半杯凉透的美式,就听见热处理炉那边的报警蜂鸣。
我攥着测温枪冲过去的时候,炉门刚弹开半条缝,裹着氧化皮的热风直接拍在脸上,连眉毛都烤得卷边。那天报警的原因也简单——炉门的位置开关松了,系统以为炉门关严了,其实漏了个两厘米的缝,外面的冷空气顺着缝往里灌,炉内靠近门的那排齿轮温度直接掉了30度。等我把报警消了,那批料已经在800度的温区待了四十分钟,再拿出来的时候,那排齿轮的组织全不对了,最后只能重新回炉,光搭进去的电费就小两千。
没人爱这玩意。车间里的火花、切削液飘过来的机油混乳化液的味道、新机床亮得晃眼的漆面反光,都比这台闷在西南角、永远带着低频嗡鸣、开门就裹着热风和氧化皮味道的铁盒子招人喜欢,但恰恰是这个没人愿意多待三分钟的角落,决定了所有从产线出去的金属零件,到底是能扛住十年重载的靠谱部件,还是跑俩月就散架的废铁。
别把它当大号工业烤箱
好多第一次来车间的人,看见这台半人高的铁盒子,都会随口问一句:这不就是个超大号的电烤箱?
真不是。
你家里的烤箱烤面包,上下差个10度,最多就是面包烤糊点,芯子没透。但热处理炉里摆的是要扛几吨重载的齿轮、螺栓、轴类零件,炉温均匀性是能直接要命的指标。之前有批风电齿轮,同炉摆的料,出来靠近电热丝的位置硬度高了两个HRC,靠炉门的位置软了,最后整批返工,光抛丸就抛了三天。
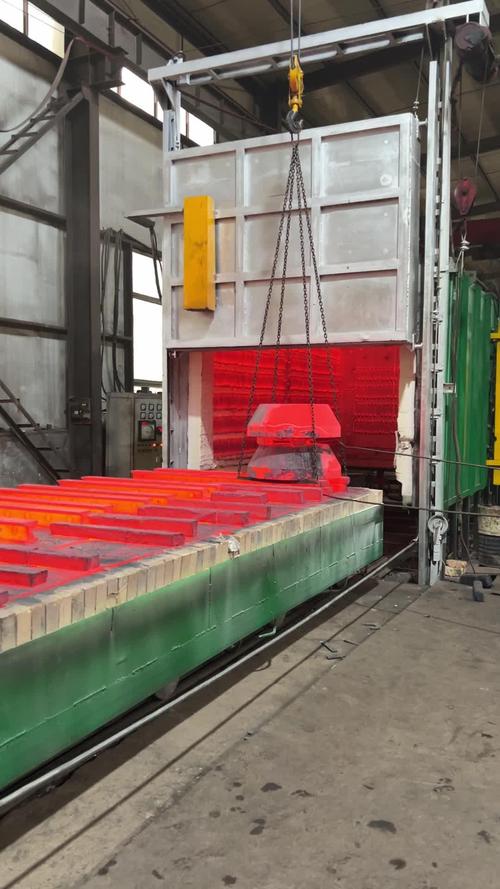 卧式热处理炉内部装料摆放场景
你别信采购给你吹的“我们炉温精度±1度”,刚买的新炉可能行,用个三年五年,电热丝老化、炉墙耐火砖掉渣、炉门密封条漏风,那温差能给你飘到50度去。对合金钢来说,860度和810度就是两个完全不同的组织——前者保温完淬火能得到硬而韧的马氏体,后者出来就是软塌塌的珠光体,零件装车跑半年就磨穿。
最熬人的从来不是烧到多少度
好多外行人聊热处理炉,张口就问“你们最高能烧到多少度”,好像温度越高设备越厉害。
错。
真正熬人的从来不是把温度升上去,而是升降温速率和保温段的稳定。之前做高强度螺栓的产线,从室温升到850度,要是升得太快,零件表面的组织先变了,芯子还凉着,出来零件就裂——那种裂纹你拿肉眼根本看不见,得靠磁粉探伤才能找出来,流到客户手里就是实打实的安全事故。
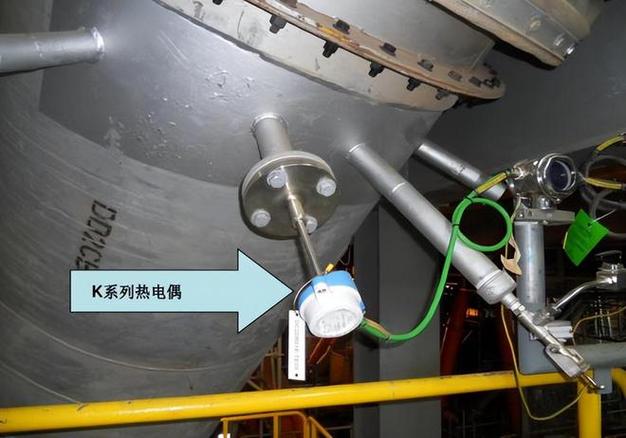 热处理炉测温热电偶固定安装位置
还有人觉得,烧完了拿出来丢油槽里冷却,不就完事了?差远了。热处理炉后面连着的油槽、水槽,温度差个10度,冷却速度就差一大截。之前有次油槽的冷却水管堵了,油温从40度飘到80度,出来的螺栓硬度直接掉了三分之一,整批当废料回炉的时候,车间主任脸黑得像炉里的炭。
说实话,干这行快十年,我见过因为炉门没关严漏风,半炉零件直接报废的;也见过因为降温的时候开了个小缝,零件表面氧化皮厚得能刮下来装一小盒的。哪有那么多教科书里的标准流程,大部分时候都是盯着温度曲线一点点调,跟伺候个脾气古怪的老头似的——你稍不注意,它就给你整点幺蛾子。
被传歪了的“淬火神话”
 被传歪了的“淬火神话”
现在网上好多科普,把热处理吹得神乎其神,好像只要进过热处理炉烧过的零件,就永远不会坏。
纯属瞎扯。
我最烦那种上来就说“不就是烧个红吗,哪有那么多讲究”的老板。热处理炉的类型根本不能乱换:你要做渗碳处理,就得用带可控气氛的井式炉,让碳原子慢慢渗到零件表面几毫米的深度;要做真空退火,就得用密封的真空炉,不让零件在高温下跟空气反应长氧化皮。拿普通的空气炉去凑数,就像你拿煮泡面的锅去熬中药,看着都是烧开水,出来的东西根本不是那味。
之前有个客户拿个断了的传动轴来找我们,说你们这热处理的什么破玩意,才用了三个月就断了。拿过来一测,根本不是我们的问题——他为了省成本,把本来要做渗碳处理的轴,丢进自己车间的普通箱式炉烧了个红就拿出来,表面的硬层连0.5毫米都不到,磨个俩月就把硬层磨穿了,能不断吗?
前几年新上的连续式热处理炉,都装了一堆传感器,每个位置的温度、气氛浓度都能实时传到中控屏,还能存好几年的曲线,不像以前,全靠操作工记在小本子上,时间长了本子丢了,出了问题连谁操作的都找不到。但也不是说新炉子就一定靠谱,上次去邻厂看个新上的连续炉,装了快二十个测温点,结果炉门的密封条还是跟十年前的老款一样薄,漏风漏得厉害,那传感器测的温度再准有啥用?
前几天路过车间,那台老炉子还是嗡嗡响,新换的密封条刚打了高温胶,炉门上贴了个操作工写的便签:“关门记得推到底”。
就这么点事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间角落那台闷着800度的热处理炉,才是硬零件的“淬命”关
文章链接:https://www.zystgy.cn/a/62442